
Инженер-технолог: кто решает, как именно изготовить деталь
Инженер-технолог отвечает за способ изготовления: получив от конструктора чертёж, он решает, из какой заготовки, на каком оборудовании, с какой оснасткой и в какой последовательности деталь станет готовой, и закрепляет решение в маршрутной и операционной картах по ЕСТД. Он же назначает режимы обработки и нормирует время на каждую операцию, а через норму времени влияет на себестоимость и на расценку рабочего. Освоить придётся формы технологических документов, нормирование, выбор оснастки и разбор причин брака. В машиностроении, пищевом и швейном производстве правила разные, а на инженерную должность профстандарт требует высшего образования либо стажа техником.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Одну и ту же деталь по одному и тому же чертежу можно изготовить десятком способов: взять другую заготовку, обработать за три установа или за один, поставить дорогую оснастку и выиграть на времени или обойтись универсальным станком и потерять на нём. Чертёж ни один из вариантов не предписывает: он говорит, какой деталь должна получиться, и молчит о том, как её получать.
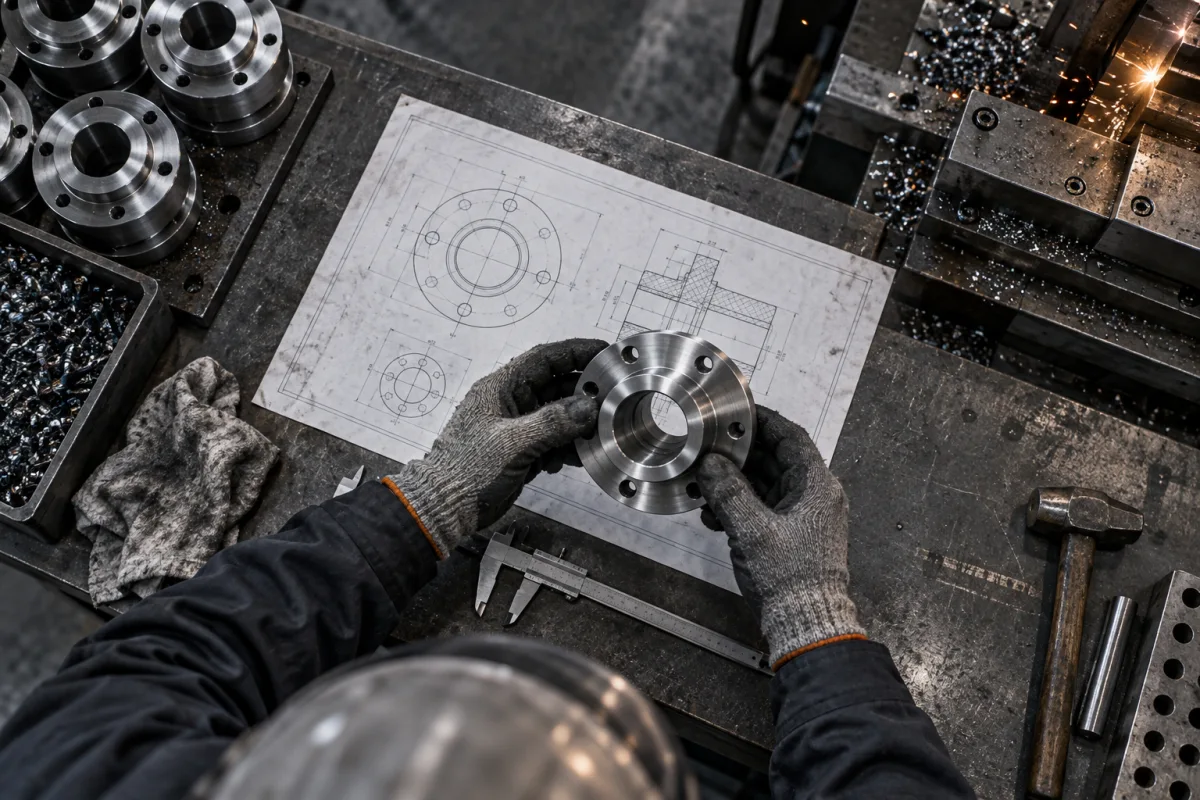
Выбор между вариантами и есть работа технолога. Делается он под конкретный завод: под станки, которые стоят в цехе, под квалификацию рабочих, под размер партии — поэтому одно и то же изделие на двух предприятиях изготавливают по-разному. А поскольку выбранный маршрут определяет и время на операцию, и заработок рабочего, и цену изделия, решение приходится обосновывать перед теми, кто считает деньги.
Конструктор задаёт изделие, технолог — способ его сделать
Конструктор отвечает за то, каким должно быть изделие: форма детали, материал, точность и шероховатость сопрягаемых поверхностей, поведение узла под нагрузкой. Технолог — за то, как изготовить это на конкретном заводе, с конкретными станками и людьми. Чертёж для конструктора — результат, для технолога — исходные данные.
Отсюда обычный производственный спор. Конструктор поставил на отверстие седьмой квалитет и шероховатость Ra 1,6: деталь придётся не только расточить, но и развернуть или прошлифовать — добавить операцию на каждую штуку в партии. Технолог спрашивает, нужна ли такая точность по всей длине отверстия или хватит пояска под подшипник; дальше либо он ищет оснастку, либо конструктор правит чертёж и выпускает извещение об изменении. Третий в этом разговоре — мастер участка: он отвечает за сменное задание теми людьми, что сегодня на смене, и на тех станках, что исправны. Технолог, не спускающийся в цех, получает техпроцесс, живущий отдельно от производства.
Технологический процесс и документы, в которых он живёт
ГОСТ 3.1109-82 определяет технологическую операцию как законченную часть процесса, выполняемую на одном рабочем месте; установ — часть операции при неизменном закреплении заготовки (ГОСТ 3.1109-82). Это не формальность: лишняя операция добавляет транспортировку между участками, лишний установ — новую погрешность базирования. Тот же стандарт различает маршрутное описание процесса, без переходов, и операционное, с переходами и режимами: единичное производство обходится первым, серийное требует второго.
Формы документов задаёт ЕСТД — комплекс межгосударственных стандартов на технологическую документацию при изготовлении, контроле и ремонте изделий. Система создана для машиностроения, но её требования разрешено распространять и на другие отрасли (ГОСТ 3.1001-2011).
Маршрутная карта: строка, в которой техпроцесс превращается в деньги
В маршрутной карте информация идёт построчно, каждая строка помечена служебным символом. По ГОСТ 3.1118-82 символ М несёт данные о материале и заготовке, А — номер цеха, участка и операции, Б — оборудование, О — содержание перехода, Т — оснастку и инструмент (ГОСТ 3.1118-82).
Самое интересное — в строке Е, информации по трудозатратам. Технолог заполняет там графы: Проф. — код профессии по классификатору ОКПДТР, Р — разряд работы на операцию, УТ — код условий труда, ОП — объём партии, Кшт — коэффициент штучного времени при многостаночном обслуживании, Тпз и Тшт — нормы подготовительно-заключительного и штучного времени (графы маршрутной карты). То есть в одной строке решается, рабочий какой профессии и разряда допускается к операции, сколько станков он обслуживает и сколько минут отводится на деталь. Расценка сдельщика считается по разряду и норме времени, так что его заработок зависит и от того, что технолог поставил в графах Р и Тшт.
Когда маршрутного описания мало, на операцию выпускают операционную карту. Для обработки резанием её формы заданы ГОСТ 3.1404-86: в строке Р указывают режимы — глубину резания, число рабочих ходов, подачу, частоту вращения шпинделя, скорость резания (ГОСТ 3.1404-86). Числа не переносят из справочника механически: поднять скорость значит быстрее сточить инструмент, снизить подачу — растянуть операцию ради шероховатости.
Нормирование времени и откуда берётся себестоимость
Штучное время относится к одной детали, подготовительно-заключительное — к подготовке исполнителя и оснащения: переналадке станка, получению инструмента, изучению документации. Разница между ними объясняет половину экономики цеха. Второе тратится один раз на партию и ложится на деталь в доле от её объёма — той величины, что стоит в графе ОП. Наладка на сорок минут при партии в пять штук добавляет к детали восемь минут, при партии в пятьсот — меньше пяти секунд. Поэтому технолог единичного производства экономит на переналадках, а технолог серийного вкладывается в специальное приспособление, окупаемое тиражом.
Учебный пример: партия кронштейнов с уходом размера
Ситуация вымышленная, но собрана из типовых. Участок делает стальной кронштейн партиями по двести штук, и контролёр браку́ет примерно каждую восьмую: расстояние между отверстиями уходит за допуск, причём всегда в одну сторону. Технолог начинает не с режимов, а с разбора маршрута. По карте деталь сначала фрезеруют на одном станке, затем сверлят на другом, с установкой в тиски по необработанной боковой грани. После отрезки заготовки эта грань гуляет на полтора миллиметра, и погрешность переносится на межцентровое расстояние: у операции неправильно выбрана база.
Сверление переводят на тот же обрабатывающий центр, где фрезеруется плоскость: отверстия выполняются за один установ с обработанной базы. Под это проектируется приспособление с упорами и прижимом, в операционную карту вносят новые переходы, из маршрутной исчезает сверлильная операция, меняются нормы. Брак уходит, себестоимость партии снижается, хотя основная операция стала длиннее. Изменение согласуют с конструктором: в чертёж добавили обозначение базовых поверхностей.
Брак: причины и работа с ОТК
Массовый брак почти никогда не возникает оттого, что рабочий плохо старался. Разбирая партию, технолог перебирает привычный список: неверная база, режимы, при которых деталь греется и уводит размер, износ инструмента, не учтённый в периодичности замены, оснастка, деформирующая деталь прижимом, не та марка заготовки. Ещё один источник — расхождение чертежа и техпроцесса: если размер изменили извещением, а в карту правка не дошла, участок изготовит партию по старому документу.
Контроль встроен в процесс тем же комплектом документов: ГОСТ 3.1502-85 задаёт формы на технический контроль с графой «Объём контроля (в шт.; %) и периодичность контроля (в час; в смену)» (ГОСТ 3.1502-85). Проверять каждую деталь или пять процентов раз в смену — решение технолога вместе с ОТК, и у обоих вариантов своя цена: сплошной контроль дорог, выборочный пропускает дефекты.
Три разные профессии под одним названием
В машиностроении технолог работает внутри ЕСТД и оперирует припусками, базированием, режимами резания и оснасткой. Профстандарт «Специалист по технологиям механосборочного производства в машиностроении» (приказ Минтруда от 17.04.2025 № 253н) делит работу по сложности изделий: простые — инженер без категории, средней сложности — вторая, высокой — первая категория и ведущий инженер (профстандарт 40.031).
В пищевом производстве на первом месте безопасность продукции. Статья 10 технического регламента ТР ТС 021/2011 обязывает изготовителя внедрить процедуры на принципах ХАССП: выбрать безопасные процессы, установить поточность операций, исключающую загрязнение, определить критические точки, наладить контроль сырья и прослеживаемость (статья 10 ТР ТС 021/2011). Технолог ведёт рецептуры, считает выход и потери, назначает температурные режимы и сроки годности, а критическая точка здесь — температура в центре продукта, а не допуск на диаметр.
В швейном производстве предмет технолога — последовательность обработки изделия: в каком порядке собираются узлы, на каком оборудовании идёт каждая строчка, какие нитка, игла и режим влажно-тепловой обработки подходят материалу, как разложить лекала ради меньших межлекальных потерь. С 1 марта 2025 года здесь действует свой профстандарт (профстандарт 21.010).
Переход между отраслями — фактически новая специальность: общим остаётся способ мышления, нормативная база и терминология меняются целиком. Курс «Инженер-технолог» в ЭКОДПО заявлен как двухмесячная переподготовка с самостоятельным обучением по текстовым урокам; модули в обзоре не раскрыты, поэтому запросите учебный план и выясните, на какую отрасль он рассчитан.
Сколько платят
Цифры ниже — предложения работодателей, а не фактические выплаты. По данным hh.ru на сентябрь 2026 года, в Москве по запросу «инженер-технолог» открыто около 515 вакансий: стажёр без опыта — 110 000–145 000 ₽ в месяц до вычета налогов, специалист с опытом от года до трёх лет — от 142 000–156 000 ₽ до вычета до 200 000 ₽ на руки, ведущий технолог с опытом от трёх до шести лет — от 170 000 ₽ на руки (вакансии в Москве).
Регион меняет картину заметно. В Челябинске открыто около 67 вакансий: без опыта — 75 000 ₽ на руки, при опыте от года до трёх лет — от 90 400–135 600 ₽ до вычета до 119 000–224 000 ₽ на руки на крупном заводе, свыше шести лет — 150 000–200 000 ₽ на руки (вакансии в Челябинске).
Отрасль влияет не меньше. У московских технологов швейного производства при опыте от года до трёх лет предложения лежат между 100 000 ₽ на руки и 100 000–200 000 ₽ до вычета, главный технолог — с 250 000 ₽ до вычета (швейное производство). В пищевом такой поиск смешивает заводского технолога с ролями общепита — су-шефом, старшим смены кулинарии, — и средние по выдаче ничего не значат (пищевое производство).
Статистики по фактическим выплатам мало: агрегаторы считают по объявлениям, а государственная отчётность группирует инженеров укрупнённо. Задайте в поиске свой регион и опыт, смотрите на медиану и отличайте «до вычета налогов» от «на руки».
Какое образование требуется и что даёт переподготовка
Здесь проходит граница, определяющая потолок карьеры. По профстандарту инженер-технолог без категории и третьей категории может иметь среднее профессиональное образование, но тогда нужен стаж не менее двух лет техником, а работа ограничена изделиями низкой сложности. На второй категории требование другое: высшее образование, без варианта со средним профессиональным (требования к образованию и опыту). Техникум и стаж открывают вход в профессию, но движение к сложным изделиям упирается в диплом вуза.
Переподготовка работает не так, как показывает реклама. Статья 76 закона «Об образовании в Российской Федерации» допускает к таким программам только тех, кто уже имеет либо получает среднее профессиональное или высшее образование (статья 76). Она надстраивается над базовым образованием и полезна технику, идущему на инженерную должность, конструктору или механику, переходящему в технологическую подготовку.
Сравнивать программы удобнее по объёму часов, а не по сроку в месяцах. Курс «Инженер-технолог» в АПОК рассчитан на 400 часов самостоятельного онлайн-обучения по текстовым урокам. При таком формате выясните, проверяет ли преподаватель практику: маршрутную карту без обратной связи заполнять не научишься.
Как начать и как проверить, ваше ли это
Базу лучше нарабатывать на материале. Возьмите чертёж несложной детали и распишите маршрут: какая заготовка, какие операции, в каком порядке и на каком оборудовании. Затем оформите его по форме маршрутной карты, посчитайте штучное время по нормативам и сравните себестоимость при партии в десять и в тысячу штук.
По таким же заданиям оценивают и курс: важен не список тем, а то, что придётся сделать руками. Если в обзоре этого не видно, спрашивайте школу напрямую — «Инженер-технолог» в МИПО заявлен как семимесячный курс переподготовки, но модули не приведены, и состав практики придётся уточнять.
Проверить склонность можно и до обучения. Разберите знакомый предмет — петлю, рамку, кронштейн — и опишите, в каком порядке его изготавливали и почему именно так: где след литья, где след фрезы, где деталь ставили в приспособление. Если разбираться в чужих решениях интереснее, чем придумывать свои, работа технолога, скорее всего, подойдёт; если тянет решать, каким изделие должно быть, смотрите в сторону конструирования.
Если проверка убедила, выбирайте не только программу, но и школу. Сориентироваться помогает рейтинг онлайн-школ по инженерии и производству — он охватывает более широкое направление, от проектирования и САПР до строительства, BIM и энергетики, а не только технологию машиностроения.
Первым местом работы может стать бюро подготовки производства, участок небольшого завода или отдел главного технолога. На малом предприятии один человек ведёт процесс от заготовки до сдачи — за год видно всё производство и становится ясно, в какой отрасли вы хотите остаться.