
Оператор лазерного станка и установок
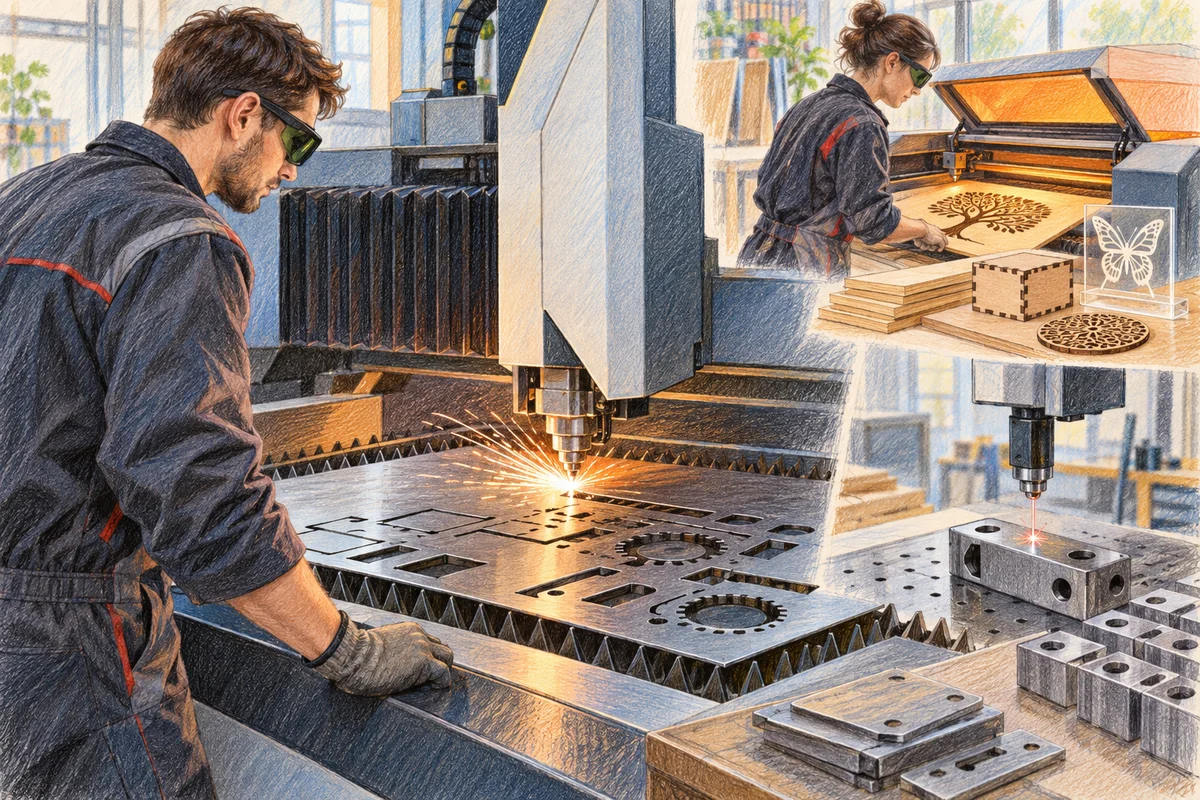
Оператор лазерного станка режет, гравирует и маркирует детали на оборудовании с ЧПУ. На заводах это чаще волоконные станки, которые кроят листовой металл, в рекламных мастерских — CO2-лазеры для фанеры и акрила, на сборочных участках — маркеры, наносящие номера и логотипы. Оператор раскладывает детали на листе, выбирает режущий газ, фокус и сопло, следит за кромкой и отвечает за безопасную работу установки.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Со стороны работа выглядит простой: загрузил лист, нажал «Старт», через полчаса снял с решётки готовые детали. Так бывает, пока всё идёт по плану. Когда на нижней кромке появляется бахрома застывшего металла, а головка цепляется за выгнувшуюся деталь, выясняется, что оператор обязан понять причину и исправить её до того, как в брак уйдёт весь лист.
В вакансиях должность называют по-разному: оператор лазерной резки, оператор станка с ЧПУ, оператор лазерных установок. В ЕТКС профессия «Оператор лазерных установок» стоит в выпуске 2, в разделе «Сварочные работы», и характеристика 6-го разряда перечисляет сварку, прошивку отверстий, резку, термообработку и гравирование, требуя среднего профессионального образования (ЕТКС, выпуск 2, § 23).
Три разных станка под одним названием
Первый тип — волоконный лазер для резки металла. Излучение с длиной волны около микрона идёт по волокну к режущей головке и быстро режет листы стали, нержавейки, алюминия, иногда трубы. Детали затем идут на гибку, сварку и покраску, поэтому ошибка оператора всплывает дальше: неровная кромка мешает сварщику, окалина — покрасочной камере.
Второй тип — CO2-лазер. Его длина волны около 10,6 мкм, металл он почти не берёт, зато хорошо режет и гравирует фанеру, акрил, кожу, картон и ткань. Это основной станок рекламных и сувенирных мастерских: вывески, таблички, подарочные коробки, декор. Заказы здесь мельче и разнообразнее, и оператор нередко сам готовит макет и подбирает материал.
Третий тип — лазерный маркер. Луч отклоняют быстрые зеркала гальваносканера, и за секунды на металле или пластике появляется серийный номер, штрихкод или логотип. Мощность, частота, скорость и число проходов определяют, получится ли контрастная надпись или лёгкое потемнение.
Опыт на одном типе переносится на другой лишь частично: оператор волоконного станка знает газы и толщины металла, но не обязательно умеет гравировать фанеру, а человеку из рекламной мастерской придётся заново учить режимы для стали. Поэтому в вакансии сразу выясняйте, какой лазер стоит в цехе.
Как проходит смена: от файла до стопки деталей
Работа начинается с раскроя. Конструктор или технолог передаёт развёртки деталей, обычно в формате DXF, а оператор или программист раскладывает их на листе в программе раскроя. Эту операцию называют нестингом (от английского nesting). Задача — уложить как можно больше деталей и оставить удобный деловой остаток. Вместе с этим назначают точки врезки так, чтобы след пробивки остался в отходе, ставят микроперемычки, чтобы мелкие детали не проваливались между рёбрами решётки, и выбирают порядок реза, чтобы лист не повело от нагрева. В объявлениях о работе часто прямо называют систему управления CypCut.
Если чертёж пришёл с незамкнутыми контурами, двойными линиями или текстом, который станок попытается вырезать, файл сначала приходится исправлять. Поэтому оператору полезно уверенно работать хотя бы в одной чертёжной программе. Для этого подойдёт, например, курс «Платформа nanoCAD. Базовый курс» НАРХСИ на 72 часа. В обзоре на странице программа по модулям не расписана, поэтому перед оплатой уточните у школы, есть ли в ней работа с DXF и практические задания.
Дальше — подготовка станка. Оператор проверяет защитное стекло режущей головки: пятно брызг на нём рассеивает луч и может его разрушить. Он выбирает сопло по толщине и газу, проверяет его соосность с лучом, калибрует ёмкостный датчик высоты, который удерживает головку над листом, и выставляет положение фокуса. Режимы обычно берут из таблиц производителя и доводят на пробном резе.
Отдельное решение — газ. Кислородом режут конструкционную сталь: металл горит в струе, это позволяет резать толстый лист, но на кромке остаётся оксидная плёнка — окалина, которую перед покраской иногда снимают. Азот под высоким давлением выдувает расплав, и кромка остаётся светлой. Так режут нержавейку и алюминий, хотя азота уходит много. Тонкий металл иногда режут сжатым воздухом: дешевле, но кромка хуже.
Учебный пример: грат на нержавейке
Учебная ситуация. В цех поступил заказ на 200 кронштейнов из нержавеющей стали толщиной 4 мм, резка в азоте. Первые детали вышли с застывшими каплями металла по нижней кромке, это и есть грат. Слесарь говорит, что снимать его вручную с двухсот деталей — целая смена.
Оператор останавливает программу и проверяет причины по порядку. Сначала осматривает сопло: на нём налипшие брызги, отверстие немного разбито. Он меняет сопло, заново проверяет соосность и калибрует датчик высоты. Затем сравнивает режим с таблицей: фокус для азотной резки нержавейки обычно опускают внутрь металла, а в программе стоит значение для более тонкого листа. Оператор опускает фокус, делает пробный рез на краю листа и смотрит на кромку. Грат уменьшился, но остался на углах. Тогда он немного снижает скорость на участках с резкой сменой направления и поднимает давление газа в пределах рекомендаций производителя.
Итог — чистая кромка, режим записан в карту станка, а в журнал смены — причина брака. Главное здесь порядок действий: сначала расходники и геометрия, затем режим, и не менять пять параметров разом, иначе не поймёшь, что помогло.
Класс лазера пишется на корпусе, а не на источнике
Мощность волоконного источника измеряется киловаттами, и даже отражённый луч такого станка способен необратимо повредить глаз, причём излучение около микрона невидимо. При этом на закрытом станке может стоять табличка «Лазерное изделие класса 1». Противоречия здесь нет.
С 1 сентября 2024 года в России действует ГОСТ IEC 60825-1-2023 «Безопасность лазерной аппаратуры. Часть 1. Классификация оборудования и требования», он заменил ГОСТ IEC 60825-1-2013 (текст стандарта, предисловие и раздел 3). Класс присваивают изделию целиком, а не лазеру внутри. По п. 3.18 класс 1 — это изделие, при работе которого человек не может получить доступ к излучению выше допустимого предела для класса 1. По п. 3.24 класс 4 — изделие, при работе которого возможен доступ к излучению, превышающему предел класса 3B. Пункт 3.32 вводит понятие встроенного лазера: изделию из-за конструкции, ограничивающей доступное излучение, установлен класс ниже, чем у лазера внутри. Защитный кожух, окна со специальным фильтром и блокировки дверей превращают киловаттный источник класса 4 в станок класса 1.
Из этого следуют три практических вывода. Первый: класс 1 держится ровно до тех пор, пока работают кожух и блокировки. Примечание 2 к п. 3.18 прямо предупреждает, что при обслуживании, когда блокировка панели доступа отключена, излучение выше предела класса изделия может стать доступным. Если оператор заклеил концевик двери, чтобы не ждать остановки, станок фактически перестаёт быть изделием класса 1.
Второй: станок без закрытого кожуха, например портальная установка с открытым столом, где человек может оказаться рядом с лучом или его отражением, по определению попадает в класс 4, если доступное излучение превышает предел класса 3B. Работа на них требует защитных очков, подобранных под длину волны и мощность конкретного источника, огороженной зоны и строгих правил допуска.
Третий касается CO2-гравёров. Открытый настольный станок не становится классом 1 оттого, что стоит в офисе: его излучение тоже невидимо, отражение от металлической детали или прожжённая крышка оставляют человека без защиты, а загоревшаяся фанера грозит пожаром. Класс смотрят в документации и на табличке, а если таблички нет, вопросы задают поставщику до того, как ставить станок к людям. Требования к защитному кожуху, панелям доступа, управлению ключом и предупреждению об излучении собраны в разделе 6 того же стандарта, п. 6.2–6.7.
Дым, вытяжка и материалы, которые нельзя резать
Лазер не только режет, но и испаряет: металл даёт мелкодисперсную пыль, оцинковка — ещё и пары цинка, фанера — дым от смолы и клея, акрил — пары мономера. Поэтому вытяжка и фильтры — часть станка. Оператор проверяет, что вытяжка включена, чистит решётки и фильтры по графику и не режет материал неизвестного происхождения. Главный запрет рекламных мастерских — ПВХ: при нагреве он выделяет хлороводород, опасный для людей и разрушающий металл станка. Внешне ПВХ похож на акрил, поэтому марку материала требуют от поставщика, а не определяют на глаз.
Кто рядом: соседи по цеху и по мастерской
Инженер-программист станков ЧПУ пишет управляющие программы в CAM-системе для фрезерных и токарных станков. В лазерной резке программу часто формирует сама система раскроя, поэтому на небольшом производстве оператор сам раскладывает детали и запускает лист. Наладчик переналаживает станок, разбирается в оптике и механике и устраняет неисправности, которые оператор только замечает. Сварщик получает вырезанные детали дальше, и от кромки зависит, придётся ли ему её зачищать.
В рекламной мастерской дизайнер готовит макет, а оператор CO2-лазера превращает его в вывеску. Часто это один человек, и тогда без векторной графики не обойтись: контуры, заливки для гравировки, экспорт в формат станка. Например, на онлайн-курсе «Adobe Illustrator с нуля» Skillbox за месяц разбирают инструмент «Перо», редактирование контуров, типографику, трассировку и экспорт, а практика строится на шести проектах с проверкой куратором. Про лазер на курсе не рассказывают, зато чистый векторный контур, из которого получается ровный рез, — именно то, чему он учит.
Что нужно знать и как учиться
База оператора — чтение чертежа, свойства материалов, связь мощности, скорости, фокуса и газа, устройство станка, программа раскроя и правила безопасности. Полезно понимать и то, что будет с деталью дальше: гибка, покраска, сварка.
Онлайн можно освоить теорию, чертёжные и векторные программы, дефекты реза и требования безопасности. Смену сопла, калибровку датчика и пробный рез даёт только станок, поэтому онлайн-обучение хорошо сочетается с позицией помощника оператора, которую предлагают и без опыта. Профессиональная переподготовка не заменяет инструктаж и стажировку на рабочем месте: допуск к конкретному станку даёт работодатель после обучения по охране труда и проверки знаний.
Если нужна программа именно по профессии, есть онлайн-курс «Оператор лазерного станка и установок» НЦПО. По данным карточки в сентябре 2026 года это переподготовка на 160 часов в самостоятельном формате, с домашними работами и тренажёрами. Модули и выдаваемый документ в обзоре не описаны, поэтому программу, документ и возможность практики нужно уточнить у школы.
Работодателю можно показать исправленный DXF-файл с замкнутыми контурами, раскладку деталей с процентом использования листа, фотографии образцов, вырезанных в мастерской коллективного пользования. Ещё убедительнее умение объяснить, почему выбран тот или иной газ и что вы проверите первым, если появится грат.
При выборе обучения полезно проверить, разбирают ли на курсе газы и дефекты кромки, есть ли задания по раскрою и безопасности, кто проверяет работы. Сравнить онлайн-школы по лицензии, рассрочке и возврату денег поможет рейтинг онлайн-школ направления «Промышленность и производство». Это широкий рейтинг по всему направлению, а не подборка курсов по лазерной резке, поэтому смотрите на нём прежде всего условия обучения.
Сколько платят
Сводной статистики по операторам лазерных станков, которую можно было бы проверить, нет, поэтому ориентироваться приходится на объявления работодателей. Это предложения, а не фактическая зарплата, и в объявлениях не всегда ясно, указана сумма до вычета налога или на руки.
В Санкт-Петербурге в сентябре 2026 года агрегатор вакансий «ГдеJob» показывал 11 объявлений (выборка по Санкт-Петербургу). Помощнику оператора без опыта предлагали от 75–80 тыс. рублей. Операторам с опытом от года — от 85–110 тыс. до 170 тыс. рублей, и самая высокая сумма относилась к вакансии, где нужно работать и на лазере, и на листогибе. В Москве в сентябре 2026 года на hh.ru встречались предложения 100–130 тыс. рублей за резку листов и труб при опыте от года, до 140 тыс. рублей для оператора CO2-лазера и до 300 тыс. рублей для специалиста с опытом от трёх лет (вакансии на hh.ru). Выборки маленькие, и цифры показывают лишь порядок величин.
На доход влияют тип оборудования, толщины металла, сменный график, совмещение операций и умение готовить раскрой. Сравнивая предложения, открывайте вакансии в своём регионе с фильтром по опыту и смотрите на медиану, а не на максимальное «до».
Как расти: от оператора к наладчику
Первые месяцы уходят на то, чтобы стабильно получать чистую кромку на привычных материалах. Дальше — самостоятельный раскрой и режимы для новых толщин, затем обслуживание: замена линз и защитных стёкол, юстировка, диагностика подачи газа и охлаждения. Это уже работа наладчика, и на небольших производствах её совмещают с операторской. Другие маршруты — программист раскроя, технолог заготовительного участка, оператор связки «лазер плюс листогиб», своя мастерская по резке и гравировке.
Если вам нравится доводить процесс до повторяемого результата и разбираться, почему кромка стала хуже, эта работа подойдёт. Если хочется разнообразных творческих задач, присмотритесь к рекламной мастерской с CO2-лазером: там больше макетов и меньше одинаковых деталей.