
Сварщик пластмасс и полиэтиленовых труб: чем занимается, какие навыки нужны и как учиться
Сварщик пластмасс соединяет трубы, листы и плёнки из полиэтилена, полипропилена и других термопластов без дуги и электрода: торцы оплавляют нагретым инструментом, спиралью электромуфты, горячим воздухом или струёй расплава из ручного экструдера. Он работает на газопроводах и водопроводах из ПЭ-труб, собирает ёмкости и варит геомембраны на полигонах. Главное в ремесле — выдержать режим: температуру, давление и время из стандарта или таблицы производителя, а потом подтвердить это протоколом аппарата. Онлайн можно изучить технологию и нормы, а руку ставят на реальной машине.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Со стороны сварка полиэтилена кажется простой: зажал трубы в машине, нажал кнопку, подождал. Опытные монтажники говорят обратное. Шов из расплавленного полимера нельзя оценить глазом так, как металлический: гладкий валик по окружности может скрывать холодный стык, который выдержит опрессовку и треснет через несколько лет под землёй. Поэтому работа сварщика пластмасс строится вокруг дисциплины: чистый торец, правильная процедура, выдержанные секунды и минуты, запись в протоколе. О разрядах, аттестации НАКС и допуске к работе сварщиков вообще на сайте есть отдельная статья о сварщике; здесь речь о самой технологии соединения полимеров.
Четыре способа соединить пластмассу
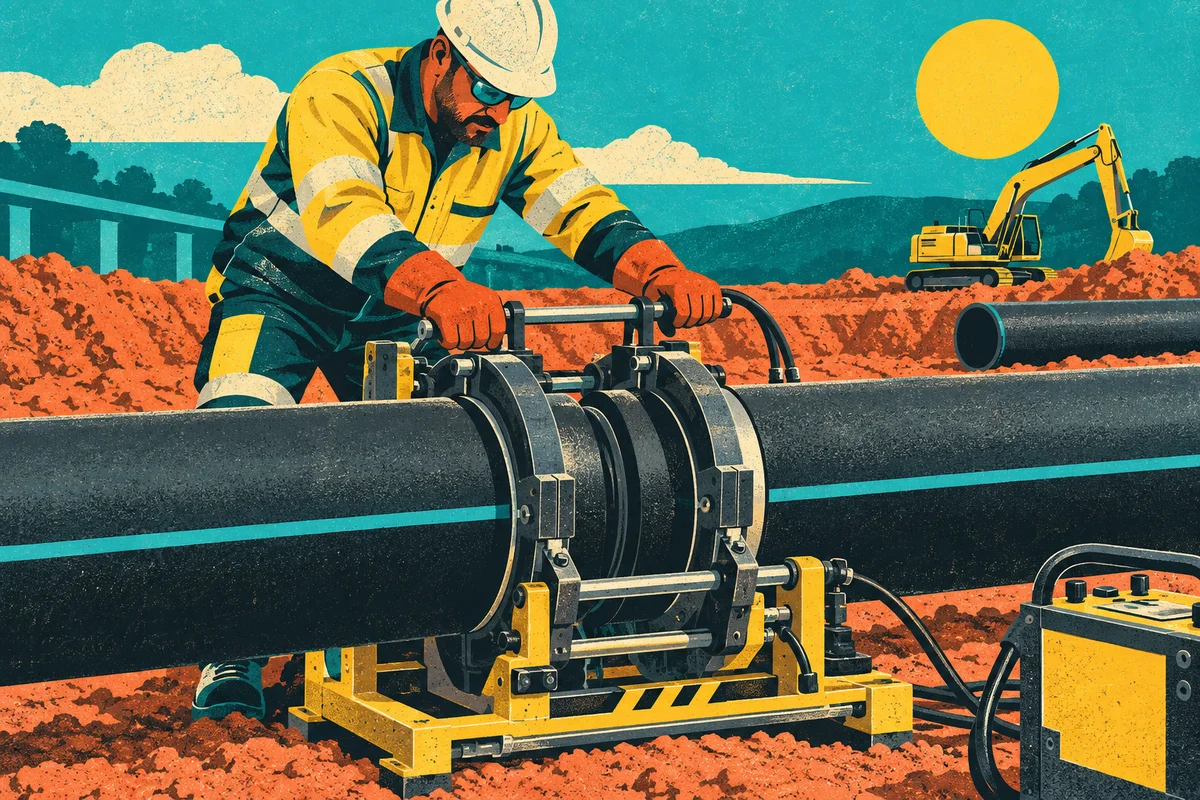
Стыковая сварка нагретым инструментом. Две трубы одного диаметра и одной толщины стенки зажимают в центраторе, торцуют специальным ножом, прижимают к нагревательному диску, затем диск убирают и сжимают оплавленные торцы. Снаружи и внутри остаётся валик — грат. Способ не требует дорогих фитингов, но чувствителен к соосности, чистоте и паузам.
Электромуфтовая сварка (с закладными нагревателями). В фитинг заводом вплавлена спираль. Сварщик зачищает поверхность трубы скребком, снимая окисленный слой, размечает глубину посадки, надевает муфту, фиксирует трубы позиционером и подключает аппарат. Режим аппарат берёт со штрихкода или карты фитинга, и человек почти не влияет на параметры, зато полностью отвечает за подготовку: не зачищенная или захватанная руками поверхность и перекос трубы в муфте — главные причины брака.
Экструзионная сварка. Ручной экструдер подаёт в разделку расплав из прутка того же полимера, одновременно подогревая кромки горячим воздухом. Так варят листы толщиной в сантиметры, днища и стенки ёмкостей, колодцы, фасонные детали. Это ближе к ручному ремеслу: скорость ведения и угол держит сварщик.
Сварка горячим воздухом. Строительный фен или автомат с клиновым нагревателем плавит кромки плёнки или тонкого листа, и их прикатывают роликом. Так соединяют геомембраны на полигонах, в прудах и хранилищах: автомат ведёт двойной шов с каналом, который потом проверяют давлением воздуха.
В Германии для всех этих процессов давно действует серия отраслевых директив DVS 2207: отдельные части посвящены сварке нагретым инструментом, сварке горячим газом и экструзионной сварке. В России на них ссылаются производители оборудования и учебные центры, но для газовых и водопроводных сетей из ПЭ-труб основной документ национальный.
Стыковая сварка: секунды, которые решают всё
Процедуры стыковой сварки ПЭ-труб для газо- и водопроводных распределительных сетей описывает ГОСТ Р 55276. Многие по привычке ссылаются на редакцию 2012 года, но она больше не действует: с 1 февраля 2025 года её заменил ГОСТ Р 55276-2024, утверждённый приказом Росстандарта № 1932-ст. В новой редакции четыре процедуры сварки, уточнены температура нагревателя, время прогрева, максимальная технологическая пауза, время подъёма давления и охлаждения под давлением, а также учтены низкие температуры, при которых работает большая часть страны.
Логику стандарта хорошо видно по таблицам редакции 2012 года. Почти все параметры там выражены через номинальную толщину стенки. Для процедуры с одним низким давлением давление выравнивания — 0,17 ± 0,02 МПа, минимальная высота валика — 0,5 мм плюс десятая часть толщины стенки, время прогрева — около 11 секунд на миллиметр стенки, а максимальная технологическая пауза, то есть время между отводом нагревателя и смыканием торцов, — всего 0,1 × e + 4 секунды, где e — толщина стенки в миллиметрах. Для процедуры с одним высоким давлением давление выравнивания другое — 0,52 ± 0,1 МПа, и охлаждение под давлением считается по своей формуле. Процедуры не взаимозаменяемы: нельзя взять давление из одной, а время охлаждения из другой.
Отсюда видно, где ломается шов. Пока нагреватель выходит из машины, торцы остывают, и на воздухе, особенно на ветру и в холод, это происходит за секунды. Если пауза затянулась, торцы смыкаются уже с подостывшей поверхностью, расплав не перемешивается как следует, и получается холодный стык. Снаружи грат выглядит почти нормально, но прочность соединения на длительную нагрузку ниже. Раннее снятие давления или перенос трубы до конца охлаждения дают тот же результат другим путём.
И самое неожиданное для новичка — такой дефект трудно найти потом. В разделе 6.3 редакции 2012 года прямо сказано, что известные методы неразрушающего контроля, рентгенография и ультразвук, могут не обнаружить все возможные дефекты стыковых соединений. Поэтому качество обеспечивают заранее: работой по утверждённой процедуре, распечатанным или сохранённым протоколом каждого стыка и механическими испытаниями контрольных образцов. Для сварщика это означает, что его репутация записана в памяти аппарата, а не только видна по валику.
Учебный пример: стык водопроводной трубы в октябре
Ситуация учебная, а цифры взяты из таблицы процедуры с одним низким давлением в редакции ГОСТ Р 55276-2012 только для иллюстрации логики расчёта; на объекте работают по действующей редакции 2024 года и по инструкции к машине.
Бригада прокладывает водопровод из трубы ПЭ 100 диаметром 110 мм, SDR 11. Толщина стенки — 10 мм. На улице +4 °C и порывистый ветер. Сварщик ставит палатку-укрытие, закрывает дальние концы труб заглушками, чтобы внутри не гулял сквозняк, и протирает нагреватель.
Затем он считает режим. Высота валика при выравнивании — не меньше 1,5 мм. Прогрев — около 110 секунд. Технологическая пауза — не больше 5 секунд: за это время нужно разжать торцы, вынуть нагреватель и снова свести трубы. Охлаждение под давлением — не меньше 13 минут, и всё это время стык нельзя трогать.
Первый стык получился с неровным валиком: с одной стороны он выше. Сварщик не пытается «дожать», а вырезает стык, проверяет соосность и зажим, торцует заново. Второй стык ровный, аппарат пишет протокол с номером стыка, давлением и временем каждой фазы. Протокол уходит в исполнительную документацию, и по нему заказчик видит, что режим выдержан на каждом стыке, а не только на показательном.
Погода, укрытие и чистота
Полиэтилен боится не мороза как такового, а неравномерного остывания и грязи. На ветру торец остывает быстрее, в дождь на него попадает вода, пыль с бровки траншеи попадает под нагреватель. Поэтому сварочный пост почти всегда закрывают палаткой, торцы после торцовки не трогают руками, а нагреватель чистят безворсовой салфеткой со спиртом.
Для холодного времени национальная практика предусматривает отдельный режим. Уже в редакции 2012 года было российское приложение ДА: номинальная температура нагревателя при сварке вне помещения — 220 °C против 200 °C в тёплом помещении, а сами изменения обоснованы низкой температурой среды и трудностью термостатировать зону сварки. В редакции 2024 года этот подход развит в четвёртую процедуру. Допустимый диапазон температур для конкретного аппарата указывает его производитель, и выход за него означает, что работу переносят или греют укрытие.
Контроль швов: что проверяют и кто
После сварки контролёр или мастер осматривает грат: его ширину, высоту, симметрию, отсутствие трещин и пор. Для полимерных швов действует свой классификатор несовершенств — ГОСТ Р 54792-2024 «Дефекты в сварных соединениях термопластов. Описание и оценка», заменивший редакцию 2011 года. Часть стыков вырезают и испытывают на растяжение или изгиб, сеть опрессовывают. На геомембранах контроль свой: двойной шов проверяют давлением воздуха в канале, экструзионный — обычно вакуумной камерой или искровым дефектоскопом.
Сварщик должен понимать, по каким признакам его шов забракуют, и уметь читать протокол аппарата: какие фазы записаны, где было отклонение, почему машина выдала ошибку.
Где работает сварщик пластмасс и с кем пересекается
Основные заказчики — газораспределительные организации и их подрядчики, водоканалы и строители наружных сетей. Подземные газопроводы низкого и среднего давления часто строят из полиэтилена, и сварщик ПЭ-труб нередко работает рядом со слесарями газового хозяйства. Их профессию, например, можно посмотреть на курсе НЦПО «Слесарь по эксплуатации и ремонту газового оборудования»: в обзоре указаны 160 часов в своём темпе, видео- и текстовые уроки, вебинары, домашние задания и тренажёры. Это смежная программа об обслуживании газового оборудования, а не о сварке полиэтилена, и подробную программу нужно уточнять у школы.
Второе направление — производство и промышленность: ёмкости для химии и воды, вентиляционные короба из полипропилена, гальванические ванны, колодцы. Здесь больше экструзионной сварки и работы по чертежу. Третье — геосинтетика: полигоны отходов, шламонакопители, пруды, где бригады работают сезонно и часто вахтой.
Соседи по объекту делят работу так. Оператор ГНБ протаскивает уже сваренную плеть под дорогой, монтажник наружных трубопроводов укладывает трубу и ставит арматуру, инженер-проектировщик выбирает SDR и способ соединения. Сварщик отвечает за каждый стык этой плети. На небольших объектах одна бригада делает всё сама, и умение и варить, и монтировать ценится выше.
Что может не подойти
Работа проходит на улице, в траншее, в любую погоду кроме самой плохой, с тяжёлой машиной и генератором. Много однообразных операций, где нельзя торопиться: торцовка, проверка, ожидание остывания. Нужна привычка к записи и порядку, потому что каждый протокол потом смотрят технадзор и эксплуатационная служба. Тем, кто ищет в сварке художественную ручную работу, ближе экструзионная сварка листов, а трубная работа больше напоминает строгий технологический процесс.
Сколько платят
Статистики фактических зарплат именно сварщиков пластмасс в открытом доступе нет, поэтому ориентиром служат предложения работодателей. Поиск hh.ru по запросу «сварщик ПНД» по России 25 сентября 2026 года выдавал 23 вакансии — выборка маленькая. В Москве подрядчик предлагал сварщику полиэтиленовых труб с опытом от года 120–150 тысяч рублей в месяц, в Санкт-Петербурге — от 150 тысяч, в Чебоксарах сварщику полимеров — 80–130 тысяч. Бригадиру-сварщику геомембраны на вахте в Казани обещали 180–210 тысяч при опыте от трёх лет. Это суммы из объявлений, а не средний заработок: смотрите, указаны ли они до вычета налога, входят ли в них вахтовые и какой опыт и какие удостоверения нужны.
Доход зависит от сезона, диаметров, с которыми умеет работать сварщик, и от того, есть ли у него аттестация для газовых сетей. Новичку реалистичнее начинать помощником в бригаде и расти вместе с объёмом работ.
Как учиться и что искать в программе
База для старта — понимание свойств термопластов (ПЭ 80, ПЭ 100, полипропилен, их текучесть), чтение проекта и маркировки труб, устройство сварочных машин, процедуры стандарта, охрана труда. Всё это можно изучить дистанционно. Если интересуют именно газовые сети, где работает большая часть сварщиков ПЭ-труб, полезно понимать, как устроены сами газопроводы и как их обслуживают. Например, на курсе АПОК «Техническое обслуживание и ремонт наружных газопроводов низкого давления» — 384 часа дистанционно и десять дисциплин от схем газоснабжения и продольных профилей до безопасности эксплуатации и ремонта. Практических выездов в программе нет, сварки в перечне дисциплин тоже нет, а выдаётся диплом о переподготовке — это знание об объекте, а не навык сварщика.
Навык ставят на машине. Сварить десяток стыков под присмотром наставника и научиться читать протоколы получается в учебном центре с парком оборудования или прямо в бригаде. До оплаты обучения уточните, сколько часов вы проведёте у машины, какие диаметры и способы будут на практике, есть ли электромуфтовая сварка и экструдер.
Для тех, кто со временем захочет перейти от стыков к проектированию сетей и работе в газовой компании, есть программы о системе в целом. Например, на курсе ИПО «Газораспределение и газопотребление» заявлены 408 часов онлайн; модули и итоговый документ в обзоре не расписаны, поэтому их нужно проверить на сайте школы.
Первые результаты в этой профессии показывают не дипломом, а работой: протоколами сваренных стыков, фотографиями ровного грата, отзывом бригадира, у которого вы были помощником. На собеседовании могут попросить сварить пробный стык и объяснить выбранный режим, поэтому полезно уметь рассказать, почему пауза и охлаждение именно такие.
Сравнить онлайн-школы, у которых есть производственные и технические программы, можно по рейтингу онлайн-школ по направлению «Промышленность и производство». Это широкий рейтинг, а не подборка курсов по сварке полимеров, поэтому к каждой программе стоит применять те же вопросы: где практика, на каком оборудовании, какой документ выдают.
Готовность к профессии легко проверить до всякого обучения: попроситесь на день к бригаде, которая варит ПЭ-трубы, и посмотрите, как проходят торцовка, прогрев и охлаждение одного стыка. Если размеренный ритм и работа по таймеру не раздражают, а хочется понять, почему режим именно такой, профессия, скорее всего, подойдёт.