
Сварщик полуавтоматической сварки: чем занимается, какие навыки нужны и как учиться
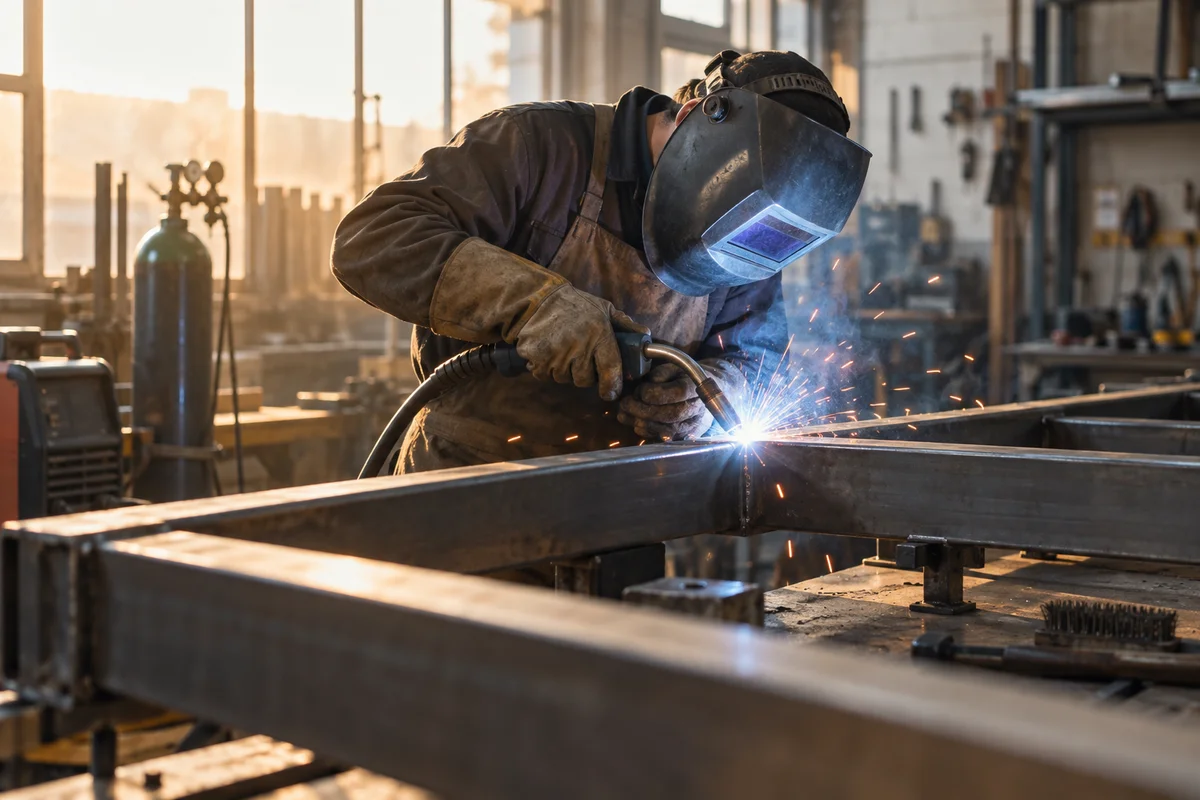
Сварщик полуавтоматической сварки варит плавящейся проволокой в защитном газе: аппарат сам подаёт проволоку через горелку, а человек ведёт шов и отвечает за режим. Основная работа — металлоконструкции и узлы в цехе: балки, фермы, рамы, корпуса. Придётся освоить настройку напряжения и скорости подачи проволоки, вылет и расход газа, понять, как металл переходит в шов при разных режимах, научиться работать порошковой проволокой и разбираться в защитных газах и их качестве. Отдельно — сколько платят полуавтоматчику и как учиться, если теорию можно пройти онлайн, а руку ставят только у сварочного поста.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Слово «полуавтомат» сбивает с толку: кажется, что аппарат делает половину работы за сварщика. На деле автоматизирована только подача проволоки. Угол горелки, скорость перемещения, траекторию и момент, когда пора остановиться, по-прежнему выбирает человек. В документах этот способ называют механизированной сваркой плавящимся электродом в защитном газе (МП), в зарубежной литературе — MIG/MAG: MIG, если газ инертный, MAG, если в нём есть активный углекислый газ. Для чёрной стали почти всегда варят в MAG-режиме: в чистом углекислом газе или в смеси аргона с углекислым газом.
Разряды, профстандарт, аттестация НАКС и вахта разобраны в статье «Сварщик». Здесь речь только о полуавтомате: как устроен режим, что ломается при ошибке и куда этот способ ведёт дальше.
Что делает полуавтоматчик в цехе
Типичное место работы — участок сборки и сварки металлоконструкций. Сварщик получает чертёж и технологическую карту, прихватывает узел или берёт уже собранный, выставляет режим под толщину и положение шва, варит и зачищает брызги. Часть швов потом проверяет ОТК: визуально, измерительным шаблоном катета, выборочно ультразвуком.
Производительность — главная причина, почему цеха переходят на полуавтомат. Сварщику не нужно останавливаться, чтобы сменить огарок электрода: одной катушки проволоки хватает на длинные непрерывные швы, а шлака после сплошной проволоки почти нет. Зато и ошибки тиражируются быстрее: неудачный режим за смену превращается в десятки метров брака.
На чертеже стальной конструкции тип шва и способ сварки указаны условными обозначениями. Для сварки в защитном газе их задаёт ГОСТ 14771-76, он действует. Полуавтоматчику важны два буквенных кода: УП — сварка плавящимся электродом в углекислом газе или его смеси с кислородом, ИП — в инертных газах и их смесях с углекислым газом и кислородом. Там же обозначены типы соединений: стыковые (С), угловые (У), тавровые (Т) и нахлёсточные (Н).
Катеты, разделки кромок и порядок сборки приходят в цех из чертежей КМД, и понимать их помогает смежная область. Например, на курсе «Проектирование металлических конструкций» Института профессионального образования заявлены 600 часов. Это программа для проектировщиков, а не для сварщиков; перечня модулей и описания практики в обзоре нет, так что состав тем и требования к образованию уточняйте у школы.
Настройка аппарата: напряжение, подача, вылет и газ
Режим полуавтомата держится на нескольких параметрах, и они связаны между собой.
- Напряжение дуги определяет её длину и ширину шва. Слишком низкое — дуга «тычется» проволокой в металл и стреляет брызгами, слишком высокое — длинная дуга, широкий плоский валик и подрезы.
- Скорость подачи проволоки на обычном аппарате с жёсткой характеристикой задаёт ток: чем быстрее подача, тем больше ток и глубже провар. Поэтому напряжение и подачу подбирают парой, а не по отдельности.
- Вылет проволоки — расстояние от токоподводящего наконечника до металла. Если сварщик поднимает горелку, вылет растёт, проволока сильнее нагревается сопротивлением, ток падает и провар уменьшается. Это частая причина непровара в корне углового шва.
- Расход газа должен закрывать сварочную ванну. Слишком малый расход не защищает металл, слишком большой создаёт завихрения и подсасывает воздух. Сквозняк из открытых ворот цеха сдувает защиту так же, как недостаток газа.
Современные синергетические аппараты подбирают напряжение по выбранной подаче, толщине и марке проволоки. Это ускоряет работу, но не отменяет понимания: программа исходит из стандартного вылета и нижнего положения, а в потолочном шве или в углу с плохим доступом режим всё равно правят руками.
Проволоку для углеродистых и низколегированных сталей чаще всего берут марки Св-08Г2С по ГОСТ 2246-70, стандарт действующий. Маркировка читается по правилу стандарта: «Св» — сварочная, 08 — около 0,08 % углерода, Г2 — около двух процентов марганца, С — кремний. Марганец и кремний раскисляют ванну, забирая на себя кислород, который приносит углекислый газ. Поэтому в чистом CO₂ простую низкоуглеродистую проволоку без этих добавок не используют.
Как металл переходит в шов
Капля с конца проволоки попадает в ванну по-разному, и от этого зависят брызги, провар и то, в каком положении можно варить.
Перенос короткими замыканиями идёт на небольших токах и напряжениях: проволока касается ванны, замыкает дугу, капля отрывается, дуга загорается снова. Ванна маленькая и холодная, поэтому так варят тонкий металл, корень шва и швы в вертикальном и потолочном положении. Цена этого режима — брызги и риск несплавления на толстом металле.
Струйный перенос появляется на больших токах в газовой смеси с высоким содержанием аргона: металл идёт мелкими каплями, почти без брызг, с глубоким проваром. Ванна при этом большая и жидкая, поэтому режим годится в основном для толстого металла в нижнем положении. В чистом углекислом газе настоящего струйного переноса не получается — капля остаётся крупной, и брызг больше.
Импульсный режим — компромисс: источник чередует базовый ток и короткие импульсы, и за каждый импульс отрывается одна капля. Так можно варить металл средней толщины в разных положениях с малым разбрызгиванием. Для него нужен аппарат с импульсной программой и смесь на основе аргона.
Смеси классифицирует ГОСТ Р ИСО 14175-2010, по каталогу ФГБУ «Институт стандартизации» он действует. Распространённые в цехах смеси относятся к группе M21 — аргон с добавкой углекислого газа от 15 до 25 %. Чистый углекислый газ — группа C1.
Порошковая проволока
Порошковая проволока — трубка с флюсом внутри. Одни марки варят в защитном газе, другие — самозащитные: газ выделяется из сердечника, и баллон не нужен. Самозащитная проволока выручает на монтаже и на ветру, где газовую защиту сдувает. Газозащитная порошковая проволока даёт высокую производительность и красивый шов на толстом металле, в том числе в вертикальном положении.
Взамен приходится иметь дело со шлаком, который надо отбивать между проходами, иначе останутся шлаковые включения. У многих порошковых проволок другая полярность, чем у сплошной, и её меняют перемычкой в аппарате. Нужны и другие ролики подающего механизма: гладкие сминают трубку.
Газ в баллоне: почему «углекислота» бывает разной
Учебный пример. В цехе сварщик заканчивает тавровые швы на раме из листа 10 мм проволокой Св-08Г2С в углекислом газе. После замены баллона в шве появляются поры, хотя режим прежний. Сварщик проверяет очевидное: сопло не забито брызгами, расход не упал, ворота закрыты. Мастер выясняет, что новые баллоны заправлены у поставщика газа для газированной воды. После возврата баллонов от прежнего поставщика поры исчезают.
Объяснение даёт ГОСТ 8050-85 на двуокись углерода. В каталоге ФГБУ «Институт стандартизации» он значится действующим. Стандарт устанавливает для жидкой углекислоты три сорта и прямо указывает, что высший и первый сорт применяют «преимущественно для нужд сварочного производства». Разница между сортами — прежде всего во влаге. У высшего сорта массовая концентрация водяных паров не больше 0,037 г/м³ (точка росы −48 °C), у первого — 0,184 г/м³ (−34 °C), а у второго содержание влаги «не нормируется». При этом для пищевых целей годятся все три сорта, так что слово «пищевая» на баллоне говорит о назначении газа, а не о том, насколько он сухой.
Вода в дуге разлагается, и водород с кислородом попадают в металл шва. Отсюда поры и повышенный риск холодных трещин на толстом металле. ГОСТ 8050-85 для сварки перекрывает и ещё одну лазейку: углекислоту из отходящих газов коксохимии и сернистого топлива, как сказано в примечаниях к таблице, разрешено выпускать только для технических целей, «кроме сварки».
Есть и менее очевидное следствие. ГОСТ Р ИСО 14175-2010 ограничивает влагу для группы C (чистый CO₂) величиной 120 ppm. Если пересчитать норму ГОСТ 8050-85, то 0,184 г/м³ при 20 °C — это около 250 ppm, а 0,037 г/м³ — около 50 ppm. Выходит, что требованиям международной классификации отвечает только высший сорт, а первый, хотя и предназначен для сварки, допускает примерно вдвое больше влаги, чем этот предел. Если в технологической карте указан газ по ГОСТ Р ИСО 14175, сварщику и мастеру стоит смотреть в паспорт газа на сорт, а не на слово «углекислота».
Что может оказаться сложным
Полуавтомат прощает меньше, чем кажется новичку. Шов может выглядеть ровным и гладким, но не проплавить металл по кромкам. Такое несплавление снаружи не видно, его находят на изломе или ультразвуком. Сварщику приходится верить не глазам, а режиму и контрольным образцам.
Вторая трудность — оборудование. Полуавтоматчик сам меняет наконечники и сопла, чистит канал горелки, подбирает ролики и следит за натяжением проволоки. Если канал забит, подача рывками даёт нестабильную дугу, и никакая настройка напряжения это не исправит. Третья — смена в маске, дым и шум цеха; при сварке порошковой проволокой дыма больше, и местная вытяжка обязательна.
Роботизированные ячейки: следующий шаг
На заводах с серийными изделиями часть швов уже варят роботы. Робот держит горелку с тем же вылетом и скоростью от первого сантиметра до последнего, но выбирать режим за человека не умеет. В ячейке полуавтоматчик становится оператором и наладчиком: закрепляет детали в оснастке, корректирует точки траектории с пульта обучения, подбирает режим и разбирается, почему робот дал брызги или непровар. Тот, кто понимает перенос металла и влияние вылета, быстрее находит причину брака.
Для перехода от ручной сварки к робототехнике нужна инженерная база. Например, на курсе переподготовки «Мехатроника и робототехника» АПОК 400 академических часов дистанционно. В программе электротехника, теория автоматического управления и системы программирования робототехнических комплексов; принимают со средним профессиональным или высшим образованием. В обзоре прямо сказано, что работы на реальных роботах и промышленных контроллерах дистанционный формат не даёт, так что пульт конкретного робота придётся осваивать на заводе или у производителя.
Сколько зарабатывает сварщик-полуавтоматчик
Открытых свежих данных именно по полуавтоматчикам мало. На Dream Job средняя зарплата сварщика на полуавтомат в России за 2026 год — 85 000 рублей в месяц, чаще всего называют суммы от 70 000 до 100 000 рублей. Это отзывы самих сотрудников, а не предложения в вакансиях, и их всего 28, без разбивки по опыту. Поэтому цифру стоит считать ориентиром, а не нормой рынка.
На доход влияют регион, сменность и сдельная система: во многих цехах платят за тонны или метры шва, и заработок растёт вместе с производительностью. Надбавку дают работа порошковой проволокой, сварка в разных положениях и аттестация на ответственные конструкции. Чтобы понять свою вилку, откройте вакансии в своём городе с фильтром по опыту, сравнивайте медиану, а не самые крупные суммы, и проверяйте, указана ли зарплата до вычета налога.
Как учиться: что даёт онлайн и где ставят руку
Онлайн можно освоить то, что объясняется словами и схемами: устройство аппарата и горелки, связь параметров режима, виды переноса металла, марки проволоки и газов, условные обозначения швов, дефекты и их причины, охрану труда. Всё остальное — чувство ванны, ровное ведение горелки, работа в вертикальном и потолочном положении — появляется только у поста, после многих часов с маской.
Одна из программ, построенных именно вокруг этого способа, — онлайн-курс НЦПО «Сварщик полуавтоматической сварки». В обзоре указаны 160 часов в свободном темпе, вебинары, видео- и текстовые уроки, домашние задания и тренажёры. Подробной программы, описания практики у сварочного поста и сведений о выдаваемом документе в обзоре нет. Прежде чем платить, спросите у школы, какие темы входят в программу, будет ли практика и где, какой документ выдают и нужен ли для него экзамен.
Практику ищите отдельно: в учебных центрах с оборудованными постами, в колледже или помощником сварщика на производстве. Для самопроверки сварите серию тавровых образцов на разных сочетаниях напряжения и подачи, распилите поперёк шва и сравните провар на травленом срезе. На собеседовании полуавтоматчика почти всегда просят сварить образец, и уверенный угловой шов в вертикальном положении убеждает работодателя лучше любого сертификата.
Для работы на опасных производственных объектах понадобится ещё и аттестация сварщика по способу МП, которую онлайн-курс не заменяет.
Как выбрать обучение
Сравнивая программы, смотрите, есть ли практика на постах и где, разбирают ли настройку режима и виды переноса и какой документ выдают. Сравнить онлайн-школы, которые готовят по производственным специальностям, можно по рейтингу онлайн-школ по направлению «Промышленность и производство». Это широкий отраслевой рейтинг, а не подборка сварочных курсов, поэтому программу по сварке всё равно проверяйте отдельно.
Если после первых месяцев у поста вам интересно понимать, почему шов получился именно таким, полуавтомат станет удобной ступенью: от него ведут дороги к порошковой проволоке и толстому металлу, к роботизированным ячейкам и к технологии сварочного производства.