
Инженер мебельного производства
Инженер мебельного производства, которого на фабриках чаще называют технологом, отвечает за то, как изделие превращается из чертежа в партию готовой мебели. Он готовит карты раскроя плит, считает нормы расхода ЛДСП, кромки и фурнитуры, задаёт программы и режимы для кромкооблицовочных станков и обрабатывающих центров с ЧПУ, разбирает брак вместе с мастерами. Ему нужно знать материалы, оборудование и требования к безопасности мебели.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Дизайнер придумывает шкаф, конструктор раскладывает его на детали, а технолог решает, как за смену выпустить двести таких шкафов без лишних отходов и с одинаковым качеством. Это инженер цеха, а не автор изделия: его работа видна в том, сколько листов плиты ушло на заказ, сколько деталей вернулось с кромочного участка и собрался ли корпус без подгонки.
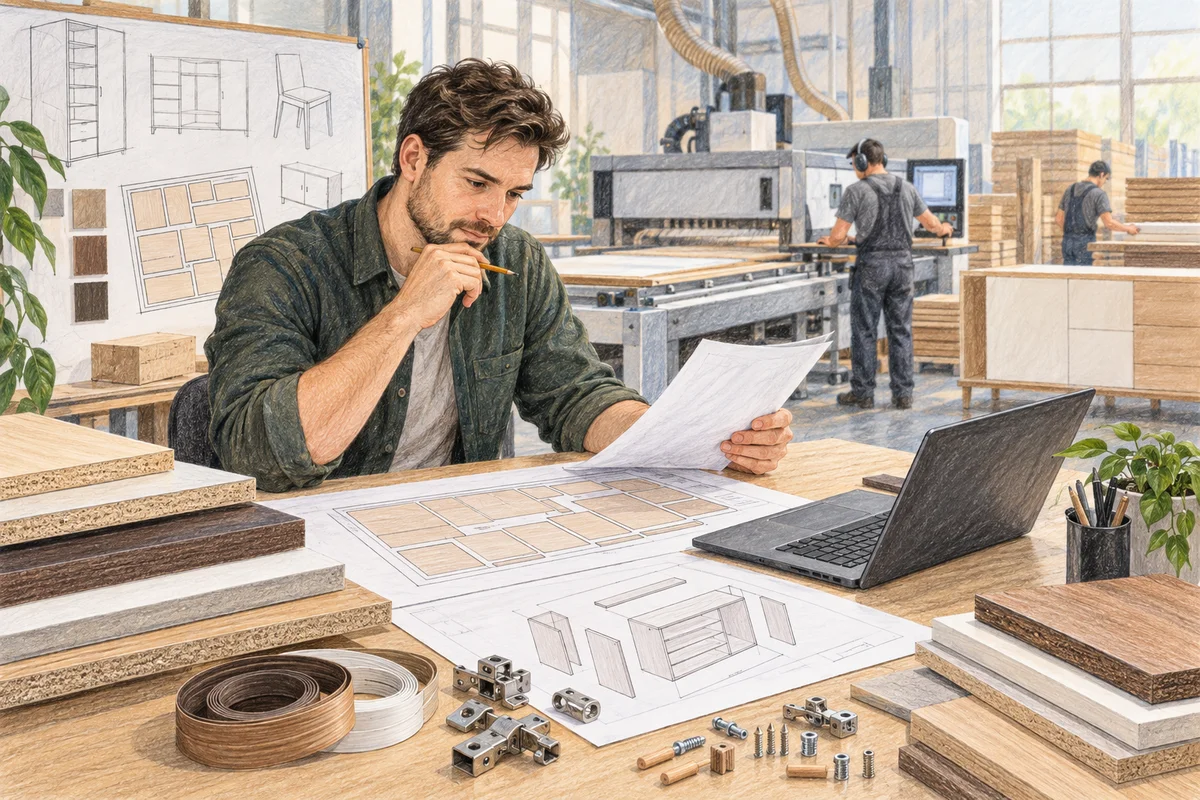
На небольшом производстве должность часто называется «конструктор-технолог»: человек и деталирует изделие, и готовит его к выпуску. На крупной фабрике роли разведены, и технолог получает готовую конструкторскую документацию.
Чем эта работа отличается от соседних
На сайте есть статья о профессии инженера-технолога в машиностроении, пищевой и швейной промышленности. Логика у мебельщика та же — выбрать способ изготовления, — но материал другой. Металлическую деталь нередко обрабатывают с допусками в сотые доли миллиметра, а мебельную плиту раскраивают, облицовывают кромкой и сверлят, и главные риски здесь другие: отходы плиты, сколы на кромке, разнотон декора, выделение формальдегида.
Дизайнер мебели работает с клиентом и отвечает за вид и удобство изделия, технолог — с цехом. Мастер участка организует людей и смену, а технолог — технологию: станок, режимы, порядок операций. Если на кромочном участке систематически отходит кромка, мастер ищет виноватого в смене, а технолог проверяет клей, температуру и подачу.
Учебный пример: партия кухонных модулей
Ситуация учебная. Фабрика получила заказ на 60 одинаковых напольных кухонных модулей: корпус из ЛДСП 16 мм, задняя стенка из ХДФ, видимые торцы облицованы кромкой ПВХ 2 мм, остальные — тонкой кромкой 0,4 мм. Конструктор передал деталировку, а технолог должен запустить заказ в цех.
Первый шаг — проверить деталировку на технологичность. Технолог смотрит, не слишком ли узкие детали для кромкооблицовочного станка, не попадают ли отверстия под фурнитуру слишком близко к краю плиты, где их сверление даст скол. Он проверяет и то, учтена ли толщина кромки: если боковину пилить «в чистый размер», после облицовки кромкой 2 мм с двух сторон деталь станет на 4 мм длиннее, и корпус не соберётся. Поэтому в карту раскроя идут пильные размеры — размеры готовой детали минус толщина кромки.
Второй шаг — раскрой. Программа оптимизации раскладывает все детали заказа на листы плиты: крупные боковины и дно, мелкие планки, полки. Технолог задаёт ширину пропила, обрезку кривых краёв листа, направление текстуры для декоров «под дерево» и решает, можно ли повернуть деталь. Выход полезной площади посчитать просто. Лист 2800 × 2070 мм — это около 5,8 м². Если детали заказа занимают на нём 4,9 м², полезно использовано около 85 % листа, а остальное — обрезь и пропилы. Технолог решает, какие остатки пригодятся для мелких деталей следующих заказов, а какие пойдут в отход.
Третий шаг — нормы расхода. Из карт раскроя технолог получает число листов на заказ, из деталировки — метраж кромки каждого типа с запасом на подрезку торцов, из спецификации — число петель и конфирматов. Нормы уходят в снабжение и в себестоимость, и ошибка в проценте отходов на большой партии становится ощутимой суммой.
Четвёртый шаг — программы для ЧПУ. Присадку, то есть отверстия под крепёж и фурнитуру, на серийном производстве делают на сверлильно-присадочных станках или обрабатывающих центрах с ЧПУ. Программу чаще всего формирует отраслевая CAD-система по модели изделия, а технолог проверяет, что базирование детали на станке совпадает с тем, от какой кромки конструктор вёл размеры.
Результат — пакет для цеха: карты раскроя, ведомость кромкооблицовки, программы присадки и нормы расхода. Проверка простая: собрались ли первые корпуса без подгонки и сколько плиты ушло сверх нормы.
Кромка — требование безопасности, а не только внешний вид
На кромку привыкли смотреть как на отделку: закрыть некрасивый торец плиты и защитить его от сколов и воды. Но для мебели, которая продаётся в России и других странах ЕАЭС, кромка входит в требования безопасности. Технический регламент ТР ТС 025/2012 «О безопасности мебельной продукции» в пункте 3 статьи 5, где собраны требования химической и санитарно-гигиенической безопасности, говорит, что поверхности мебельных деталей из древесных плитных материалов, «пласти и кромки», должны иметь защитные или защитно-декоративные покрытия (текст регламента на сайте ЕЭК).
Исключений всего три: невидимые поверхности в сопрягаемых соединениях, отверстия в местах установки фурнитуры и кромки щитов, которые остаются открытыми, когда задняя стенка ставится «накладной» или «в четверть». Всё остальное должно быть закрыто, даже если этот торец никто не увидит — например, нижняя кромка боковины за цоколем кухни или задняя кромка полки внутри корпуса. Решение «на невидимые торцы кромку не клеим, это экономия» противоречит регламенту.
Почему именно в разделе о химической безопасности, видно из цифр. Приложение 3 к регламенту ограничивает содержание формальдегида в воздухе при эксплуатации мебели уровнем 0,01 мг/м³ (текст ТР ТС 025/2012). А по ГОСТ 10632-2014 на древесно-стружечные плиты, который действует с поправкой 2022 года (статус стандарта), к классу эмиссии Е1 относится плита, выделяющая в климатической камере свыше 0,08 до 0,124 мг/м³, к классу Е0,5 — до 0,08 мг/м³ включительно (таблица 6 ГОСТ 10632-2014). При этом по методу испытаний в камерах, ГОСТ 30255-2014, образцы плиты испытывают с открытыми кромками — 1,5 метра открытой кромки на квадратный метр пласти, — а корпусную мебель испытывают при той же насыщенности камеры, 1 м² на 1 м³ (ГОСТ 30255-2014, пп. 3.2, 4.2.8).
Прямо пересчитывать показатель плиты в показатель шкафа нельзя: условия испытаний разные, а облицованная плита выделяет меньше необлицованной. Но разница в порядок между верхней границей класса Е1 и нормой для мебели объясняет, почему нельзя рассчитывать только на класс плиты из сертификата поставщика. Для инженера отсюда следуют практичные правила: кромка на всех торцах, кроме трёх разрешённых исключений, контроль того, что кромка приклеена по всей длине без непроклея, внимание к материалам, которые в корпусе не облицованы, — ХДФ задней стенки, фанере, МДФ под покраску. При смене поставщика плиты или клея технолог уточняет, на какие материалы оформлена декларация соответствия, и не меняет их без согласования.
Отходы, брак и потери
Значительная часть времени технолога уходит на то, чтобы текущие заказы шли без потерь. Типичные проблемы видны прямо в цехе: сколы при раскрое из-за затупленного подрезного диска, непроклей кромки на холодных плитах, привезённых зимой со склада, смещённые отверстия из-за неправильного базирования, разнотон декора между партиями плиты. Технолог разбирает каждый повторяющийся дефект: на какой операции он возник, можно ли его увидеть раньше, как изменить режим или порядок операций.
Похожая логика нужна для потерь без брака: детали ждут кромкооблицовки полсмены, остатки плиты копятся без учёта, одну и ту же деталь сверлят на двух станках. Инструменты бережливого производства — картирование потока, 5S, анализ простоев — применимы и к мебельному цеху. Для знакомства с методами подойдёт программа «Бережливое производство» Московской бизнес академии: по описанию на сайте, это месяц онлайн-обучения, 22 видеоматериала и два практических задания, по итогам выдают удостоверение о повышении квалификации с внесением в ФРДО. Список модулей в обзоре не приведён, так что состав тем и то, разбирают ли инструменты на производственных примерах, стоит уточнить у школы до оплаты.
Что нужно знать и уметь
Основа — материаловедение плит и кромок. Технолог понимает, чем ЛДСП отличается от МДФ и ХДФ, как ведут себя кромки ПВХ, АБС и меламиновые, какой клей подходит к станку и какие режимы ему нужны. Второе — оборудование: форматно-раскроечные станки и раскроечные центры, кромкооблицовочные станки, сверлильно-присадочные станки и обрабатывающие центры с ЧПУ. Необязательно уметь работать на каждом из них, но нужно понимать, что станок может, где он ошибается и что проверять после наладки.
Третье — программы. На корпусных производствах распространены отраслевые системы, которые из модели изделия сразу дают деталировку, карты раскроя и программы для станков. Рядом почти всегда нужен универсальный двумерный чертёж: эскиз нестандартной детали, схема сборки, чертёж для поставщика. Если AutoCAD вы ещё не знаете, подойдёт короткий практический курс, например курс AutoCAD Международной школы профессий: пять недель, десять модулей от интерфейса и примитивов до слоёв, блоков, размеров и настройки печати, обратная связь от преподавателя после каждого модуля. Трёхмерное моделирование в программу не входит, а число академических часов и версия AutoCAD в обзоре не указаны. Мебельной специфики в описании нет, так что это инструментальная подготовка, а не обучение технологии.
Договариваться придётся с конструктором — о том, как изменить деталь для удобной обработки, с операторами — о том, почему нельзя пропускать проверку первой детали после наладки, со снабжением — о допустимых заменах плиты и кромки.
Где учиться
Прямой путь — среднее профессиональное или высшее образование по технологии деревообработки: колледжи и лесотехнические вузы готовят специалистов именно для мебельных и деревообрабатывающих производств. Инженеры из смежных отраслей, например машиностроители, приходят на мебельные фабрики и доучиваются на месте, потому что оборудование и логика цеха им понятны.
Профессиональная переподготовка подходит тем, у кого уже есть диплом колледжа или вуза, в том числе непрофильный. По этому направлению на сайте есть программа переподготовки НЦПО «Инженер мебельного производства»: 256 часов, самостоятельное онлайн-обучение с вебинарами, видеоуроками, текстовыми материалами, домашними заданиями и тренажёрами, стоимость на момент проверки — 15 850 рублей. Подробная программа, практические задания и требования к итоговой аттестации в карточке курса не раскрыты, поэтому модули, объём практики и вид выдаваемого документа нужно уточнить у школы.
В любой программе ищите раскрой и его оптимизацию, кромкооблицовку, оборудование с ЧПУ, нормирование расхода и требования ТР ТС 025/2012. Если этих тем в опубликованном плане нет, мебельную специфику придётся осваивать на производстве.
Сколько зарабатывает инженер мебельного производства
В вакансиях эту работу называют по-разному: «технолог мебельного производства», «конструктор-технолог», «технолог-конструктор мебели». Цифры ниже — предложения работодателей с первой страницы поиска, а не фактические зарплаты, и выборка небольшая.
На странице hh.ru «Работа технологом на мебельном производстве в Москве» в сентябре 2026 года было 148 вакансий (hh.ru). Конструктору-технологу корпусной мебели с опытом от трёх до шести лет предлагали 120–200 тысяч рублей на руки, технологу-конструктору с тем же опытом в одной компании — 150 тысяч на руки, в другой — 120–300 тысяч на руки. Вакансия «Конструктор Базис-Мебельщик» с опытом от года до трёх лет — от 150 тысяч на руки.
В Санкт-Петербурге в том же месяце на странице «Работа технологом мебельного производства» было 106 вакансий (spb.hh.ru). Конструктору-технологу нестандартной мебели с опытом от года до трёх лет предлагали от 120 тысяч рублей на руки, конструктору на мебельное производство — от 180 тысяч на руки, конструктору-технологу со знанием «Базиса» на предприятии в Ленинградской области — 100–120 тысяч до вычета налогов.
Вакансий без опыта на первых страницах не было: работодатели ждут хотя бы года работы с конкретными программами и станками. Для своего города задайте в поиске несколько названий должности, фильтр по опыту и смотрите, указана сумма до вычета налогов или на руки.
Что может оказаться трудным
Технолог отвечает за то, чего не делает своими руками. Если оператор пропустил проверку первой детали и сверлил всю смену со смещением, разбираться будет технолог — и объяснять, почему расход плиты по заказу вышел за норму.
Рабочий день проходит в цехе, а не только за компьютером: шум, пыль, запах клея-расплава. Удалённо можно готовить деталировку, но наладку процесса и разбор брака из дома не сделать.
Как начать и проверить, подходит ли вам профессия
Самостоятельно можно попробовать главную часть работы. Возьмите деталировку простого шкафа или разберите на детали собственный, пересчитайте размеры с учётом толщины кромки, разложите детали на листе в бесплатной программе для раскроя и посчитайте процент отходов. Затем попробуйте уменьшить его перестановкой деталей и посмотрите, что мешает: текстура, ширина пропила, крупные детали. Если такая задача затягивает, работа технолога, скорее всего, вам подойдёт.
Первые шаги бывают разными: помощник технолога или конструктор-деталировщик на небольшом корпусном производстве, оператор раскроечного центра или станка с ЧПУ с переходом в техотдел, стажёр в отделе качества мебельной фабрики. Если вы сравниваете онлайн-школы, в рейтинге онлайн-школ по направлению «Промышленность и производство» собраны программы широкого направления: производственные технологии, промышленная безопасность, автоматизация и управление производством. Отдельного рейтинга по мебели на сайте нет, поэтому каждую программу проверяйте на мебельную специфику: раскрой, кромку, присадку на ЧПУ и требования к безопасности мебели.