
Инженер по 3D-печати
Инженер по 3D-печати, или инженер аддитивного производства, отвечает за то, чтобы деталь, выращенная послойно из пластика, фотополимера или металлического порошка, получилась с нужными свойствами и размерами. Он выбирает технологию и материал, готовит задание для установки, следит за процессом, организует постобработку и проверяет результат, а иногда восстанавливает цифровую модель детали по образцу. Для этого нужны материаловедение, CAD-моделирование, чтение чертежей и основы метрологии.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Слово «3D-печать» обычно вызывает в памяти настольный принтер, который за ночь печатает фигурку из пластиковой нити. На заводе это выглядит иначе: промышленная установка десятки часов сплавляет лазером слои металлического порошка, а потом деталь проходит термообработку, механическую обработку и контроль. Нажать кнопку «печать» несложно. Основная работа начинается до неё и продолжается долго после, поэтому на производстве инженера ценят за умение отвечать за деталь целиком: из чего и в каких условиях она выращена, чем подтверждены её свойства и можно ли ставить её в изделие.
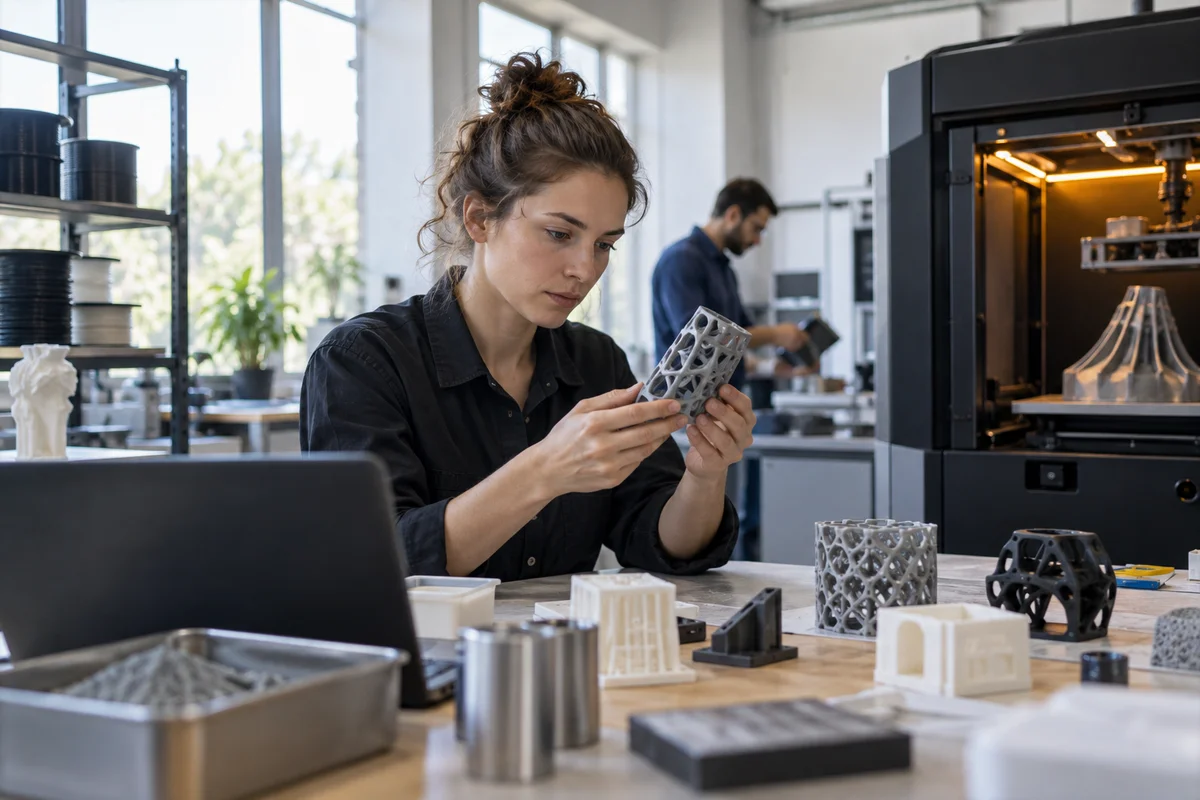
Чем занимается инженер по 3D-печати
Работа начинается с заявки. Конструктор присылает модель кронштейна, ремонтный цех — сломанную крыльчатку без документации, отдел разработки — корпус прибора для проверки до заказа пресс-формы. Инженер оценивает, есть ли смысл печатать эту деталь вообще: иногда фрезеровка дешевле и быстрее, а иногда деталь с внутренними каналами иначе не изготовить.
Дальше он выбирает технологию и материал, ориентирует модель в камере построения, проектирует поддержки, задаёт припуски под механообработку и рассчитывает, сколько деталей поместится в одно построение. После печати организует постобработку, затем контроль — измерения, сравнение с моделью, испытания образцов — и готовит документы, по которым деталь можно принять. Отдельное направление — реверс-инжиниринг, то есть восстановление цифровой модели существующей детали, когда чертежей нет.
Технологии: как они называются в вакансиях и в стандартах
В объявлениях работодатели пишут привычными аббревиатурами: FDM, SLA, SLS, SLM. Международный словарь аддитивного производства ISO/ASTM 52900:2021 (ISO подтвердила эту редакцию в 2025 году, ISO) делит все процессы на семь категорий по принципу работы, а не по названиям, закрепившимся за оборудованием конкретных производителей. Русские названия категорий дал ГОСТ Р 57558-2017 — перевод прежней редакции этого словаря (текст стандарта).
| В вакансиях | Категория по стандарту | Что происходит |
|---|---|---|
| FDM, FFF | экструзия материала | расплавленный пластик выдавливается через сопло |
| SLA, DLP | фотополимеризация в ванне | жидкий фотополимер отверждается светом |
| SLS, SLM, DMLS, EBM | синтез на подложке | лазер или электронный луч спекает либо сплавляет слой порошка |
| PolyJet | струйное нанесение материала | капли материала наносятся и отверждаются |
| Binder Jetting | струйное нанесение связующего | порошок склеивается жидким связующим, затем деталь спекают |
| DED, WAAM | прямой подвод энергии и материала | материал подаётся и сплавляется в момент нанесения |
| LOM | листовая ламинация | деталь собирается из склеенных листов |
Классификация полезна на практике. Спекание полиамида и сплавление титана кажутся разными мирами, но относятся к одной категории: у них похожая подготовка задания и похожие проблемы с остаточным порошком. Инженер, который мыслит категориями процессов, быстрее осваивает новую установку.
Учебный пример: кронштейн для ремонта оборудования
Ситуация учебная. На заводе вышел из строя стальной кронштейн старого станка. Производитель запчасти не поставляет, чертежей нет. Инженеру по 3D-печати поручают изготовить замену.
Первый шаг — реверс-инжиниринг. Инженер сканирует уцелевшую часть кронштейна, штангенциркулем и радиусомером измеряет посадочные отверстия, которые сканер передаёт неточно, и строит в CAD параметрическую модель. Износ и трещину он не копирует, а восстанавливает номинальную геометрию и уточняет у механика цеха, какие поверхности сопрягаются с другими деталями.
Второй шаг — выбор технологии. Кронштейн нагружен, пластик не подходит, поэтому инженер выбирает селективное лазерное сплавление стального порошка, добавляет припуск на отверстия, которые потом расточат, и ориентирует деталь так, чтобы поддержек было меньше.
Третий шаг — подготовка порошка, и здесь действует требование, о котором редко пишут в обзорах профессии. Порошок, не сплавившийся в прошлом построении, просеивают и используют снова. ГОСТ Р 59036-2020, который описывает производство методом селективного лазерного сплавления, в п. 6.6 требует контролировать максимально допустимую долю использованного порошка и устанавливает жёсткое правило: вся металлопорошковая композиция, в которой есть хоть какая-то часть использованного порошка, дальше считается целиком использованной. Пункт 6.7 обязывает для каждой загрузочной партии фиксировать соотношение использованного и первичного порошка и реквизиты партии (ГОСТ Р 59036-2020, разделы 3–6).
На практике это значит, что досыпать в бункер немного свежего порошка «на глаз» бессмысленно: смесь от этого не становится свежей, а учёт партий превращается в часть технологии. Если через полгода кронштейн треснет, по записям можно восстановить, из какой партии и с какой долей повторно использованного порошка он напечатан. Тот же стандарт вводит понятие образца-свидетеля — образца, который выращивают в одном технологическом цикле с изделием, чтобы проверить свойства, в том числе разрушающими испытаниями. Инженер размещает такие образцы в камере рядом с кронштейном.
Четвёртый шаг — постобработка. Деталь вместе с платформой проходит термообработку для снятия остаточных напряжений, затем её отрезают от платформы, удаляют поддержки, растачивают посадочные отверстия и обрабатывают опорные поверхности.
Пятый шаг — контроль. Инженер сканирует готовый кронштейн и сравнивает его с моделью по карте отклонений, измеряет отверстия, отправляет образцы-свидетели в лабораторию. Результат — деталь с паспортом, где указаны материал, партия порошка, режимы и результаты проверок, и модель для следующих заказов.
Постобработка и контроль качества
Новички недооценивают, сколько времени уходит на то, что происходит после печати. Фотополимерную деталь отмывают и доотверждают ультрафиолетом, полимерную порошковую очищают от неспёкшегося порошка, металлическую подвергают термообработке, механической обработке, иногда горячему изостатическому прессованию, чтобы закрыть внутренние поры. Геометрию проверяют измерительным инструментом, координатно-измерительной машиной или 3D-сканированием, свойства материала — испытаниями образцов, внутренние дефекты металла ищут, например, рентгеновской томографией. Инженер не обязан вести каждое испытание сам, но выбирает вид контроля и читает протоколы лаборатории.
Чем инженер по 3D-печати отличается от соседних специалистов
Оператор 3D-принтера обслуживает установку: загружает материал, запускает построение, снимает детали и ведёт журнал. Инженер принимает решения: какую технологию выбрать, как ориентировать деталь, какие режимы задать, откуда взялся дефект. В небольших компаниях обе роли совмещает один человек, на крупных производствах их разделяют.
3D-дизайнер придумывает форму предмета и доводит модель до прототипа или рекламного изображения. Инженера по 3D-печати интересуют прочность, точность, свойства материала и повторяемость результата. С инженером-конструктором он работает в паре: конструктор отвечает за то, как деталь работает в изделии, а инженер подсказывает, как изменить её, чтобы она печаталась без брака: где добавить скругление и куда вывести отверстия для удаления порошка из полостей.
Что нужно знать и уметь
Основа — материаловедение и технология машиностроения: как ведут себя пластики, фотополимеры и сплавы при нагреве и охлаждении, что такое остаточные напряжения, зачем нужна термообработка. Без этого не объяснить, почему деталь повело или она треснула на поддержках.
Второй блок — CAD-моделирование и чтение конструкторской документации: допуски, шероховатость, правка модели под технологию. В российской промышленности часто работают в «Компас-3D», для реверс-инжиниринга используют программы, которые строят модель по облаку точек и сравнивают её с отсканированной деталью. Третий блок — метрология, четвёртый — охрана труда: мелкодисперсные порошки, инертные газы и лазерные установки требуют соблюдения инструкций предприятия. Договариваться придётся с конструкторами о правках модели, с технологами механообработки о припусках, с лабораторией о сроках испытаний.
Понять, как эти знания складываются в программу, можно по описаниям курсов. Например, профессия Skillbox «Специалист по 3D-печати и реверс-инжинирингу» рассчитана на восемь месяцев и состоит из трёх блоков: проектирование в «Компас-3D» с конструкторской документацией, технологии 3D-печати (типы принтеров, пластики и смолы, подготовка модели, настройка оборудования, контроль качества и исправление дефектов) и реверс-инжиниринг. В программе три проекта для портфолио, включая напечатанное изделие. Практика в мастерской МИФИ и отборочное задание на стажировку в Центре аддитивных технологий «Ростеха» доступны не во всех тарифах. Печать металлом в описании программы не названа.
Сколько зарабатывает инженер по 3D-печати
Сопоставимой статистики по этой профессии нет: вакансий немного, и называются они по-разному — «инженер по 3D-печати», «инженер-технолог аддитивного производства», «оператор промышленного 3D-принтера». В сентябре 2026 года на странице hh.ru «Работа оператором 3D-принтера в Москве» было 16 вакансий, и зарплату указали меньше чем в половине из них (hh.ru). Оператору 3D-принтеров с опытом от года до трёх лет предлагали 80–110 тысяч рублей на руки, в другой компании — 100–130 тысяч на руки, ещё в одной — от 100 тысяч до вычета налогов. Ведущему оператору промышленного 3D-принтера в двигателестроительной корпорации с опытом от трёх до шести лет предлагали от 110 тысяч до вычета.
Это суммы из объявлений, а не фактические зарплаты, выборка очень мала, и в неё попали вакансии, где 3D-печать — лишь часть работы. Инженерные позиции на крупных предприятиях обычно требуют профильного высшего образования и опыта. Чтобы оценить рынок своего города, ищите вакансии по нескольким названиям, фильтруйте по опыту, отделяйте суммы «на руки» от сумм «до вычета» и смотрите на медиану. При печати на заказ доход зависит от загрузки оборудования, а из выручки вычитаются материалы, брак, обслуживание принтеров и налог.
Что может оказаться трудным
Ошибка обнаруживается поздно. Металлическое построение идёт десятки часов, и если на середине подвела поддержка или порошок лёг неровно, вместе с деталью теряются материал и машинное время. С металлическими порошками работают в средствах защиты, документирования много, особенно в авиации и энергетике. Тем, кого привлекает прежде всего придумывание формы, ближе предметный дизайн: здесь форму диктуют конструктор и технология.
Как начать обучение
Попробовать себя можно на настольном FDM-принтере в ЦМИТе, фаблабе или кванториуме. Возьмите простую функциональную деталь — держатель, заглушку, шестерню, — измерьте оригинал, смоделируйте его в CAD, напечатайте в двух ориентациях и сравните прочность и точность. Так быстро видно, как ориентация влияет на результат.
Если CAD ещё незнаком, начните с него. Курс Skillbox «Основы проектирования и 3D-моделирования» длится три месяца и построен на «Компас-3D»: чтение конструкторской документации и ЕСКД, эскизы и чертежи, операции выдавливания и вращения, многодетальные сборки с проверкой коллизий. Модели на курсе строят по чертежам и по реальному объекту, под фрезеровку, токарную обработку и 3D-печать, а завершается программа подготовкой точной модели к печати. Технологий аддитивного производства в описании нет, так что это база для следующего шага.
Для работы на производстве часто нужен документ о переподготовке. По ч. 3 ст. 76 закона № 273-ФЗ «Об образовании» к дополнительным профессиональным программам, в том числе к переподготовке, допускаются люди со средним профессиональным или высшим образованием, а также те, кто его получает (ст. 76 закона № 273-ФЗ). Инженерную должность такой диплом сам по себе не гарантирует.
Короткую переподготовку предлагают и школы дополнительного профессионального образования. Программа НЦПО «Инженер по 3D-печати» рассчитана на 256 часов в самостоятельном формате с видеоуроками, текстовыми материалами, вебинарами, домашними заданиями и тренажёрами. Учебный план и вид итогового документа на странице не раскрыты, поэтому перед оплатой уточните у школы, какие технологии и программы изучают, кто проверяет задания и какую практику предлагают.
Первые результаты и шаги в профессии
Портфолио инженера по 3D-печати убедительнее, когда в нём виден процесс: исходная задача, модель, выбор технологии и ориентации, фото до и после постобработки, результаты измерений и то, что пришлось исправить после первой попытки. Для реверс-инжиниринга приложите карту отклонений напечатанной детали от оригинала.
Первые шаги бывают разными: оператор в сервисе печати на заказ, техник в университетском центре аддитивных технологий, специалист по прототипированию в конструкторском бюро. Путь к металлическим установкам чаще идёт через профильное образование и должности на предприятии.
Если вы выбираете школу для конструкторской базы, в широком рейтинге онлайн-школ по проектированию и САПР собраны программы по AutoCAD, «Компас-3D» и другим системам проектирования. Аддитивным технологиям там посвящено не всё, так что в каждой программе проверяйте, есть ли подготовка моделей к производству и работа с реальными деталями.