
Инженер по инструменту
Инженер по инструменту отвечает за инструментальное хозяйство завода: следит, чтобы у каждого станка вовремя оказались нужные резцы, фрезы, свёрла, пластины, калибры и приспособления, считает стойкость и нормы расхода, организует заточку и восстановление, ведёт учёт в инструментально-раздаточной кладовой и подбирает замену, когда поставщик меняется. Ему нужны знания резания металлов, машиностроительного черчения, справочников по инструменту и основ экономики.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Слово «инструмент» в названии должности вводит в заблуждение: человеку со стороны кажется, что речь о молотках и гаечных ключах. На машиностроительном заводе инструментом называют прежде всего режущий инструмент для станков, а рядом с ним — мерительный инструмент для контроля размеров и технологическую оснастку: патроны, оправки, кондукторы, штампы. На среднем заводе это тысячи позиций.
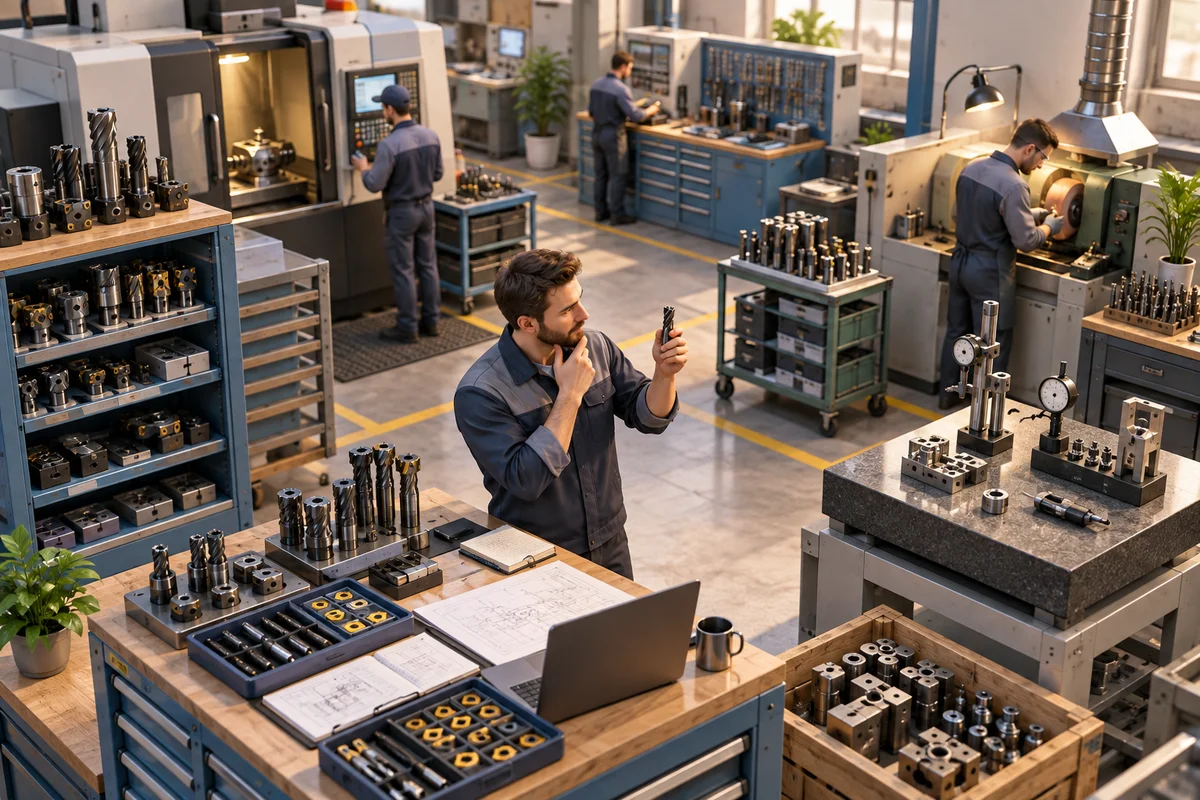
Если нужной фрезы нет на месте, станок стоит; если её купили с запасом на год, деньги лежат на полке. Инженер по инструменту работает между этими крайностями.
Что входит в инструментальное хозяйство
Единый квалификационный справочник описывает обязанности коротко: инженер по инструменту организует обеспечение подразделений инструментом и технологической оснасткой, их своевременный ремонт и восстановление, рассчитывает потребность, анализирует причины износа и предлагает улучшения конструкции. На практике за этими словами стоит несколько потоков работы.
Первый — стойкость. Стойкостью называют время работы инструмента или число деталей между переточками или сменами режущей кромки. Её определяют по критерию затупления: например, по допустимому износу задней поверхности или по моменту, когда деталь перестаёт укладываться в шероховатость. Стойкость зависит от материала заготовки, режимов резания, охлаждения и жёсткости станка, поэтому цифра из каталога производителя — только отправная точка.
Второй — нормы расхода. Зная стойкость и число допустимых переточек, инженер рассчитывает, сколько инструмента уйдёт на тысячу деталей или на годовую программу цеха. От норм зависят заявки на закупку и размер оборотного фонда, то есть запаса, который лежит в кладовой и на рабочих местах.
Третий — движение инструмента. Инструментально-раздаточная кладовая, ИРК, выдаёт инструмент рабочим, принимает изношенный и отправляет его на заточку, ремонт или списание. Инженер устанавливает правила хранения и учёта.
Четвёртый — восстановление и замена. Изношенную фрезу можно перетачивать несколько раз, для этого нужен технологический процесс переточки и контроль геометрии после неё. Когда поставщик уходит с рынка или дорожает, инженер ищет аналог и проверяет, что он даст ту же точность и стойкость.
Как читать обозначение сменной пластины
Большую часть токарных и фрезерных работ сегодня выполняют не цельным инструментом, а державками со сменными многогранными пластинами. Пластину не перетачивают: когда кромка изношена, её поворачивают следующей вершиной, а когда изношены все, ставят новую. Инженер по инструменту читает их обозначения ежедневно.
Систему обозначений задаёт международный стандарт ISO 1832:2017, подтверждённый при систематическом пересмотре в 2022 году. В России действует ГОСТ 19042-80, который соответствует более ранней редакции ISO 1832 1985 года. Обозначение состоит из семи обязательных позиций: форма пластины, задний угол, класс допуска, крепление и стружколом, размер, толщина и форма вершины. В записи CNMG 120408 буква C означает ромб с углом 80°, N — задний угол 0°, 12 — размер режущей кромки, 04 — толщину 4,76 мм, 08 — радиус при вершине 0,8 мм.
Самая недооценённая позиция — третья, класс допуска. По таблице 3 ГОСТ 19042-80 у пластин класса G отклонение диаметра вписанной окружности d и размера m, который определяет положение вершины, не превышает ±0,025 мм. У класса M допуск зависит от размера: по таблице 4 для пластины с вписанной окружностью 12,7 мм он составляет ±0,08 мм по d и ±0,13 мм по m, для более крупных пластин — ещё шире. Пластины с широким допуском обычно дешевле, поэтому в каталогах для массовой токарной обработки класс M встречается постоянно.
Когда наладчик ставит новую пластину класса M вместо изношенной, вершина может оказаться в другом месте в пределах этого допуска. При точении смещение вершины по радиусу отражается на диаметре детали вдвое. Для черновой обработки это неважно, а на чистовой операции с жёстким допуском после каждой смены пластины придётся проверять размер первой детали и вводить коррекцию. Поэтому, подбирая дешёвый аналог, инженер по инструменту смотрит не только на марку твёрдого сплава и стружколом, но и на третью букву: если у прежней пластины был класс G, а у аналога M, цена за штуку снизится, но наладка станет дольше, а риск брака вырастет.
Учебный пример: расход пластин вдвое выше нормы
Ситуация условная. На токарном участке точат валы из конструкционной стали. По месячному отчёту ИРК выдала на эту операцию почти вдвое больше пластин, чем заложено в норму, хотя программа выпуска не менялась. Мастер участка считает, что новая партия пластин от другого поставщика хуже.
Инженер по инструменту начинает не с поставщика, а с данных. Он сверяет по карточкам учёта, сколько пластин выдали каждой смене, и видит, что перерасход приходится на две смены из трёх. Затем идёт на участок и собирает отработанные пластины: у части из них кромки не изношены, а сколоты, причём у одной и той же вершины.
Дальше он проверяет режимы в управляющей программе и выясняет, что после перехода на новую партию заготовок увеличился припуск на черновом проходе, а глубину резания никто не пересчитал. Пластина с этим стружколомом рассчитана на меньшую глубину, и при заходе в материал кромка выкрашивается. В двух сменах пластину после скола сразу списывают целиком.
Вместе с технологом инженер подбирает пластину с более прочной геометрией для черновой операции, согласует с программистом новые режимы и проводит стойкостные испытания: фиксирует, сколько валов обрабатывает одна кромка до установленного критерия износа. По результатам он пересчитывает норму расхода, обновляет карту наладки и договаривается с мастером о едином правиле замены кромок. Поставщик оказался ни при чём.
Чем эта работа отличается от соседних
С инженером-технологом инженер по инструменту работает теснее всего. Технолог разрабатывает маршрут и операции и указывает в картах, каким инструментом их выполнять. Инженер по инструменту обеспечивает этот выбор: закупкой, запасом, переточкой, заменой. На небольших заводах эти функции совмещают.
Инженер-программист станков ЧПУ пишет управляющие программы и отвечает за траекторию и режимы в коде. Инструмент он берёт из того, что есть в наличии, и сообщает, если стойкость не соответствует ожиданиям. Инженер-механик отвечает за исправность самих станков, а не того, что в них зажато.
Граница с метрологом проходит через мерительный инструмент. Инженер по инструменту обеспечивает цех калибрами, микрометрами и штангенциркулями, организует их выдачу и ремонт. Поверку и калибровку средств измерений ведёт метрологическая служба, и выдавать в цех прибор с истёкшим сроком поверки нельзя. Инженер по качеству разбирает брак и рекламации; если причина в инструменте, эти двое работают вместе.
Что нужно знать и уметь
Основа профессии — теория резания: как режущий инструмент взаимодействует с материалом, почему твёрдый сплав одной марки подходит для стали и не подходит для нержавейки, как подача и скорость влияют на износ. Без этого невозможно ни оценить стойкость, ни подобрать аналог.
Второй блок — машиностроительное черчение и допуски. Инженер читает чертежи инструмента и оснастки, проверяет, подходит ли державка к станку, и понимает, какую точность даст приспособление.
Близкую к этим темам базу даёт переподготовка по технологии машиностроения. Курс переподготовки АПОК «Технология машиностроения» рассчитан на 256 часов в самостоятельном формате с текстовыми уроками, стоимость на странице обзора — 39 910 ₽. Модули, практические задания и итоговый документ в обзоре не раскрыты, поэтому прежде чем записываться, запросите у школы учебный план и проверьте, есть ли в нём резание, режущий инструмент и технологическая оснастка.
Третий блок — учёт и экономика. Нормы расхода, оборотный фонд, заявки на закупку, сравнение стоимости инструмента в пересчёте на одну деталь: здесь работают с таблицами, складскими программами и модулями ERP. Цена одной пластины мало что говорит: дорогая пластина со стойкостью в два раза выше может обойтись дешевле на деталь.
Как выглядит работа и что может не подойти
День инженера по инструменту делится между кабинетом, кладовой и цехом. Заявки цехов и отчёты кладовой чередуются с испытаниями нового инструмента на участке и сравнением предложений поставщиков. Договариваться приходится с технологами о выборе инструмента, с мастерами о правилах замены, с отделом закупок о сроках и ценах.
Работа может не подойти тем, кто ждёт творческих конструкторских задач: большая часть времени уходит на учёт, расчёты и переговоры. Ошибка в норме или заявке не видна сразу, но через месяц выливается либо в простой станка, либо в лишние деньги на складе.
Сколько платят
Исследований зарплат именно инженеров по инструменту с описанной методикой найти не удалось, поэтому ориентиром служат вакансии. Это предложения работодателей, а не фактические зарплаты. Выдача широкая, поэтому ниже — только позиции с инструментом в названии.
В подборке вакансий «инженер по инструменту» на hh.ru по Москве на 24 сентября 2026 года инженеру по инструменту и оснастке с опытом 1–3 года предлагают до 152 550 ₽ до вычета налогов, инженеру по оснастке и инструменту в Зеленограде с опытом 3–6 лет — до 150 000 ₽ на руки, инженеру-технологу по инструменту без опыта в Химках — до 90 000 ₽ на руки.
В такой же подборке по Екатеринбургу на ту же дату инженеру по инструменту и металлообработке с опытом 1–3 года предлагают 80 000–110 000 ₽ на руки, в пермской подборке — от 80 000 ₽ на руки при таком же опыте. Профильных вакансий в регионах единицы, так что это иллюстрация, а не средний уровень.
Чтобы получить свой ориентир, ищите по нескольким названиям: «инженер по инструменту», «инженер по инструментообеспечению», «инженер по оснастке», «технолог по режущему инструменту». Сравнивайте медиану, а не максимум, и проверяйте, указана сумма на руки или до вычета налогов.
Образование и профстандарт
С 1 марта 2023 года до 1 марта 2029 года действует профстандарт «Специалист по обеспечению механосборочного производства технологической оснасткой», утверждённый приказом Минтруда № 541н; он заменил стандарт 2018 года об инструментальном обеспечении. Для инженера по инструменту III категории стандарт требует среднего профессионального образования или бакалавриата, а при среднем профессиональном образовании — ещё не менее двух лет работы техником в механосборочном производстве. Инженер II категории и руководитель инструментальной службы должны иметь высшее образование и не менее двух лет опыта в должности инженера. Среди трудовых действий прямо названы определение критерия затупления, стойкостные исследования, разработка процессов переточки и организация хранения в кладовой.
В особых условиях допуска стандарт называет только обучение по охране труда и мерам пожарной безопасности. Но требования к базовому образованию реальны, и онлайн-переподготовка не заменяет диплом техника или инженера и опыт работы на производстве.
Программа НЦПО названа именно так, как должность. Переподготовка НЦПО «Инженер по инструменту» рассчитана на 256 часов в самостоятельном темпе; на странице обзора заявлены видеоуроки, текстовые уроки, вебинары, домашние работы и тренажёры, стоимость — 15 850 ₽. Учебного плана и вида итогового документа в обзоре нет, поэтому уточните у школы, разбирают ли стойкость, нормирование расхода и работу кладовой и какое образование нужно для зачисления.
Как учиться и с чего начать
Удобнее всего прийти в профессию с производства: техник, технолог, наладчик или оператор станков с ЧПУ уже знает, как ведёт себя инструмент у станка, и ему остаётся освоить учёт и нормирование. Первые должности — техник по инструменту, инженер по инструменту III категории, специалист инструментальной кладовой.
Начать можно самостоятельно. Возьмите каталог любого крупного производителя режущего инструмента, найдите в нём раздел с системой обозначений и попробуйте расшифровать десяток пластин: форму, класс допуска, размер, радиус. Затем для простой детали, например вала со ступенями, подберите по каталогу пластины для черновой и чистовой обработки и посчитайте, сколько кромок уйдёт на партию из тысячи штук при стойкости, указанной производителем.
Более широкую программу по машиностроению предлагает Институт профессионального образования. У курса ИПО «Технология машиностроения и материалообработка» на странице обзора указаны 458 часов и стоимость 38 500 ₽, а формат, модули и документ не раскрыты. Выясните у школы, сколько часов отведено на резание и инструмент.
Работодателю покажите не сертификат, а расчёт: учебную ведомость инструмента для детали, расчёт нормы расхода с объяснением исходных данных и сравнение двух аналогов по стоимости на деталь. Так видно, что вы оцениваете инструмент по стоимости годной детали, а не по цене за штуку.
Если хотите сравнить онлайн-школы, где учат инженерным специальностям, откройте рейтинг онлайн-школ по инженерии и производству. Он общий по всему направлению, от САПР и строительства до метрологии, и курсы по инструментальному обеспечению в нём придётся отбирать самостоятельно.