
Контролёр качества
Контролёр качества, или контролёр ОТК, проверяет детали, узлы и готовые изделия на соответствие чертежу и техническим условиям. Он измеряет размеры штангенциркулем, микрометром и калибрами, осматривает поверхность, решает, годна ли партия, ставит клеймо или отправляет брак в изолятор. Работа идёт на трёх рубежах: входной контроль закупленного, операционный между операциями и приёмочный перед отгрузкой. Нужно уметь читать чертёж, понимать допуски и применять планы выборочного контроля.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Контролёра часто представляют человеком с журналом, который ставит галочки. На заводе всё иначе: у контролёра ОТК есть право остановить партию, которую мастер участка уже считает сделанной, и за это право он отвечает своей подписью. Отдел технического контроля обычно подчиняется не начальнику цеха, а службе качества или директору, чтобы тот, кто выпускает детали, не решал сам, годятся ли они. Речь пойдёт о машиностроении и общей промышленности: металлообработке, сборке, литье. Контроль электроники, стройматериалов и автомобилей перед рейсом — отдельные профессии.
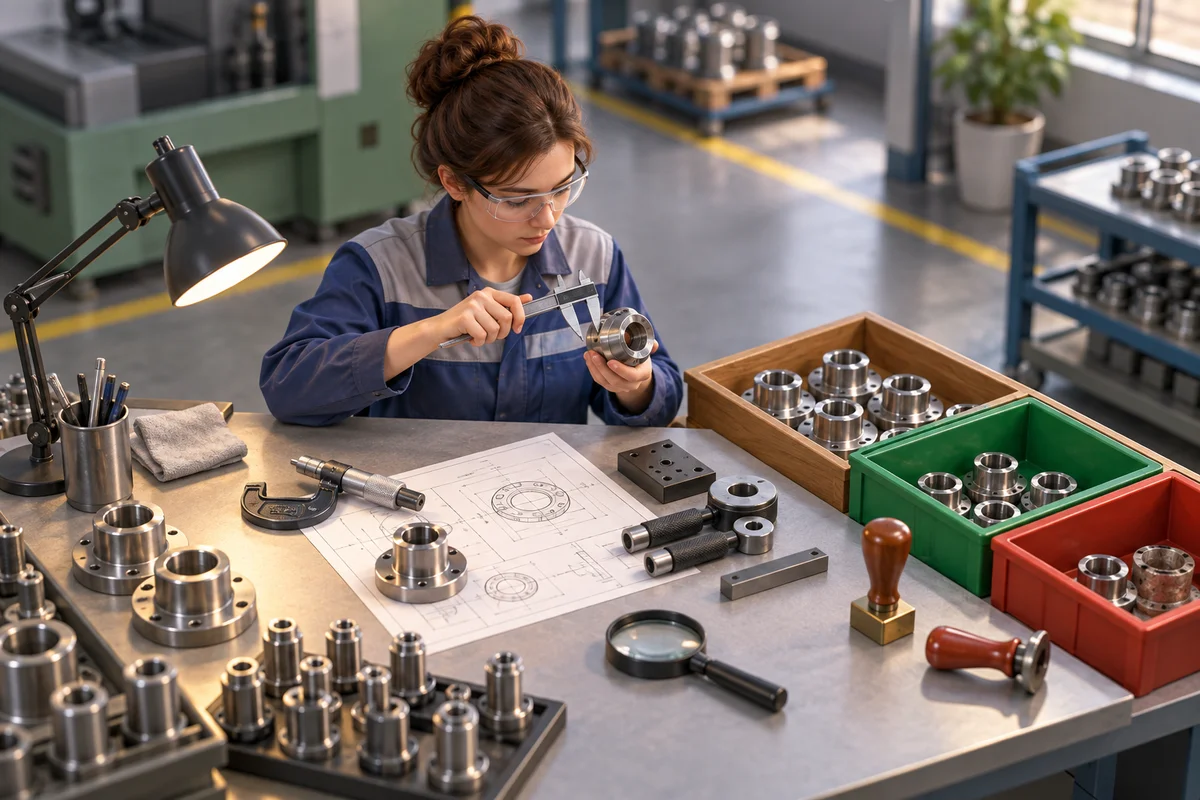
Три рубежа контроля
Входной контроль начинается на складе. Поставщик привёз прутки, крепёж или литые заготовки, и контролёр сверяет поставку с договором и документами: марку материала в сертификате, маркировку, количество, внешний вид, выборочные размеры. Пока партия не прошла входной контроль, её не выдают в цех.
Операционный контроль встроен в техпроцесс. После токарной операции контролёр проверяет первую деталь новой наладки, затем берёт детали с определённой периодичностью, которую задаёт технологическая карта. Смысл — поймать уход размера из-за износа резца до того, как набралась сотня бракованных втулок.
Приёмочный контроль — последний рубеж перед сборкой или отгрузкой. Контролёр проверяет изделие по параметрам, которые чертёж и ТУ относят к приёмочным, и ставит клеймо ОТК. После этого изделие считается принятым, и если потом у заказчика выяснится, что размер был вне допуска, вопрос зададут и контролёру.
Инструмент на столе контролёра
Основа — универсальный инструмент: штангенциркуль с ценой деления 0,1 или 0,05 мм для грубых размеров, микрометр с ценой деления 0,01 мм для точных наружных диаметров, нутромер для отверстий, индикатор часового типа для биения. Шероховатость оценивают по образцам или профилометром.
Для массовых деталей чаще используют калибры. Калибр-пробка для отверстия и калибр-скоба для вала имеют две стороны: проходную (ПР) и непроходную (НЕ). Если ПР проходит, а НЕ не проходит, размер в допуске. Калибр не говорит, насколько размер близок к границе, зато проверка занимает секунды и почти не зависит от навыка.
Контролёр отвечает за правильное применение инструмента, а не за его поверку: это зона метрологической службы. Но он обязан заметить, что у микрометра истёк срок поверки или что губки штангенциркуля изношены, и не пользоваться таким инструментом. Хорошая привычка — перед сменой проверять ноль микрометра по установочной мере и держать инструмент при температуре детали: стальная деталь диаметром 100 мм, только что снятая со станка и нагретая на 20 градусов, длиннее примерно на 0,02 мм, а это уже заметная доля допуска.
Выборка вместо сплошной проверки
Проверять каждую деталь в партии из тысячи штук долго и дорого, поэтому часто применяют выборочный контроль по альтернативному признаку: каждую деталь из выборки признают годной или негодной, а решение о партии принимают по числу негодных. Правила такого контроля описаны в ГОСТ Р ИСО 2859-1-2007. Стандарт введён 1 июня 2007 года вместо ГОСТ Р 50779.71-99, и по данным Росстандарта действует до сих пор; в 2020 году его переиздали без изменения номера.
Вот как работает план на учебном примере. Партия — 1000 втулок, в договоре указан приемлемый уровень качества AQL 1,0. По пункту 10.1 стандарта, если особо не оговорено, применяют общий уровень контроля II. По таблице 1 для партий от 501 до 1200 единиц при уровне II определяют кодовую букву J, по таблице 2-А для буквы J при нормальном контроле выборка составляет 80 штук, приёмочное число Ac = 2, браковочное Re = 3. Контролёр случайным образом отбирает 80 втулок из разных мест партии, а не сверху ящика, и проверяет их. Нашлось две негодных — партию принимают. Три и больше — партию бракуют.
Здесь многие ошибаются дважды. Первая ошибка — читать AQL 1,0 как «в партии не больше 1 % брака». Две негодных детали из 80 — это 2,5 % выборки, и партию всё равно принимают: AQL описывает приемлемый средний уровень процесса на длинной серии партий, а не гарантию для каждой отдельной. Вторая ошибка — считать, что раз AQL задан, поставщик вправе прислать немного брака. Стандарт прямо предупреждает в разделе 5, что назначение AQL не даёт поставщику права намеренно поставлять несоответствующую продукцию. Те две негодные втулки из выборки в годные не превращаются: их отделяют и оформляют как брак.
Ещё одна неочевидная сторона — переключения. План не постоянен, он зависит от истории. По пункту 9.3.1 нормальный контроль переключают на усиленный, если две из пяти или менее последовательных партий не прошли приёмку с первого предъявления. При усиленном контроле для той же буквы J выборка остаётся 80 штук, но принимают партию только при одной негодной детали, а две уже означают отказ. Вернуться к нормальному контролю можно после пяти подряд принятых партий (пункт 9.3.2), а если при усиленном контроле число непринятых партий достигнет пяти, приёмку по пункту 9.4 приостанавливают. Поэтому журнал результатов по партиям — не формальность: без него не понять, по какому плану проверять следующую.
Учебный пример: втулки с увеличенным отверстием
Ситуация учебная. На участке входного контроля принимают партию из 1000 бронзовых втулок от поставщика. В чертеже внутренний диаметр задан с полем допуска H7, в договоре — выборочный контроль по AQL 1,0, общий уровень II, предыдущие четыре партии приняты.
Контролёр сверяет сертификат с маркировкой на таре и отбирает 80 втулок из шести ящиков. Отверстия он проверяет калибром-пробкой: у трёх втулок непроходная сторона входит, то есть диаметр больше допуска. Три негодных при Re = 3 — партия не принята. Контролёр вешает на тару красный ярлык «Брак», переводит партию в изолятор брака — отдельную запираемую зону, откуда детали не попадут в цех по ошибке, — и заполняет акт о несоответствии: номер партии, число проверенных и негодных деталей, характер дефекта. Три забракованные втулки маркирует краской отдельно: их передадут поставщику как образцы.
Дальше решение принимает не контролёр: инженер по качеству вызывает поставщика, выясняет причину и решает, вернуть партию или провести сплошную разбраковку. Контролёр отвечает за другое: в журнале отмечает, что одна из последних партий этого поставщика не принята. Если ещё одна из ближайших партий не пройдёт, по правилам переключения следующую придётся проверять по усиленному плану. Результат его работы — вовремя остановленная партия, понятный акт и запись, по которой видно, как ведёт себя поставщик.
Чем контролёр отличается от соседей
Инженер по качеству работает с системой: разбирает причины брака, пишет корректирующие действия, ведёт СМК и претензии к поставщикам. Контролёр работает с конкретной продукцией и даёт факты, на которые инженер опирается.
Дефектоскопист ищет скрытые трещины и непровары ультразвуком, магнитным порошком или рентгеном, и для этого нужна отдельная сертификация; контролёр ОТК проверяет в основном геометрию и внешний вид. Лаборанты испытывают образцы материала на прочность и твёрдость, а контролёр решает о годности изделия. Контролёр радиоэлектронной аппаратуры проверяет пайку и монтаж по своим отраслевым стандартам, и с машиностроительными эти навыки пересекаются мало.
Разряды, профстандарт и образование
Для рабочей профессии «Контролер станочных и слесарных работ» в ЕТКС (выпуск 2, часть 2) описаны разряды со 2-го по 6-й, § 23–27. На 2-м разряде это контроль и приёмка простых деталей, узлов и агрегатов по чертежам и ТУ, на старших — сложные детали, точные размеры и специальный инструмент. Разряд присваивает предприятие по результатам квалификационной пробы, поэтому на практике многие начинают с учеником у опытного контролёра.
Для техников существует профстандарт 40.010 «Специалист по техническому контролю качества продукции», утверждённый приказом Минтруда № 480н. Его первая обобщённая трудовая функция четвёртого уровня — контроль количественных и качественных характеристик продукции — включает входной контроль сырья и комплектующих и периодический контроль производственных процессов. Должности — техник по качеству и техник по техническому контролю качества продукции, требование — СПО по программам подготовки специалистов среднего звена, без опыта. Срок действия стандарта ограничен 1 марта 2028 года.
Переподготовка помогает, если диплом СПО или вуза уже есть, но он непрофильный. Например, у программы переподготовки «Управление качеством» в АПОК в обзоре указаны 256 часов, дистанционный формат без расписания, приём на базе высшего или среднего профессионального образования и диплом с квалификацией «Специалист по управлению качеством». В программе есть дисциплины «Показатели качества продукции», «Стандартизация в обеспечении качества продукции» и «Контроль качества продукции», но, как отмечено в обзоре, практических заданий вроде разбора несоответствий в ней нет. Это теоретическая основа, а работу с калибром и журналом осваивают на участке.
Что может оказаться трудным
Работа монотонна: одни и те же размеры, десятки деталей за смену, а внимание нельзя ослаблять к концу дня. Бывают ночные смены, шум и запах СОЖ в цехе.
Труднее всего — давление. В конце месяца мастер торопит с приёмкой, план горит, а контролёр видит, что три втулки из выборки не проходят. Нужно спокойно оформить отказ и не уступить уговорам «проверить ещё раз, вдруг пройдёт». Тем, кому тяжело говорить «нет» старшим по должности, будет некомфортно.
Сколько платят
Сопоставимой статистики фактических зарплат контролёров ОТК по регионам и опыту найти не удалось, поэтому ниже вакансии и отзывы сотрудников отдельно.
В подборке вакансий «Контролёр ОТК» на hh.ru по Москве на 24 сентября 2026 года было 129 объявлений. Контролёру ОТК в металлообработку с опытом от года ООО «Рогос» предлагало 120 700 рублей до вычета налогов, московский филиал АО «НПО „Поиск“» — 141 033 рубля до вычета. Новичкам без опыта ООО «Джиэнтех» предлагало 55 000–65 000 рублей на руки, а ООО «Кроха» в Малаховке — от 80 000 рублей на руки. В аналогичной подборке по Екатеринбургу было 65 объявлений: АО «Уральский турбинный завод» предлагало контролёру ОТК с опытом от года от 70 000 рублей на руки, контролёру готовой продукции без опыта на заводе РТИ — 48 000–61 000 рублей на руки. Это отдельные объявления, а не статистика.
По отзывам сотрудников на Dream Job средняя зарплата контролёра ОТК по России за 2026 год — 65 000 рублей на руки по 145 отзывам, чаще всего от 49 000 до 80 000 рублей. На доход влияют разряд, ночные смены, отрасль (оборонные и авиационные предприятия платят больше, но и требований больше) и совмещение с обязанностями инженера ОТК.
Как начать обучение
Базу можно проверить без курса. Купите недорогой штангенциркуль, научитесь уверенно читать нониус и измерьте десяток предметов дома. Затем найдите на любом учебном чертеже размеры с допуском, шероховатость и допуски формы. Разберите таблицы 1 и 2-А ГОСТ Р ИСО 2859-1 и сами вычислите план для партий в 300, 1000 и 5000 штук. Если это не вызывает отторжения, профессия, скорее всего, подойдёт.
При выборе онлайн-курса смотрите, какой документ выдают, есть ли в программе чтение чертежей, допуски и посадки, измерительный инструмент и выборочный контроль, кто проверяет задания. У программы «Контролер качества» в НЦПО в обзоре указаны 160 часов, самостоятельный формат, видео- и текстовые уроки, вебинары, домашние работы и тренажёры, цена 5 500 рублей. Перечня модулей, вида документа и требований к поступающим на странице нет — их нужно уточнить у школы до оплаты. Разряд всё равно присваивает работодатель.
Первые шаги и рост
Чаще всего в профессию приходят через предприятие: учеником контролёра, контролёром 2–3-го разряда на входном контроле или на участке с простыми деталями. Бывшие токари, фрезеровщики и слесари осваивают её быстрее других: они уже знают, откуда берётся брак. Выпускникам колледжей по машиностроительным специальностям открыта и должность техника ОТК.
Через несколько лет контролёр может стать мастером ОТК, инженером ОТК, перейти в метрологию или в службу качества. Для последнего пути нужны знания систем менеджмента качества. Среди программ такого уровня — переподготовка «Управление процессами качества на предприятии» в МИПО: в обзоре указаны 598 академических часов, семь месяцев, онлайн-вебинары с записями, разбор кейсов и тестирование, диплом о профессиональной переподготовке. Среди тем — введение в менеджмент качества и сертификация продукции и систем качества; статистических методов и внутреннего аудита, как отмечено в обзоре, в перечне нет. Это программа для следующего шага, а не для первого дня в ОТК.
Другой путь — углубляться в измерения. На крупных заводах сложные корпусные детали проверяют на координатно-измерительных машинах, и работа на них требует понимать базирование детали, допуски расположения и программу обмера.
Прежде чем платить за обучение, посмотрите вакансии контролёров на заводах своего города: какие разряды и дипломы в них требуют, есть ли ученичество. Затем сравните условия, документы и правила возврата денег в широком рейтинге онлайн-школ по инженерным направлениям: он охватывает проектирование, строительство, промышленность, метрологию и охрану труда, а не только контроль качества.