
Маляр порошковой окраски
Маляр порошковой окраски работает на линии, где металлические детали покрывают сухой полимерной краской. Он развешивает изделия на подвесы, следит за подготовкой поверхности, напыляет порошок электростатическим пистолетом, отправляет детали в печь полимеризации и проверяет готовое покрытие: толщину, адгезию, внешний вид. Профессия требует понимания электростатики, режимов «температура — время» и дисциплины в вопросах безопасности, потому что порошковая пыль в камере способна воспламениться.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Порошковую краску не разбавляют и не размешивают: из коробки она выглядит как очень мелкая мука. В ней нет растворителя, поэтому покрытие формируется только в печи, где частицы плавятся, растекаются и сшиваются в плотную плёнку. Так красят стеллажи, радиаторы, электрощиты, фасадный профиль, садовую мебель и велосипедные рамы. Маляр готовит деталь, наносит порошок равномерным слоем и следит за режимом печи: от него зависит качество покрытия.
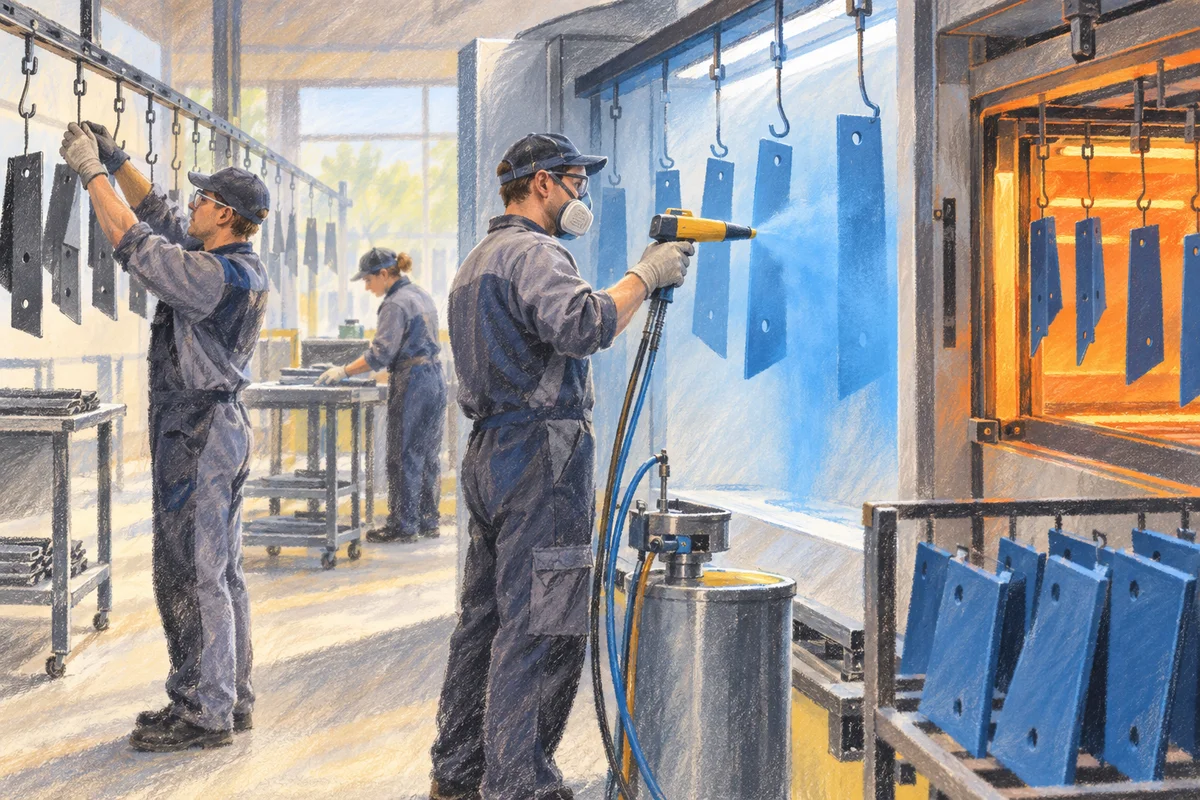
Со стороны кажется, что вся работа — повести пистолетом вдоль детали. На деле решающие ошибки случаются до и после напыления: плохо промытый металл, грязный подвес, недогретая печь. Маляр, который понимает всю цепочку, отличает брак подготовки от брака напыления.
Чем эта работа отличается от соседних малярных профессий
Автомаляр восстанавливает покрытие кузова после ремонта: шпаклюет, подбирает цвет, наносит жидкие базу и лак и полирует. Колорист автоэмалей отвечает за оттенок в банке. Маляр по металлу чаще работает с жидкими антикоррозионными системами на конструкциях, которые в печь не поместить: фермах, резервуарах, трубопроводах. Маляр-отделочник красит стены и потолки в зданиях.
Маляр порошковой окраски почти всегда работает в цеху с конвейером или тупиковой камерой и печью. Цвет он берёт готовым, шпаклёвки и полировки нет, зато есть серийность: сотни одинаковых деталей за смену и требование, чтобы тысячная была покрашена так же, как первая.
Линия от подвеса до склада
Подготовка поверхности
Порошок держится на металле ровно настолько, насколько металл чист. Детали обезжиривают, затем наносят конверсионный слой: фосфатирование (железо- или цинкфосфатное) или современное бесфосфатное цирконирование. Этот тонкий слой улучшает сцепление и замедляет подпленочную коррозию. Между стадиями детали промывают, в конце сушат.
Маляр не всегда сам готовит растворы, но должен понимать, что проверяет технолог: концентрацию, температуру ванн, качество последней промывки. Капля соли на детали незаметна до тех пор, пока через полгода покрытие не вспучится пузырём.
Напыление: коронный и трибостатический пистолет
Большинство участков работает коронными пистолетами. На сопле стоит электрод под высоким напряжением, он ионизирует воздух, частицы порошка получают заряд и летят к заземлённой детали по силовым линиям поля. Трибостатический пистолет заряжает порошок трением о стенки фторопластового канала, без высокого напряжения. Поле у него слабее, поэтому порошок лучше заходит во внутренние углы, но не каждый порошок хорошо заряжается трением: пригодность указывает производитель краски.
Маляр настраивает напряжение, ток, расход порошка и воздуха, выбирает сопло и расстояние до детали. Лишний слой не только перерасход: при толстом слое накопленный заряд отталкивает новые частицы, и на поверхности появляется неровность, похожая на апельсиновую корку.
Рекуперация и смена цвета
Порошок, не осевший на детали, отсасывает вентиляция камеры. В системах с рекуперацией его улавливают циклоном или фильтрами, просеивают и снова подают в питатель вместе со свежим. Отсюда главная рутина участка — смена цвета: камеру, шланги, пистолет и циклон нужно очистить так, чтобы белые частицы не попали в чёрную партию. На ней держится планирование смены: светлые цвета стараются красить перед тёмными.
Полимеризация в печи
Режим полимеризации — пара «температура детали — время выдержки» — задаёт технический лист порошка. Для примера: в ГОСТ 9.410-88 (приложение 5) для эпоксидной краски П-ЭП-45 указаны 180 °C на 30 минут или 200 °C на 20 минут. Важна именно температура металла: массивная деталь прогревается дольше тонкого листа, поэтому на новых изделиях режим проверяют термопарами или регистратором температуры, который проходит через печь вместе с подвесом.
Учебный пример: кронштейн с глубоким пазом
Ситуация учебная. На участок пришла партия стальных кронштейнов с П-образным пазом глубиной 40 мм. После первой смены ОТК возвращает часть деталей: во внутренних углах паза просвечивает металл, а на рёбрах слой заметно толще нормы.
Маляр узнаёт классический эффект клетки Фарадея: силовые линии поля замыкаются на ближайших кромках, туда и летит заряженный порошок, а в глубину паза частицы почти не попадают. Прибавить напряжение — плохая идея: поле станет сильнее, а на рёбрах начнётся обратная ионизация и появятся кратеры.
Он делает наоборот: снижает напряжение и ограничивает ток, меняет сопло на плоское, подходит ближе и первым проходом «прокрашивает» паз, а плоскости покрывает вторым. Заодно проверяет заземление подвеса: крючок, обросший полимеризованной краской, плохо проводит заряд, и деталь «отталкивает» порошок. Замер толщиномером по пяти точкам показывает, что слой в пазу вышел в допуск. Результат маляр фиксирует в карте настройки: при следующей партии кронштейнов режим уже известен.
Пыль, которая может загореться
Раз в порошковой краске нет растворителей, участок кажется безопаснее жидкой покраски. Требования безопасности в действующем, по данным Росстандарта, ГОСТ 9.410-88 «Покрытия порошковые полимерные. Типовые технологические процессы» показывают, чего на самом деле боятся на таких участках.
Облако мелкого полимерного порошка в воздухе горит как горючая пыль: при определённой концентрации и источнике зажигания оно вспыхивает. Приложение 11 стандарта приводит нижний концентрационный предел воспламенения для конкретных материалов: для эпоксидных порошков серии П-ЭП — от 20 до 36 граммов на кубический метр, для полиэфирного П-ПЭ-1130У — 35 г/м³. Пункт 2.9 требует, чтобы вентиляция держала концентрацию аэровзвеси в камере ниже половины этого предела. Для порошка с пределом 20 г/м³ это меньше 10 граммов на кубометр — не так уж много, если камера забита пылью.
Остальные пункты раздела 2 складываются в понятную логику. Высокое напряжение и дозатор порошка сблокированы с вентиляцией камеры (п. 2.8): без вытяжки пистолет не должен включаться. Входная скорость воздуха в проёмах камеры — не ниже 0,8 м/с (п. 2.15). Всё оборудование заземлено, сопротивление заземления не больше 10 Ом, проверка не реже раза в месяц (п. 2.21). Температура внутренних поверхностей печи не должна превышать двух третей температуры самовоспламенения порошка (п. 2.12): для П-ЭП-177 с температурой самовоспламенения 415 °C это около 277 °C.
Для маляра из этого следуют конкретные запреты и привычки. Нельзя обходить блокировку, чтобы «докрасить пару деталей» при выключенной вытяжке. Нельзя сметать осевшую пыль щёткой в облако: стандарт предписывает убирать её пылесосом во взрывобезопасном исполнении, а воздуховоды продувать только при работающей вытяжке (п. 2.16). Засорившийся фильтр рекуперации означает рост концентрации в камере. А грязный подвес опасен дважды: он портит перенос порошка, а плохо заземлённая деталь накапливает заряд, который может разрядиться искрой. Часть ссылок в стандарте 1988 года устарела, но физика от этого не изменилась.
Промышленную безопасность, техногенный риск и управление охраной труда разбирают на курсе АПОК «Техносферная безопасность». Это 256 академических часов в дистанционном формате, 13 дисциплин от основ охраны труда до надёжности технических систем и итоговый экзамен, диплом о переподготовке с квалификацией «специалист в области охраны труда». Программа рассчитана на будущих специалистов по безопасности, так что для маляра это смежное направление.
Контроль качества и типичные дефекты
Готовую деталь проверяют сразу после остывания. Толщину покрытия измеряют магнитным или вихретоковым толщиномером в нескольких точках, внешний вид сравнивают с эталоном. Адгезию на образцах или контрольных деталях определяют методом решётчатого надреза по ГОСТ 31149-2014: режущим инструментом делают по шесть надрезов в двух направлениях, наклеивают и отрывают ленту, а сетку оценивают в баллах от 0 (края гладкие, ничего не отслоилось) до 5. Шаг надрезов зависит от толщины: до 60 мкм — 1 мм на твёрдом основании, от 61 до 120 мкм — 2 мм, от 121 до 250 мкм — 3 мм, а толще 250 мкм метод не применяют (текст стандарта, п. 6.1.4). Новичок, который режет толстое порошковое покрытие резаком с шагом 1 мм, получит плохой балл там, где покрытие в порядке.
Приложение 8 ГОСТ 9.410-88 связывает дефекты с причинами. Шагрень появляется при низкой температуре или недостаточном времени формирования. Пузыри и потёки возникают из-за утолщённого слоя, поры — из-за газовыделения из литых изделий и влажного порошка. Плохая адгезия почти всегда говорит о подготовке поверхности. Кратеры чаще всего возникают из-за масла или силикона на детали либо в сжатом воздухе. Умение по виду дефекта назвать этап, где он возник, — главный навык маляра.
Как выглядит смена
Смена начинается с проверки линии: работают ли вентиляция и рекуперация, прогрета ли печь, чисты ли подвесы. Потом маляр получает задание: номенклатуру, цвет, количество. Он развешивает детали или контролирует навеску, красит, при необходимости подкрашивает вручную труднодоступные места, снимает детали после печи, делает замеры и передаёт партию на упаковку или ОТК.
Договариваться приходится с технологом (режимы, новые изделия), мастером (очерёдность цветов), контролёром ОТК (спорные детали) и наладчиками конвейера и печи. На небольших предприятиях маляр совмещает всё: и подготовку, и напыление, и упаковку.
Опытный маляр со временем может стать мастером или начальником участка: планировать загрузку линии, распределять людей, считать расход порошка. Управленческую теорию для такого перехода дают программы вроде курса МИПО «Управление производством»: 808 академических часов на девять месяцев, дистанционно, 19 модулей, среди которых операционный менеджмент, управление персоналом и управленческий учёт, диплом о переподготовке. Программа адресована начальникам участков и цехов, технологии окраски в ней нет, так что это шаг на несколько лет вперёд, а не вход в профессию.
Как учиться
Порошковую окраску руками осваивают только на участке, обычно в роли помощника или навесчика рядом с опытным маляром. Дистанционно можно разобраться в теории: виды порошков и их режимы, подготовка поверхности, устройство пистолетов и камер, дефекты, требования безопасности. Официальный путь к разряду — профессиональное обучение с квалификационным экзаменом, практическую часть которого сдают на оборудовании.
Из онлайн-программ по самой профессии есть онлайн-курс «Маляр порошковой окраски» НЦПО. На его странице указаны 160 часов, самостоятельный формат с видеоуроками, текстовыми уроками, вебинарами, домашними заданиями и тренажёрами, доступ к сообществу; программа отнесена к переподготовке. Перечня модулей, формы итоговой аттестации, разряда и точного вида документа на странице нет, поэтому уточните их у школы до оплаты.
В любой программе проверьте, есть ли на курсе разбор подготовки поверхности, работы коронного и трибостатического оборудования, режимов полимеризации, методов контроля и дефектов. Права работать маляром онлайн-курс не даёт: инструктажи, обучение по охране труда и стажировку проводит работодатель.
Сколько предлагают в вакансиях
Открытой статистики фактических зарплат маляров порошковой окраски найти не удалось, поэтому ниже — предложения работодателей. На hh.ru 24 сентября 2026 года по запросу «маляр порошковой покраски» в Москве было 17 вакансий: от 70 000 ₽ в месяц для кандидата без опыта до 120–150 тыс. ₽ у предприятий, которые ищут маляра с опытом, плюс сменная оплата на вахте. В Санкт-Петербурге и области в тот же день было 34 объявления с вилками от 70–100 тыс. ₽ до 90–160 тыс. ₽; большинство требует опыта от года до трёх лет. Выборки маленькие, это суммы из объявлений, а не фактический доход.
От чего зависит оплата, видно по тексту вакансий: разряд, умение самостоятельно настраивать оборудование и менять цвет, работа с подготовкой поверхности, ночные смены и вахта. Для своего города смотрите вакансии с фильтром по региону и опыту, ориентируйтесь на типичные значения, а не на максимум, и уточняйте, указана сумма до вычета налога или на руки.
Кому профессия может не подойти
Работа проходит в защитном комбинезоне, перчатках и респираторе, рядом с горячей печью и шумной вентиляцией. Мелкая пыль требует дисциплины: СИЗ надевают не по настроению, а на весь цикл работы с порошком. Людям с астмой и аллергией стоит обсудить профессию с врачом до обучения.
Серийность утомляет тех, кто любит разнообразие: смена может состоять из одной номенклатуры и одного цвета. Зато тем, кому нравится доводить процесс до стабильности, это даёт понятное удовлетворение.
С чего начать
Начните с экскурсии или пробной смены на участке порошковой окраски: многие производства берут навесчиков и помощников маляра без опыта. Параллельно разберите теорию: технические листы двух-трёх порошков разных производителей, схему подготовки поверхности вашей будущей линии, раздел 2 ГОСТ 9.410-88. Первое портфолио маляра — это карты настройки на сложные детали и фотографии образцов с замерами толщины и результатами решётчатого надреза.
Сравнить онлайн-школы технического профиля поможет рейтинг онлайн-школ по промышленности и производству. Это широкий рейтинг по всему направлению, отдельной категории по окраске в нём нет, поэтому ищите школы с программами по рабочим профессиям и безопасности.