
Наладчик станков с ЧПУ
Наладчик станков с ЧПУ готовит токарный или фрезерный станок к выпуску новой детали: закрепляет заготовку и оснастку, ставит инструмент, привязывает нулевую точку, заносит коррекции, проверяет управляющую программу холостым прогоном и доводит первую деталь до размеров чертежа. После этого станок переходит к оператору, который ведёт партию. В работе нужны чтение чертежа, понимание допусков и квалитетов, измерительный инструмент и знание хотя бы одной системы ЧПУ — Fanuc, Sinumerik или отечественной. Разряд зависит от того, насколько точную и сложную деталь наладчик способен сделать, а в профессию обычно приходят после нескольких лет работы оператором.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Когда на участок приходит новая деталь, у станка появляется программа, но деталь ещё не существует. Программист написал код, исходя из модели, а станок ничего не знает о том, где лежит заготовка, какой длины фреза в шпинделе и насколько изношен резец. Связь между файлом и железом устанавливает наладчик, и пока он не закончил, станок простаивает.
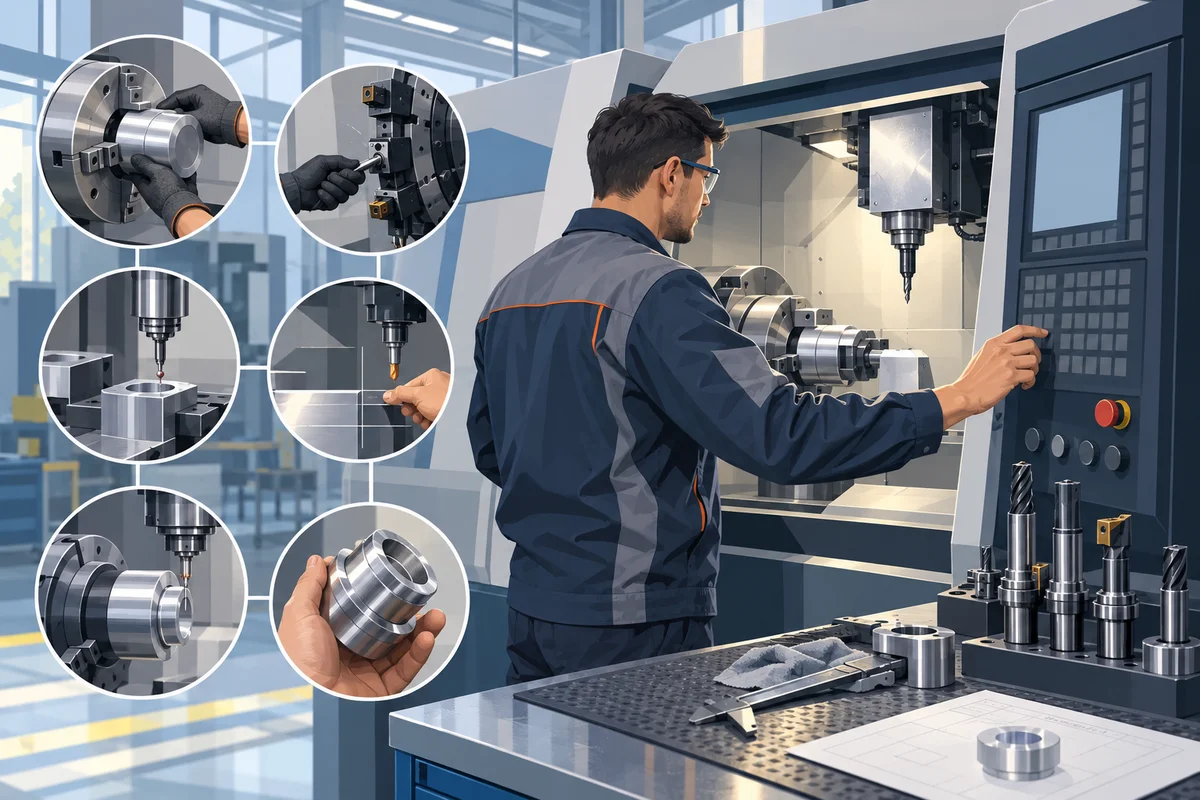
В вакансиях часто пишут «оператор-наладчик», но разница есть: оператор повторяет одну и ту же работу по готовой наладке, а наладчик создаёт наладку и отвечает за первую годную деталь.
Что происходит от заготовки до первой годной детали
Наладка начинается с документов: чертежа, операционной карты технолога, карты наладки и самой управляющей программы, сокращённо УП. Наладчик сверяет, какой инструмент требуется, в каких позициях магазина или револьверной головки он должен стоять, как закрепляется заготовка и где на ней находится нулевая точка, от которой программист считал координаты.
Затем идёт механическая часть. На токарном станке это кулачки патрона, которые нередко растачивают под конкретный диаметр, упор, задний центр, резцы в блоках револьверной головки. На фрезерном — тиски или приспособление, выставленные по индикатору параллельно оси станка, фрезы и свёрла в оправках. Ошибка здесь видна только после реза: перекошенные тиски дадут непараллельный паз, а слабо зажатая заготовка сдвинется.
Потом наладчик «объясняет» станку, где что находится. Привязка нулевой точки детали — это запись в таблицу смещений, например G54, координат выбранной базы: торца и оси на токарном станке, угла или центра заготовки на фрезерном. Каждый инструмент тоже измеряют — длину и радиус фрезы, вылет резца по X и Z — и заносят в таблицу коррекций. Если после обработки размер отличается от нужного на несколько сотых, наладчик не правит программу, а меняет коррекцию на износ, и станок смещает траекторию на эту величину.
Последний этап — проверка программы. Сначала её прогоняют «вхолостую», без реза: например, поднимают нулевую точку по Z на безопасную высоту или запускают графическую проверку на стойке. Затем первую деталь режут в покадровом режиме с уменьшенной корректором подачей, держа руку у кнопки аварийной остановки. Деталь измеряют полностью, поправляют коррекции и при необходимости режут ещё одну. Когда ОТК принял первую деталь, станок передают оператору с записями: что закреплено, какие коррекции стоят, какие размеры и как часто проверять в партии.
Учебный пример: пластина с точным отверстием на вертикально-фрезерном центре
Ситуация условная. На трёхосевой фрезерный обрабатывающий центр со стойкой Fanuc запускают новую деталь — стальную пластину 120 × 80 мм с карманом и отверстием диаметром 40H7 под подшипник. Программа пришла от программиста, заготовки уже отрезаны.
Наладчик выставляет тиски по индикатору, зажимает заготовку на параллелях и находит угол электронным щупом: X и Y записывает в G54, ноль по Z снимает с верхней грани. Фрезы и расточную головку измеряет на станке датчиком длины. Перед пуском он временно добавляет к нулю по Z плюс 50 мм и прогоняет программу в воздухе. Прогон показывает, что фреза для кармана опускается слишком близко к неподвижной губке тисков. Наладчик сдвигает заготовку в тисках, заново привязывает X и сообщает программисту, чтобы тот учёл это в карте наладки.
Первую пластину режут в покадровом режиме. Карман получился на 0,04 мм уже, чем нужно: фреза оказалась чуть меньше номинала. Наладчик вносит поправку в коррекцию на износ по радиусу. Отверстие после расточки меряют нутромером: оно на нижней границе допуска, и наладчик подкручивает расточную головку на несколько микрометров, чтобы партия с износом резца не ушла в минус. Вторая пластина годная, её отдают контролёру. Оператор получает станок, записи о смещениях и указание мерить отверстие калибром-пробкой на каждой пятой детали.
Разряд — это квалитет, который вы держите
Слово «разряд» в вакансиях звучит как стаж, но в профессиональном стандарте оно привязано к измеримой точности. Профстандарт «Наладчик металлорежущих станков с числовым программным управлением» утверждён приказом Минтруда № 324н от 24 мая 2021 года, действует с 1 марта 2022 года до 1 марта 2028 года. В нём каждая обобщённая функция завершается одним и тем же действием — контролем пробной детали, и только цифра квалитета меняется.
По перечню трудовых функций стандарта наладчик универсальных токарных, сверлильных и фрезерных станков, это 3-й уровень квалификации и должность наладчика 4-го разряда, проверяет простую пробную деталь «с точностью размеров по 12–14-му квалитету» и шероховатостью Ra 6,3–12,5. На 4-м уровне, где револьверные токарные станки и трёхосевые обрабатывающие центры, это деталь средней сложности «до 8-го квалитета» для 5-го разряда, а для 6-го разряда, на станках с приводным инструментом или дополнительной осью — сложная деталь «до 7-го квалитета». Многокоординатные многофункциональные центры отнесены к 5-му уровню, и там требуется точность «по 6-му квалитету и выше».
Что это значит в миллиметрах, показывает таблица допусков ГОСТ 25346-2013, который действует с 1 июля 2015 года. Для диаметров свыше 30 до 50 мм допуск 14-го квалитета — 0,62 мм, 12-го — 0,25 мм, 8-го — 39 мкм, 7-го — 25 мкм, 6-го — 16 мкм. Вал диаметром 40h7 годен, если его диаметр от 39,975 до 40,000 мм: буква h означает, что верхнее отклонение равно нулю, а цифра 7 задаёт ширину поля. Разница между начальным и высоким разрядом по этому размеру — в двадцать пять раз. На уровне 12–14-го квалитета хватает штангенциркуля и аккуратной привязки. При 7-м приходится учитывать нагрев станка, износ инструмента за партию и погрешность самого измерения, а мерить уже микрометром, нутромером или калибрами.
Стандарт требует и стажа. Для 3-го уровня нужны среднее общее образование с профессиональным обучением или среднее профессиональное образование и не менее двух лет работы оператором металлорежущих станков с ЧПУ. Для 5-го разряда — среднее профессиональное образование по программе подготовки квалифицированных рабочих и не менее года работы наладчиком 4-го разряда. Поэтому онлайн-курс не заменяет опыт у станка, а помогает понять теорию, пока этот опыт копится.
Системы ЧПУ: Fanuc, Sinumerik и отечественные стойки
На российских заводах чаще всего встречаются японские Fanuc, немецкие Siemens Sinumerik и системы отечественных производителей, например «Балт-Систем». Принцип наладки у них одинаковый: смещения нулевой точки, таблица инструмента, коррекции на длину, радиус и износ. Различаются экраны, названия страниц и порядок нажатий, а у Sinumerik ещё и логика записи коррекций: инструмент описывается номером T и номером режущей кромки D.
Наладчику важнее уверенно работать на одной системе, чем поверхностно знать несколько. Переход на другую стойку проходит быстро, если понятно, что именно ищешь в меню. Марку системы работодатели нередко указывают прямо в названии вакансии.
Что нужно знать и уметь
Базу составляют чтение машиностроительного чертежа, допуски и посадки, шероховатость, базы и отклонения формы. Без этого не понять, какой размер главный и от какой поверхности вести привязку. Вторая часть — резание: как ведут себя разные материалы, почему меняют подачу и обороты, как выглядит изношенная пластина.
Третья часть — управляющая программа. Писать её с нуля наладчик обычно не обязан, но читать должен: понимать подготовительные G-коды и вспомогательные M-коды, видеть, где вызывается инструмент и включается коррекция, где цикл сверления. Иначе ошибку при отладке не найти.
Отдельный навык — измерения. Наладчик сам решает, годна ли первая деталь, пока её не посмотрел контролёр, поэтому он должен знать, какой инструмент брать под какой допуск и почему два замера одного размера расходятся. Если хочется глубже разобраться в погрешностях и средствах измерений, посмотрите курс переподготовки АПОК «Метрология и метрологическое обеспечение»: 576 академических часов, модули о погрешностях измерений, поверке и калибровке, метрологическом обеспечении производства. Для зачисления нужно среднее профессиональное или высшее образование, практики с приборами в дистанционном формате нет, и это не курс наладки, а подготовка для тех, кто хочет глубже понимать контроль или перейти в метрологию.
Как выглядит работа и кому она не подойдёт
В серийном производстве наладчик ведёт несколько станков: запустил один, перешёл к другому, вернулся на вызов оператора, когда размер начал уходить. В единичном и мелкосерийном — почти каждый день новая деталь и новая наладка. Работа сменная, в цеху с шумом, эмульсией и стружкой, и многое делается руками.
Договариваться приходится с программистом ЧПУ о правках в программе, с технологом о базах и закреплении, с ОТК о спорных замерах, с мастером о сроках. Ответственность ощутимая: запорота первая деталь, сломан шпиндель от удара или партия ушла в брак из-за неверной коррекции — первым спрашивают наладчика. Тому, кому тяжело долго держать внимание на мелочах, здесь будет трудно.
Сколько платят
Исследований фактических зарплат именно наладчиков станков с ЧПУ с описанной методикой найти не удалось, поэтому ниже — предложения работодателей в вакансиях, а не реальные доходы. Данные сняты 24 сентября 2026 года.
В выдаче hh.ru «наладчик станков с ЧПУ» по Москве было 108 вакансий. Оператору-наладчику фрезерных станков с опытом 1–3 года предлагают 145 000–165 000 ₽ на руки, наладчику станков с ЧПУ 5–6-го разряда с тем же опытом — 200 000–250 000 ₽ до вычета налогов, наладчику токарных станков с ЧПУ 6-го разряда с опытом 3–6 лет на научно-производственном предприятии — 170 000–240 000 ₽ до вычета налогов.
В выдаче по Нижнему Новгороду на ту же дату 57 вакансий, и разброс шире. Наладчику станков с ЧПУ без опыта предлагают 60 000–90 000 ₽ на руки, оператору-наладчику токарного станка Fanuc с опытом 1–3 года — 115 000–150 000 ₽ до вычета налогов, наладчику-оператору токарной и фрезерной группы — 100 000–180 000 ₽ на руки. Часть объявлений относится к смежным профессиям или другим городам, так что это иллюстрация, а не средний уровень.
Проверяя свой регион, ищите по нескольким названиям — «наладчик станков с ЧПУ», «оператор-наладчик», «наладчик станков с ПУ», — сравнивайте медиану, а не максимум, и смотрите, указано «на руки» или «до вычета налогов». Уточняйте у работодателя, что входит в сумму: сдельная часть, доплата за разряд, ночные смены, премия за выполнение плана.
Как начать и чему учиться
Самый распространённый путь — колледж по профессии 15.01.38 «Оператор-наладчик металлообрабатывающих станков» или близкой либо профессиональное обучение на предприятии, затем работа оператором и повышение разряда. Онлайн-курс не даёт права работать наладчиком и не заменяет часов у станка, но помогает систематизировать теорию и подготовиться к аттестации на разряд.
Специализированных онлайн-программ по наладке немного. Онлайн-курс НЦПО «Наладчик ЧПУ» рассчитан на 160 часов: заявлены видеоуроки, текстовые уроки, вебинары, тренажёры и домашние работы, на момент проверки обучение стоило 5 500 ₽. Модули программы, вид итогового документа и требования к поступающим в обзоре не раскрыты. Перед оплатой запросите учебный план и уточните, разбирают ли на курсе конкретные системы ЧПУ, привязку и коррекции, чтение УП и измерения.
Пока нет доступа к станку, тренируйтесь на чертежах: выписывайте все размеры с допусками, переводите квалитеты в миллиметры по таблице и решайте, чем мерить каждый. Полезно разобрать руководство оператора по стойке вашего участка — разделы о смещениях нулевой точки и таблице инструмента.
Сравнить онлайн-школы поможет рейтинг онлайн-школ по инженерии и производству. Он широкий: проектирование, строительство, промышленное производство, охрана труда, энергетика, — поэтому программы по металлообработке в нём придётся отбирать самостоятельно.
Куда расти дальше
Внутри профессии рост идёт по разрядам: от универсальных станков к револьверным токарным, обрабатывающим центрам с дополнительной осью и многокоординатным станкам. Каждый шаг подтверждают пробной деталью и аттестацией на предприятии или профессиональным экзаменом в центре оценки квалификаций.
Из наладчиков часто выходят программисты ЧПУ и технологи: тот, кто сотни раз правил чужие программы у станка, знает, где они ломаются. Об этой соседней профессии на сайте есть статья «Инженер-программист станков ЧПУ». Для такого перехода обычно нужно среднее профессиональное или высшее техническое образование.
Тем, кто с профильным образованием думает об автоматизации производства, может подойти программа МИПО «Автоматизация технологических процессов и производств»: семь месяцев, 624 академических часа, электротехника, материаловедение, прикладная механика и системы управления. Станков с ЧПУ в опубликованном описании нет, так что это следующий шаг, а не обучение наладке.
Прежде чем платить за любое обучение, честно ответьте себе, есть ли у вас доступ к станку: теория полезна, только если её можно проверить на реальной детали и измерительном инструменте.