
Наладчик технологического оборудования
Наладчик технологического оборудования готовит производственную линию к выпуску продукции и возвращает её в режим, когда она сбивается. На пищевых, упаковочных и фармацевтических производствах это прежде всего переналадка под продукцию другого размера или формы: смена форматных деталей, настройка дозатора, укупорщика, этикетировщика, датчиков и пневматики, запуск первых единиц вместе с оператором и контролёром ОТК. Нужно понимать механику, читать схемы и соблюдать порядок безопасной остановки.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
На одной линии за неделю могут фасовать продукт в три разных вида тары, и каждый переход с одного на другой — это час или больше, когда линия ничего не выпускает. Сократить этот простой и не получить брак в первой сотне упаковок — главная задача наладчика на производстве пищевой продукции, лекарств и бытовой химии. Если ремонтник возвращает к жизни сломавшийся узел, то наладчик заставляет исправные узлы работать согласованно на новом продукте.
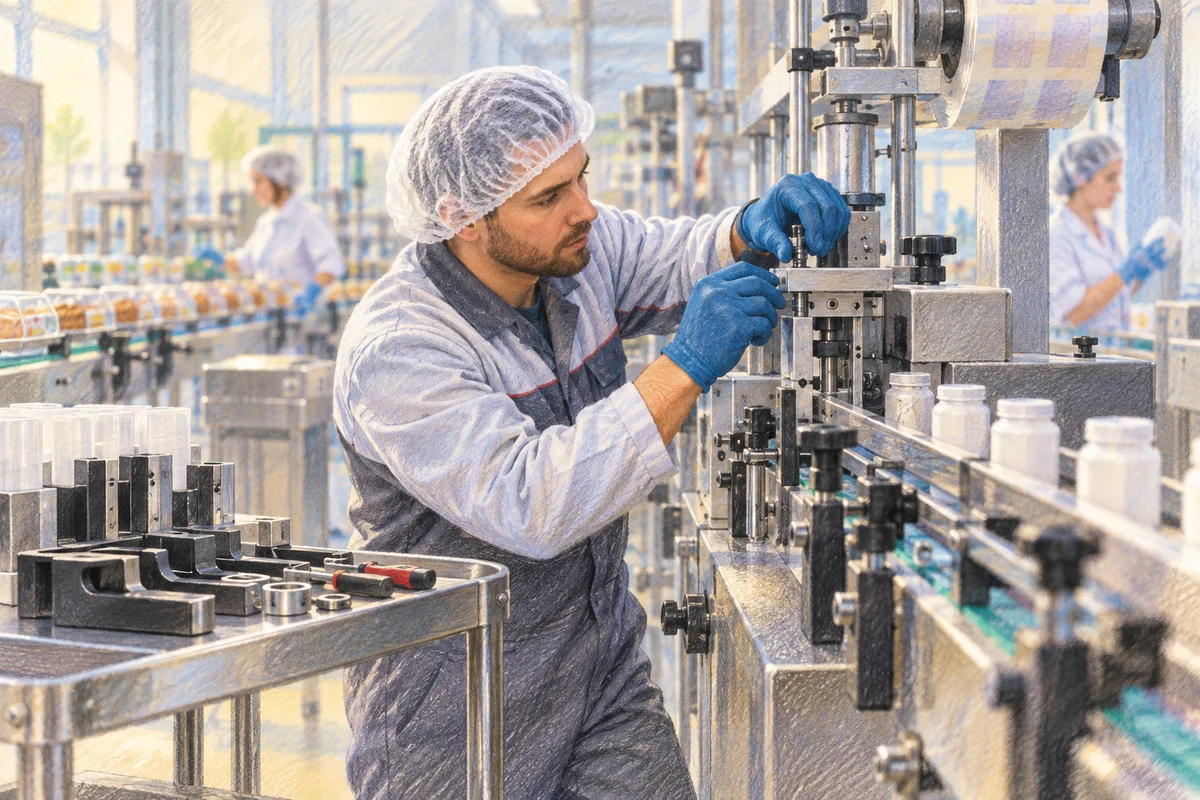
Название профессии обманчиво широкое. В вакансиях так называют и специалиста, который ставит пресс-форму на термопластавтомат, и того, кто привязывает инструмент на токарном станке с ЧПУ. У этих профессий свои материалы на сайте. Здесь речь о фасовочных, розливочных, упаковочных и маркировочных линиях.
Чем наладчик отличается от соседей по цеху
Оператор ведёт линию в заданном режиме: загружает тару и этикетку, следит за экраном, убирает единичные дефекты. Наладчик меняет сам режим: переставляет направляющие, меняет звёздочки и шнеки подачи, выставляет высоту головок, корректирует объём дозы и скорость узлов. Слесарь-ремонтник и инженер-механик отвечают за техническое состояние и плановые ремонты, наладчик — за то, чтобы исправная линия выдавала продукт по спецификации. Инженер КИПиА и специалист по автоматизации настраивают контроллеры и приборы, а наладчик работает с тем, что вынесено на панель оператора: рецептами, уставками, скоростью, чувствительностью датчиков.
Границы на небольших заводах размыты. На хлебокомбинате одна вакансия может называться «механик-наладчик», а на фармпредприятии наладчик одновременно проводит межремонтное обслуживание. Поэтому при чтении вакансии полезно смотреть на список оборудования и обязанностей, а не на название должности.
Из чего состоит линия
Типичная упаковочная линия — это цепочка машин, связанных конвейерами и сигналами. Дозатор отмеряет продукт: поршневой — для соусов и кремов, шнековый — для порошков, весовой — для круп и снеков. Укупорщик надевает и затягивает крышку с заданным моментом. Этикетировщик клеит этикетку по сигналу датчика, который видит край этикетки на ленте и сам флакон на конвейере. Дальше идут принтер или термотрансфер для даты и номера серии, затем групповая упаковка: термоусадка или короб.
Большая часть движений выполняется пневматикой. Цилиндр отсекает поток флаконов, захват переносит упаковку, клапан открывает дозатор. Наладчик регулирует давление, скорость хода дросселями, положение датчиков на цилиндре, а при сбое отличает утечку воздуха от сработавшей блокировки или сбитой уставки. Отдельный навык — фотоэлектрические датчики: их «обучают» на новую этикетку или прозрачную тару, иначе линия начинает клеить мимо. Теорию датчиков, приборов и приводов можно подтянуть, например, на курсе АПОК «Автоматизация технологических процессов и производств»: в программе на 400 часов есть модули о контрольно-измерительных приборах, диагностике и надёжности автоматизированных систем, частотных преобразователях и системах защиты. Лабораторных работ и практики на оборудовании там не предусмотрено, так что это опора для понимания, а не тренировка рук.
Учебный пример: переход с 250 на 400 мл
Ситуация учебная. Линия розлива шампуня весь день работала на флаконе 250 мл, в следующую смену по плану — флакон 400 мл с другой этикеткой и коробом на 12 штук вместо 20. Мастер отводит на переход 90 минут.
Наладчик заранее, пока линия ещё работает на старом продукте, собирает на тележке комплект форматных деталей, проверяет, что к новой этикетке есть рецепт на панели, а на складе лежит нужная крышка. После остановки он отключает и блокирует приводы, сбрасывает давление в пневматике, снимает звёздочки и направляющие, ставит новые по меткам. Затем меняет рецепт дозатора, поднимает головку укупорщика на высоту нового флакона, переставляет датчик этикетировщика и калибрует его по новому рулону, меняет формат укладчика короба.
Первые флаконы идут на медленной скорости. Оператор взвешивает дозу, контролёр ОТК проверяет положение этикетки, момент затяжки крышки и читаемость кода партии. Если доза уходит в сторону, наладчик корректирует ход поршня и повторяет проверку. После подписи ОТК линия выходит на номинальную скорость, а наладчик записывает, сколько длился переход и где ушло лишнее время.
SMED: переналадка как отдельная работа
Разбор последнего шага и есть суть SMED — метода быстрой переналадки из бережливого производства. Действия делят на внешние, которые можно выполнить, пока линия работает, и внутренние, для которых её нужно остановить. Затем как можно больше внутренних действий переводят во внешние: готовят детали заранее, заменяют болты на быстросъёмные фиксаторы, наносят метки, чтобы детали вставали на место без подгонки, хранят рецепты на панели вместо ручного ввода параметров.
Для наладчика это меняет смысл работы. Хорошим считается не тот, кто быстрее всех крутит ключи, а тот, кто может показать, где линия теряет время, и предложить, как это исправить. На предприятиях с развитой производственной системой наладчиков привлекают к стандартизации: они пишут пошаговые листы переналадки с фотографиями и нормой времени.
Когда линию можно трогать на ходу
У быстрой переналадки есть граница, которую задаёт не мастер, а правила охраны труда. Работа с технологическим оборудованием регулируется Правилами по охране труда при размещении, монтаже, техническом обслуживании и ремонте технологического оборудования, утверждёнными приказом Минтруда от 27.11.2020 № 833н. Правила действуют в редакции от 29.04.2025, срок их действия ограничен 1 сентября 2031 года — это видно по карточке документа.
Пункт 75 требует проводить техническое обслуживание при неработающей двигательной установке. Исключение сделано только для операций, которые при остановленном приводе выполнить невозможно. Там же сказано, что электрические схемы приводов остановленного оборудования должны быть разобраны, на пусковых устройствах и ключах управления вывешиваются знаки «Не включать! Работают люди» и принимаются меры против ошибочного или самопроизвольного включения. По сути это то, что на заводах называют LOTO: замок и бирка на отключённом источнике энергии.
На практике отсюда следуют два вывода. Первый: подрегулировать датчик этикетки «на ходу», сняв ограждение, нельзя только потому, что так быстрее. Если операцию действительно нельзя выполнить на стоящей линии, её порядок должен быть описан в технологическом регламенте или инструкции — пункт 73 требует, чтобы обслуживание и ремонт шли именно по таким документам с назначенными ответственными. Второй: SMED сокращает время остановки, но не отменяет её. Время на отключение и блокировку закладывают в норму перехода.
Пункт 90 касается пуска после ремонта: пробный пуск проводят работники, имеющие право управлять этим оборудованием, в присутствии руководителя ремонтных работ и лица, назначенного ответственным за безопасную эксплуатацию. Поэтому после серьёзного вмешательства наладчик не запускает линию единолично, даже если всё собрал правильно, а пункт 89 обязывает перед пуском убедиться, что внутри не остался инструмент.
Разряды и допуск
В Едином тарифно-квалификационном справочнике (выпуск 48, раздел общих профессий производств пищевой продукции) есть профессия «Наладчик оборудования в производстве пищевой продукции» с разрядами с 3-го по 7-й. На 3-м разряде наладчик регулирует и ремонтирует полуавтоматические линии, отдельные машины и автоматы под руководством более квалифицированного коллеги, а на 7-м разряде в характеристику входит наладка систем управления технологическими линиями на базе микропроцессорной техники. В других отраслях работодатели используют близкие названия, и разряд присваивают по своим положениям.
Кроме разряда, работодатели часто требуют группу по электробезопасности. В одной из вакансий фармацевтического производства указаны среднее профессиональное техническое образование, группа не ниже III до 1000 В и знание требований GMP к оборудованию. В фармацевтике наладчик работает в чистых зонах, каждое вмешательство в оборудование документируется, а перед сменой серии линию проверяют на отсутствие остатков прошлого продукта и его упаковки.
Как выглядит смена и что может не подойти
Смена наладчика неравномерна. Часы спокойной работы, когда линия идёт сама, сменяются переналадкой под плотным графиком или аварийной остановкой, при которой мастер и оператор ждут решения. Много времени уходит на обходы и мелкие подстройки: подтянуть направляющую, почистить датчик, поменять изношенный нож, проверить давление. Приходится договариваться с оператором о том, что он видел перед сбоем, с ОТК — о допуске партии, с механиками — о том, что пора менять узел, а не подкручивать его каждую смену.
Работа может не подойти тем, кто плохо переносит шум, холод и сменный график. На мясных и молочных производствах в цехах поддерживают низкую температуру, а в одной из вакансий мясоперерабатывающего предприятия наладчику прямо указаны работа при +3…+6 °C, санитарная обработка оборудования моющими средствами и сменный график. Трудно будет и тем, кто не любит ответственности: если брак прошёл после переналадки, первым спросят с наладчика.
Сколько платят
Данные о зарплатах наладчиков разрознены, и цифры из разных источников описывают разное. На странице поиска hh.ru по запросу «наладчик упаковочного оборудования» в Москве в сентябре 2026 года было 28 вакансий. Это предложения работодателей, а не фактические выплаты. Слесарю-наладчику упаковочного оборудования на кондитерско-булочном комбинате предлагали 109–127 тыс. ₽ в месяц при опыте 1–3 года, оператору-наладчику на пищевом производстве — 94,5–126,5 тыс. ₽, наладчику технологического оборудования на фармпредприятии без опыта — от 100 тыс. ₽. Выборка маленькая и только московская.
Фактические зарплаты по России видны в отзывах сотрудников на Dreamjob: по 30 отзывам за 2026 год средняя зарплата наладчика оборудования — 78 тыс. ₽, чаще всего называли суммы от 70 до 85 тыс. ₽. Отзывов немного, и в них не разделены отрасли и разряды, так что это ориентир, а не норма.
На доход влияют разряд, график с ночными сменами и доплатами, число линий в зоне ответственности и отрасль: в фармацевтике требований к документам больше. Когда будете сравнивать вакансии, смотрите, указана сумма до вычета налога или на руки, и фильтруйте по региону и опыту.
Как учиться
Базу дают колледжи: техническое образование по механике, эксплуатации оборудования или автоматизации. Взрослому, который уже работает оператором линии, короче путь через профессиональное обучение на предприятии: наставник, стажировка на своей линии, экзамен на разряд. Онлайн-курс здесь помогает освоить теорию, но права самостоятельно налаживать оборудование не даёт: допуск выдаёт работодатель после обучения, стажировки и проверки знаний по охране труда.
Из онлайн-программ по самой профессии на Учи.Онлайн есть курс НЦПО «Наладчик технологического оборудования». В карточке указаны 160 часов, самостоятельный формат и цена 5 500 ₽, а подробной программы в обзоре нет. Перед оплатой уточните у школы список модулей, выдаваемый документ и то, присваивается ли разряд.
От любой программы стоит ждать нескольких вещей. Должны быть разобраны устройство пневмоцилиндров, клапанов и датчиков, чтение пневматических и электрических схем, основы электробезопасности. Нужны разбор типичных неисправностей дозаторов и этикетировщиков, работа с рецептами на панели оператора и знакомство с SMED. Хороший признак — задания, где вы описываете последовательность переналадки или ищете причину сбоя по симптомам, а не только проходите тест.
Если вы сравниваете школы, полезно заглянуть в широкий рейтинг онлайн-школ по инженерии и производству. Он охватывает всё направление, от проектирования до охраны труда, поэтому программу о наладке упаковочных линий придётся искать внутри каталогов школ.
Первые шаги и рост
Самостоятельно можно начать с малого: разобраться в пневматической схеме по учебнику, почитать руководства изготовителей упаковочного оборудования — многие выкладывают их в открытый доступ, — посмотреть, как описывают порядок смены формата. Для тех, кто уже работает на линии, первым результатом станет записанная переналадка: что делали, в каком порядке, сколько минут занял каждый шаг и что можно вынести в подготовку. Такой лист можно показать мастеру и работодателю.
Обычный путь начинается с должности оператора или помощника наладчика, затем идут самостоятельная работа на одной линии, повышение разряда и несколько линий. Дальше возможны три направления: старший наладчик или мастер участка, сервисный инженер у поставщика оборудования или переход в автоматизацию. Тем, кто хочет со временем управлять производством и внедрять бережливые методы на уровне цеха, пригодится управленческая подготовка. Например, на курсе Eduson Academy «MBA Эксперт: Операционное управление + ИИ для бизнес-процессов» разбирают планирование, управление процессами и качеством, операционные риски, бережливое производство и непрерывное улучшение, а практика построена на кейсах и тренажёрах. Это ступень для будущего руководителя, а не замена опыту на линии.