
Наладчик термопластавтоматов (ТПА)
Наладчик термопластавтоматов готовит литьевую машину к выпуску пластмассовых деталей и держит процесс в рамках, где детали выходят годными. Он меняет и подключает пресс-формы, задаёт температуры зон цилиндра, давление и скорость впрыска, время выдержки и охлаждения, следит за сушкой гранулята и настраивает робот-съёмник. Когда появляется брак — недолив, облой, утяжины, коробление, серебристые полосы, — наладчик находит причину и меняет режим. Для этой работы нужно понимать поведение полимеров, гидравлику машины, чертежи деталей и технологическую карту.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Со стороны литьё под давлением кажется простым: засыпал гранулы, нажал кнопку, забрал корпус. На деле термопластавтомат, или ТПА, работает хорошо, пока ничего не меняется. А меняется почти всё: влажность новой партии сырья, пресс-форма после ремонта, температура в цехе, цвет по заказу. Наладчик нужен как раз для этих изменений: технолог пишет режим на бумаге, а наладчик превращает его в работающий цикл.
Из чего состоит смена наладчика
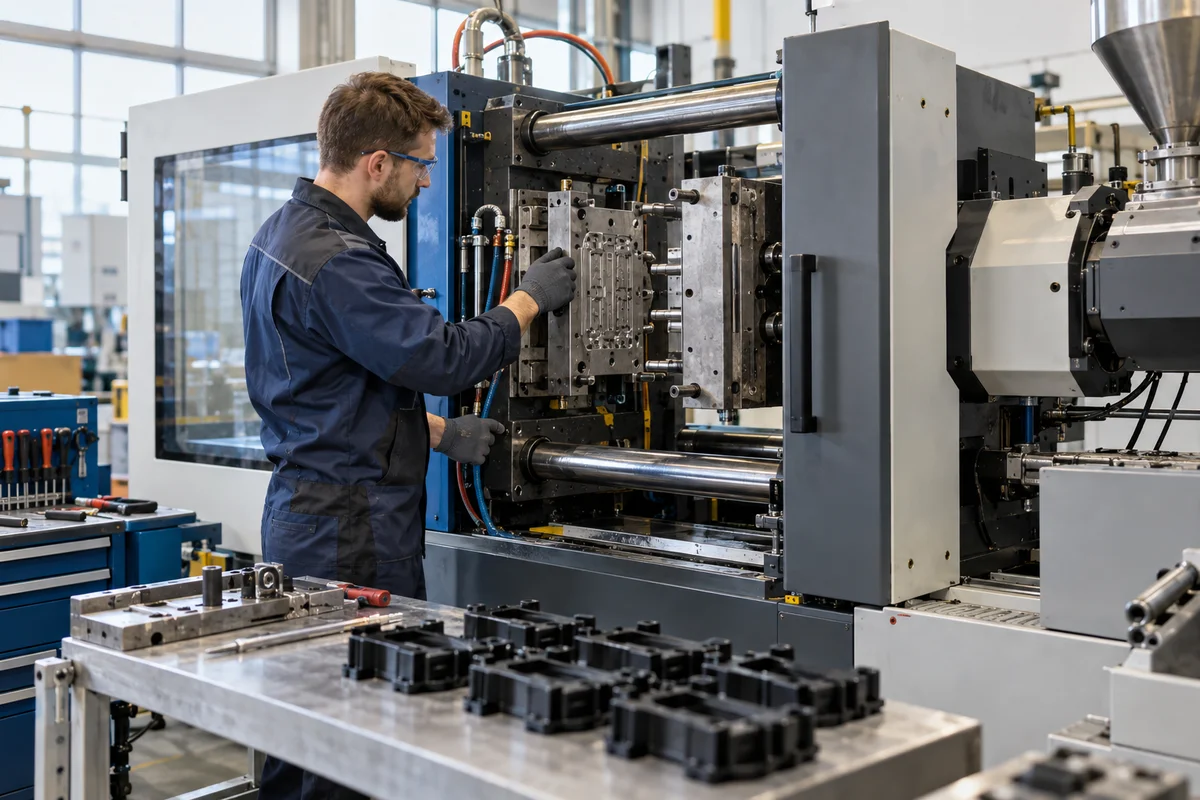
Типичный участок — несколько машин разного усилия смыкания, у каждой своя пресс-форма и свой заказ. Наладчик начинает смену с обхода: какие машины работают без замечаний, где оператор отложил подозрительные детали, какие переналадки стоят в плане. Дальше день складывается из трёх видов работы: переналадка на другую форму, материал или цвет; возвращение в допуск машины, которая начала давать брак; мелкое обслуживание — заменить нагревательный хомут или термопару, прочистить сопло, подтянуть шланги охлаждения. Документов тоже хватает: технологическая карта, журнал переналадок, акт первой детали. Работают обычно сменами, в том числе ночными: останавливать литьё невыгодно, прогрев цилиндра и формы занимает время и даёт отход.
Учебный пример: смена пресс-формы и первая деталь
Учебная ситуация: на машине закончился заказ на крышки из полипропилена, дальше по плану двухгнёздная форма корпуса из поликарбоната. Наладчик заранее сверяет паспорт формы с машиной — габариты по колоннам, высоту формы, ход раскрытия, центрирующее кольцо, радиус сопла — и ставит поликарбонат на сушку: без неё начинать бессмысленно.
Старую форму снимают краном, предварительно слив воду из каналов. Новую устанавливают по центрирующему кольцу, закрепляют прижимами, подключают контуры охлаждения по схеме и термостат. Затем наладчик настраивает ход раскрытия, выталкиватели и защиту формы — малое усилие на последних миллиметрах смыкания, чтобы машина остановилась, если в разъёме застряла деталь. Цилиндр переводят на поликарбонат: поднимают температуры зон и вымывают остатки полипропилена.
Первые циклы делают с заведомо малой дозой: по неполным отливкам видно, какое гнездо заполняется быстрее. Потом дозу добирают почти до полного заполнения на впрыске, а остальное дожимает давление выдержки, компенсируя усадку. Время выдержки подбирают по весу детали: его увеличивают, пока вес растёт, и останавливаются, когда он перестаёт меняться, — значит, литник застыл. Затем уменьшают время охлаждения, пока деталь не начинает коробиться при выталкивании. Когда цикл стабилен, первую деталь несут в ОТК или технологу на обмер, и только после подписи акта машина переходит в серийную работу.
Режим литья: что крутит наладчик
Температуры зон цилиндра задают расплаву вязкость: слишком холодный не заполнит тонкие стенки, перегретый начнёт разлагаться. Температура формы отвечает за внешний вид, напряжения и усадку. Скорость и давление впрыска определяют заполнение полости, давление и время выдержки — плотность и точность размеров. Противодавление и скорость шнека влияют на однородность расплава и окраски.
Параметры связаны между собой, и главный навык — менять их по одному. Технолог задаёт окно режима по данным производителя материала, наладчик ищет в нём точку, где конкретная форма на конкретной машине работает стабильно. Поднял давление, чтобы убрать недолив, — форма может раскрыться по разъёму и дать облой. Сократил охлаждение — деталь поведёт после выталкивания. Поэтому хороший наладчик записывает, что и насколько изменил.
Сушка гранулята: где начинается брак
Многие пластики гигроскопичны: полиамиды, поликарбонат, ПЭТ, АБС впитывают влагу из воздуха прямо в мешке или открытом бункере. Производители материалов пишут требования к влажности конкретно, и цифры сильно различаются. Covestro в техническом руководстве по сушке «Injection Molding of High-Quality Molded Parts – Drying» (редакция 2016-03) указывает для поликарбоната Makrolon допустимую остаточную влажность перед литьём 0,01–0,02 % по массе, причём 0,01 % — для ответственных оптических деталей (Covestro, PDF). Сушить его рекомендуют при 120 °C: в сушилке осушенного воздуха 2–3 часа, в сушилке на свежем воздухе 2–4 часа, в циркуляционной с долей свежего воздуха 50 % — от 4 до 12 часов.
Там же объяснено, почему ошибка обходится дорого. Влага в грануле при температуре переработки испаряется и даёт на поверхности полосы — те самые серебристые следы, которые на участке называют серебристостью. Для поликарбоната это не только внешний дефект: он чувствителен к гидролизу, и при литье сырого материала молекулярные цепочки рвутся, механические свойства падают. Такая деталь может пройти визуальный контроль и оказаться хрупкой в сборке. Отдельное правило касается бункера: сухой тёплый гранулят в неподогреваемом бункере машины не должен находиться дольше 30 минут, иначе он снова набирает влагу. Проверять влажность предлагают титрованием по Карлу Фишеру или карбидным методом, а для Makrolon есть быстрый TVI-тест: гранулы нагревают до 270 ± 5 °C и смотрят, появляются ли пузырьки.
Полиамид устроен иначе, и это хорошо видно по свежему технологическому листу BASF на литьевой ПА6 Ultramid B3S (февраль 2026 года): рекомендуемая влажность при переработке — 0,03–0,06 %, сушка в сушилке осушенного воздуха при 80 °C около 4 часов (BASF, Processing Data Sheet Ultramid B3S). В том же листе прямо предупреждают, что пересушивание повышает вязкость расплава. Получается, что универсального правила «сушить подольше» нет: поликарбонат требует почти полного отсутствия влаги и строгого времени в бункере, а у полиамида есть нижняя граница, ниже которой материал льётся хуже. Наладчик, который знает это, первым делом при появлении полос и хрупкости спрашивает, сколько гранулят пробыл в сушилке и в бункере, а не поднимает температуру цилиндра.
Материаловедение полимеров — отдельный пласт знаний, и его стоит набирать системно. Для этого подойдёт, например, онлайн-курс ИПО «Сырьё и оборудование для производства и переработки полимеров и пластмасс» на 168 часов; в обзоре на сайте программа по модулям не расписана, поэтому темы и итоговый документ уточните у школы до оплаты.
Дефекты и их первые подозреваемые
У каждого дефекта есть несколько типичных причин, и наладчик проверяет их по порядку, от самой вероятной и дешёвой в проверке.
| Дефект | Как выглядит | Что проверяют в первую очередь |
|---|---|---|
| Недолив | деталь не заполнена, чаще в дальних и тонких местах | доза, скорость и давление впрыска, температура расплава и формы, забитые воздушники |
| Облой | тонкая плёнка пластика по разъёму или у знаков | усилие смыкания, избыточное давление, износ и загрязнение разъёма формы |
| Утяжины | впадины на толстых местах и над рёбрами | давление и время выдержки, температура формы, остаточная подушка |
| Коробление | деталь ведёт после выталкивания | время охлаждения, разница температур половин формы, ориентация и напряжения |
| Серебристость | серебристые полосы по направлению течения | влажность гранулята, время в бункере, перегрев и разложение материала |
Облой может появиться не из-за режима, а потому что в разъём попала крошка пластика и форма не сомкнулась. Утяжина может быть заложена конструкцией детали, и тогда наладчик идёт к технологу и конструктору, а не бесконечно поднимает давление выдержки.
Робот-съёмник, гидравлика и периферия
Рядом с ТПА обычно стоят сушилка, загрузчик, дозатор красителя, термостат формы, дробилка литников и робот-съёмник. Робот снимает деталь или литник и кладёт на конвейер или в тару. После смены формы наладчик заново обучает точки захвата, проверяет сигналы обмена с машиной — разрешение на раскрытие, выталкивание, закрытие — и следит, чтобы робот не зашёл в форму раньше, чем отработают выталкиватели.
Много проблем связано с гидравликой и пневматикой: утечки, нестабильное давление, износ клапанов. Ремонт обычно делают механики, но наладчик должен отличить неисправность машины от ошибки режима. Систематизировать эту часть помогает смежная программа — переподготовка АПОК «Мехатроника» на 256 часов, где есть модули о регулировке узлов, настройке гидравлических и пневматических систем и техническом обслуживании мехатронных устройств. Это не курс по литью пластмасс, а база по оборудованию; в обзоре указано, что работы на реальных стендах нет, а поступают на программу со средним профессиональным или высшим образованием.
Кто рядом: оператор, литейщик, технолог
В вакансиях роли часто смешивают: «наладчик ТПА / оператор ТПА». Граница проходит по ответственности. Оператор или литейщик пластмасс обслуживает работающую машину: снимает и осматривает детали, отделяет литники, сообщает о браке. Наладчик меняет формы и режимы, запускает процесс и возвращает его в допуск. Технолог выбирает материал вместе с конструктором, считает цикл и нормы расхода, утверждает режим и первую деталь. На небольших производствах наладчик берёт на себя часть работы технолога, на крупных строго работает по картам.
Эта ступенчатость закреплена в профессиональном стандарте 40.064 «Наладчик инжекционно-литьевой машины (термопластавтомата)», утверждённом приказом Минтруда № 869н (текст на «Гаранте»). В нём четыре обобщённые функции — от контроля технического состояния машины до обеспечения её работоспособности — и требования к опыту для более высоких уровней: сначала работа литейщиком пластмасс, потом самостоятельная наладка. Для читателя вывод простой: наладчиками обычно становятся после работы у машины, и курс этот шаг не заменяет.
Кому подойдёт работа и что может оказаться трудным
Работа подходит тем, кому интересно понимать причины: наладчик постоянно ставит маленькие эксперименты — изменил параметр, выждал несколько циклов, взвесил деталь, сравнил. Трудности конкретные: сменный график с ночами, шум, горячее сопло, тяжёлые формы на кране. Пока машина стоит на переналадке, участок теряет выпуск, и от наладчика ждут скорости. Если вы подписали запуск, а партия ушла с дефектом, вопросы будут к вам. И нужно ладить с технологом и ОТК: споры о том, дефект это или допустимое отклонение, здесь обычное дело.
Как учиться и что проверять в программе
Самый частый путь — прийти на участок оператором или литейщиком, освоить машину и перейти в наладку при поддержке опытного наладчика. Онлайн-обучение полезно как теоретическая база: полимеры, устройство ТПА, пресс-формы, режимы, дефекты. Самостоятельно можно начать с технологических листов производителей материалов и руководств производителей машин — в них подробно описано, как готовить и перерабатывать конкретные марки.
Профильная программа есть у НЦПО: онлайн-курс «Наладчик термопластавтоматов ТПА» на 160 часов в формате самостоятельного обучения с видеоуроками, текстовыми материалами, домашними заданиями и тренажёрами. Перечень тем на странице обзора не раскрыт, поэтому перед записью запросите у школы программу и сверьте её с задачами из этой статьи: смена пресс-формы, режимы, сушка, дефекты, первая деталь, периферия.
В любой программе проверьте, разбирают ли дефекты с причинами, а не только названия, учат ли читать технологический лист материала, есть ли задания с обратной связью и какой документ выдают. Учтите ограничение: онлайн-курс даёт знания, а к самостоятельной наладке допускает работодатель после стажировки.
Сравнить онлайн-школы технического профиля можно по широкому рейтингу онлайн-школ по инженерии и производству — он охватывает всё направление, а не одну профессию, поэтому курсы по литью пластмасс ищите уже внутри программ выбранной школы.
Сколько платят наладчику ТПА
Сводной статистики именно по наладчикам ТПА с описанной методикой найти не удалось, поэтому ориентиры — отдельные вакансии и общие данные по наладчикам. В Москве на hh.ru в феврале 2026 года работодатель предлагал наладчику-оператору ТПА с опытом от года до трёх лет от 100 000 до 120 000 ₽ в месяц при графике сутки через трое (вакансия). В мае 2026 года другая московская компания предлагала до 200 000 ₽ за сменную работу по 12 часов, в том числе ночью, тоже с опытом от года (вакансия). Это предложения работодателей, а не фактические выплаты, и две вакансии не показывают рынок целиком.
Для фона: сервис rabota1000.ru по вакансиям с указанной зарплатой на неделе 14 сентября 2026 года оценивал медиану для всех наладчиков в Краснодаре в 148 000 ₽, с вилкой от 116 000 до 181 000 ₽ (rabota1000.ru). В эту выборку входят наладчики станков с ЧПУ, линий и другого оборудования, поэтому переносить цифру на литьё пластмасс напрямую нельзя.
На доход влияют разряд и опыт, число машин в зоне ответственности, ночные смены и сложность продукции. Для своего города фильтруйте вакансии по региону и опыту, смотрите медиану, а не среднее, и проверяйте, указана сумма до вычета налога или на руки.
С чего начать
Если вы только присматриваетесь к профессии, попробуйте устроиться оператором на участок литья под давлением и параллельно изучать теорию: прочитайте технологический лист на материал, с которым работает участок, и сравните его с технологической картой. Если вы уже у машины, попросите наладчика показать переналадку до акта первой детали и попробуйте объяснить каждый шаг сами. Тогда обучение на курсе ляжет на реальный опыт.