
Станочник широкого профиля: чем занимается, какие навыки нужны и как учиться
Станочник широкого профиля обрабатывает металлические детали на нескольких типах универсальных станков: токарном, фрезерном, сверлильном и шлифовальном. Чаще всего он работает в ремонтном или инструментальном цехе либо на опытном участке, где нужна одна деталь или небольшая партия и сделать её от заготовки до готового изделия должен один человек. Ему приходится читать чертёж, выбирать станок под каждую операцию, закреплять и выверять заготовку, подбирать режимы резания и измерять результат.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
В вакансиях эту работу называют по-разному: «станочник широкого профиля», «токарь-фрезеровщик», «станочник-универсал». «Токарь-фрезеровщик» — распространённое название из объявлений, но в Едином тарифно-квалификационном справочнике рабочих профессий (ЕТКС) есть токарь, фрезеровщик и отдельно станочник широкого профиля, и последнее название точнее передаёт суть: человек отвечает не за один станок, а за маршрут детали по нескольким.
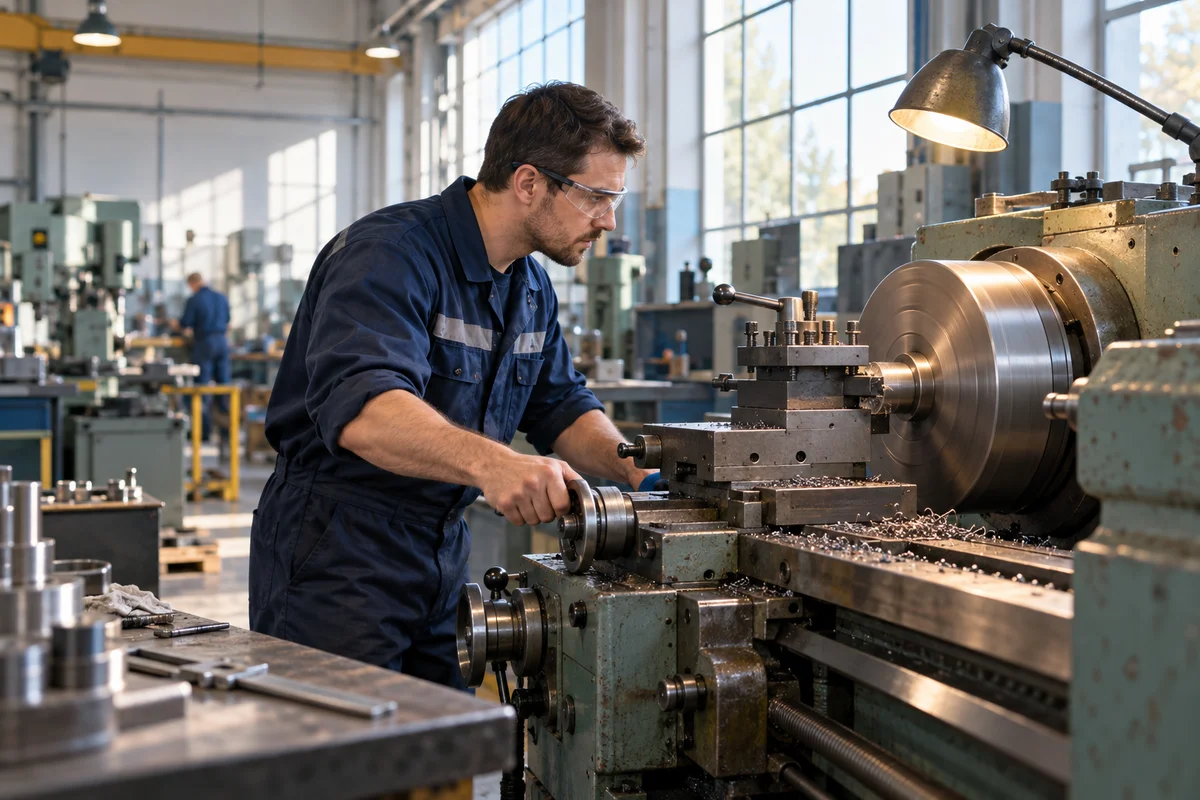
Небольшое предприятие нередко держит одного-двух станочников на весь станочный парк, и универсализм там не выбор, а условие работы.
Чем универсал отличается от соседей по цеху
Токарь, фрезеровщик и шлифовщик специализируются на своём оборудовании и в серийном производстве повторяют одну операцию на сотнях деталей. Оператор станка с ЧПУ ведёт партию по готовой программе, а наладчик ЧПУ готовит станок и доводит первую деталь; об этой профессии на сайте есть отдельная статья «Наладчик станков с ЧПУ». Слесарь-ремонтник разбирает оборудование, находит изношенную деталь и ставит новую, но сам её, как правило, не точит.
У станочника широкого профиля другая задача: получить чертёж или изношенный образец и самому решить, в каком порядке и на каких станках обрабатывать деталь. Токарный станок даёт тела вращения и резьбу, фрезерный — пазы, лыски, плоскости и зубья, сверлильный — отверстия, шлифовальный — точные посадочные поверхности. Ошибка в выборе последовательности видна не сразу: если профрезеровать шпоночный паз до окончательной токарной обработки, при чистовом проходе заготовку придётся заново выверять, и паз может уйти от оси.
Где работает станочник широкого профиля
Основное место — ремонтно-механические цеха заводов, водоканалов, энергетических и транспортных предприятий. Там ломается конкретная шестерня или втулка, запчасть не найти или ждать её долго, и деталь делают по образцу. В инструментальных цехах станочник изготавливает оправки, кондукторы, упоры, приспособления для основного производства. На опытных участках научных институтов и конструкторских бюро он делает единичные детали для макетов и испытательных стендов.
Общее у этих мест одно: партии маленькие, часто из одной детали, и технолог не всегда успевает расписать маршрут. Станочнику приходится самому принимать решения, которые в серийном производстве принимают за него: от какой поверхности базировать заготовку, какой резец взять, сколько оставить на шлифовку.
Учебный пример: вал редуктора по изношенному образцу
Ситуация условная. На насосной станции вышел из строя редуктор мешалки: у вала разбита шейка под подшипник и смят шпоночный паз. Чертежа нет, есть изношенный вал длиной 420 мм и новые подшипники. Станочнику широкого профиля поручают изготовить новый вал из стали 45.
Сначала он снимает размеры со старого вала, а посадочные диаметры определяет не по изношенной шейке, а по внутреннему кольцу нового подшипника и таблице посадок. Эскиз с размерами он согласовывает с механиком, который будет собирать редуктор. Затем выбирает заготовку-пруток с припуском и на токарном станке подрезает торцы и сверлит центровые отверстия: от них будет базироваться вся дальнейшая обработка.
Черновая и чистовая токарная обработка идёт в центрах, чтобы все ступени получились соосными. Под подшипниковые шейки станочник оставляет припуск на шлифование около 0,3 мм на диаметр. На вертикально-фрезерном станке он закрепляет вал в призмах, выверяет его индикатором и фрезерует шпоночный паз концевой фрезой, проверяя ширину калибром. После этого вал возвращается на круглошлифовальный станок, снова в центрах, и шейки доводятся до нужного размера. Каждую из них станочник измеряет микрометром в двух сечениях, чтобы не пропустить конусность. Результат — вал, который механик ставит в редуктор без подгонки напильником.
В этом примере четыре станка и одна логика: точные поверхности обрабатывают последними и от тех же баз, от которых начинали.
Разряд зависит от того, на каком станке вы работаете
Главный документ профессии — профессиональный стандарт 40.092 «Станочник широкого профиля», утверждённый приказом Минтруда № 462н от 9 июля 2018 года. По данным классификатора профстандартов, он действует. Стандарт описывает пять обобщённых трудовых функций, соответствующих разрядам со 2-го по 6-й, и в каждой функции точность задана отдельно для каждого типа станка.
Точность измеряется квалитетами: чем меньше номер квалитета, тем уже допуск на размер. На 2-м разряде станочник делает простые детали на токарных, фрезерных и сверлильных станках по 12–14-му квалитету, а на шлифовальных — по 9–11-му. На 4-м разряде от него ждут простых деталей по 7–10-му квалитету на токарных и фрезерных станках, по 6–7-му на сверлильных и по 4–6-му на шлифовальных. На 6-м разряде — сложных деталей по 5–6-му квалитету на токарных и фрезерных станках и по 4–6-му на шлифовальных.
Отсюда практический вывод: в пределах одного разряда шлифовальный станок стабильно даёт размер на несколько квалитетов точнее, чем токарный. Поэтому универсал не пытается «вывести в ноль» посадку под подшипник на токарном станке, а оставляет припуск и доводит её на шлифовальном, как в примере с валом. Навык выбирать станок под требуемую точность в стандарт заложен явно, а не остаётся на усмотрение мастера.
Стандарт задаёт и лестницу опыта. Для 3-го разряда нужно не меньше шести месяцев работы на 2-м разряде. Для 4-го разряда — год на 3-м, если у человека профессиональное обучение, а выпускнику колледжа по программе квалифицированных рабочих стаж не нужен. Для 5-го разряда — два года на 4-м либо год при среднем профессиональном образовании. Для 6-го разряда — четыре года на 5-м либо два года с колледжем. Если сложить минимальные сроки, человеку после курсов профессиональной подготовки до 6-го разряда нужно не меньше семи с половиной лет, а выпускнику колледжа — около трёх. Онлайн-курс этот срок не сокращает.
Что нужно знать: чертёж, базирование, режимы, контроль
Работа начинается с чертежа. Станочник должен понимать виды и разрезы, обозначения допусков, посадок и шероховатости, отклонения формы и расположения, например биение и соосность. Для ремонтника не менее важно обратное умение — сделать грамотный эскиз с натуры, чтобы деталь потом можно было повторить. Если хотите подтянуть эту часть до работы с металлом, посмотрите курс ИПО «Инженерная графика»: на странице указаны 120 часов и цена 9 500 ₽ на момент проверки, но модули, формат занятий и итоговый документ не раскрыты, поэтому программу нужно запросить у школы. Это смежное обучение: станков и обработки в нём нет.
Второй блок — базирование и закрепление. Одну и ту же заготовку можно зажать в трёхкулачковом патроне, в центрах, в тисках, в призмах или на столе прихватами, и от выбора зависит, будут ли поверхности соосны и параллельны. Выверку по индикатору станочник выполняет много раз за смену, особенно когда деталь переходит со станка на станок.
Третий — режимы резания: скорость, подача и глубина. Их подбирают по материалу заготовки, инструменту и жёсткости системы «станок — приспособление — деталь». Нержавеющая сталь, чугун, бронза и алюминий ведут себя по-разному: одна налипает на резец, другая даёт сыпучую стружку и абразивную пыль. Нужно понимать, как марка стали и термообработка влияют на обрабатываемость и почему закалённую деталь уже не точат, а шлифуют. Тем, у кого есть среднее профессиональное или высшее образование и кто хочет разобраться в материалах глубже, подойдёт курс переподготовки АПОК «Металловедение»: 256 академических часов, 15 дисциплин, среди них материаловедение, инженерная графика и техническая механика, на выходе диплом о переподготовке, цена на момент проверки — 32 980 ₽. Программа сильно смещена к металлургии и лабораторному контролю, резания в ней нет, так что для станочника это дополнение к основной профессии, а не обучение ей.
Четвёртый блок — контроль. Штангенциркуль годится для грубых размеров, а для точных нужны микрометр, нутромер, индикатор, калибры-пробки и скобы. В единичном производстве ОТК часто смотрит деталь уже готовой, и исправлять ошибку поздно: универсал проверяет себя сам после каждой операции.
Как выглядит работа и что в ней трудно
Смена в ремонтном цехе редко похожа на предыдущую. Утром — срочная втулка для остановившегося конвейера, днём — оправка для соседнего участка, вечером — продолжение вала, начатого вчера. Приходится переходить между станками, каждый раз заново выверяя деталь, и договариваться с механиками о сроках и допусках.
Отдельная часть работы — безопасность. Правила по охране труда при обработке металлов (приказ Минтруда № 887н в редакции от 29 апреля 2025 года, срок действия ограничен 1 сентября 2027 года) в пункте 652 запрещают во время работы оборудования работать в рукавицах или перчатках, производить замеры, проверять рукой чистоту поверхности и снимать ограждения. Перчатку, захваченную патроном, не выдернуть, поэтому привычка «надеть на всякий случай» здесь опасна. По пункту 651 стружку со станка убирают щётками-сметками и крючками, только на остановленном оборудовании и в защитных очках, а не руками.
Профессия может не подойти тем, кому тяжело долго стоять, выносить шум, запах эмульсии и мелкую стружку, а также тем, кто любит работу по понятному регламенту. Здесь много решений принимается самостоятельно, и за запоротую заготовку из дорогого проката отвечает тот, кто её резал.
Сколько платят
Исследований фактических зарплат станочников широкого профиля с описанной методикой найти не удалось, поэтому ниже — предложения работодателей, а не реальные доходы. В поиске hh.ru «станочник широкого профиля» по Москве 25 сентября 2026 года было всего 13 вакансий, так что это иллюстрация, а не статистика.
Научно-исследовательский институт химии и механики предлагал станочнику с опытом 1–3 года 90 000–100 000 ₽ на руки. Институт железнодорожного транспорта искал токаря и станочника широкого профиля с опытом 3–6 лет за 100 000 ₽ до вычета налогов. «Мосводоканал» предлагал станочнику 6-го разряда 127 800 ₽ на руки, ТМК — 164 000 ₽ до вычета налогов за 6-й разряд. Вахтовая работа от «Норникеля» оценивалась в 175 000–190 000 ₽ на руки.
Проверяя свой регион, ищите сразу по нескольким названиям: «станочник широкого профиля», «токарь-фрезеровщик», «станочник-универсал». Смотрите, указан ли разряд и что входит в сумму: сдельная часть, доплата за совмещение профессий, вахтовая надбавка, ночные смены. Сравнивайте медиану, а не самые высокие предложения, и не путайте «на руки» с суммой до вычета налогов.
Как начать учиться
Классический путь — колледж по металлообработке или профессиональное обучение прямо на предприятии, затем работа на 2-м разряде под присмотром опытного станочника. Руки учатся только у станка, и никакой онлайн-курс не даёт права работать станочником и не заменяет часов с реальной заготовкой. Дистанционное обучение полезно для теории: чтения чертежей, допусков, материалов, устройства станков и правил безопасности.
Специализированных онлайн-программ немного. Онлайн-курс НЦПО «Станочник широкого профиля» рассчитан на 160 часов самостоятельного обучения с домашними работами и тренажёрами, на момент проверки он стоил 5 500 ₽. Модули, итоговый документ и требования к поступающим в обзоре не указаны. Перед оплатой запросите учебный план и уточните, разбирают ли на курсе все четыре группы станков, базирование, режимы резания и измерения, а также как проходит практическая часть.
Пока нет доступа к станку, можно тренироваться на бумаге. Берите чертежи простых деталей и расписывайте маршрут: какая операция на каком станке, от какой поверхности базироваться, какой припуск оставить на шлифование, чем проверять каждый размер. Потом покажите свой вариант опытному станочнику. На собеседовании в ремонтный цех умение объяснить маршрут часто ценится выше, чем сертификат.
Сравнивая онлайн-школы, учитывайте, что станочное дело в них представлено слабо. Рейтинг онлайн-школ по промышленности и производству охватывает широкое направление: производственные технологии, промышленную безопасность, автоматизацию и управление производством. Программы по металлообработке в нём придётся отбирать самостоятельно.
Куда расти
Внутри профессии рост идёт по разрядам: от простых деталей по грубым квалитетам к сложным деталям с точностью 5–6-го квалитета и к работе на крупногабаритных и уникальных станках. Каждый разряд подтверждают пробной работой и аттестацией на предприятии или профессиональным экзаменом в центре оценки квалификаций.
Опыт универсала хорошо переносится на станки с ЧПУ: человек, который понимает базирование и режимы на всех типах станков, быстрее осваивает наладку. Другие варианты — мастер участка, технолог по механической обработке или инструментальщик. Для инженерных должностей обычно понадобится среднее профессиональное или высшее техническое образование.
Прежде чем выбирать обучение, ответьте себе, есть ли у вас возможность регулярно стоять у станка. Если есть, теория ускорит рост. Если нет, начинать стоит с поиска места ученика на предприятии, а онлайн-курс оставить на вечер.