
Сварщик-аргонщик: чем занимается, какие навыки нужны и как учиться
Сварщик-аргонщик варит вольфрамовым электродом, который не плавится, в защите аргона; официально профессия называется «сварщик ручной дуговой сварки неплавящимся электродом в защитном газе», в международной практике — TIG. Этим способом соединяют нержавеющую сталь, алюминий, тонкий металл и корневые швы труб: на пищевых и фармацевтических производствах, в автосервисах и мастерских. Аргонщику нужно управлять горелкой, присадкой и током одновременно, знать, как ведёт себя каждый металл, и понимать, откуда берутся окисление и поры. Дистанционно осваивают теорию, а руку ставят у сварочного поста.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Аргон часто считают просто «чистой сваркой»: шов без брызг, аккуратная чешуя, никакого шлака. На деле это самый медленный и самый требовательный к рукам ручной способ. Аргонщик держит горелку на расстоянии пары миллиметров от металла, не касаясь его вольфрамом, второй рукой подаёт в ванну присадочный пруток, а ногой регулирует ток педалью. Ошибка на долю секунды — и электрод загрязнён, а на нержавеющей трубе появляется участок, который через год начнёт ржаветь.
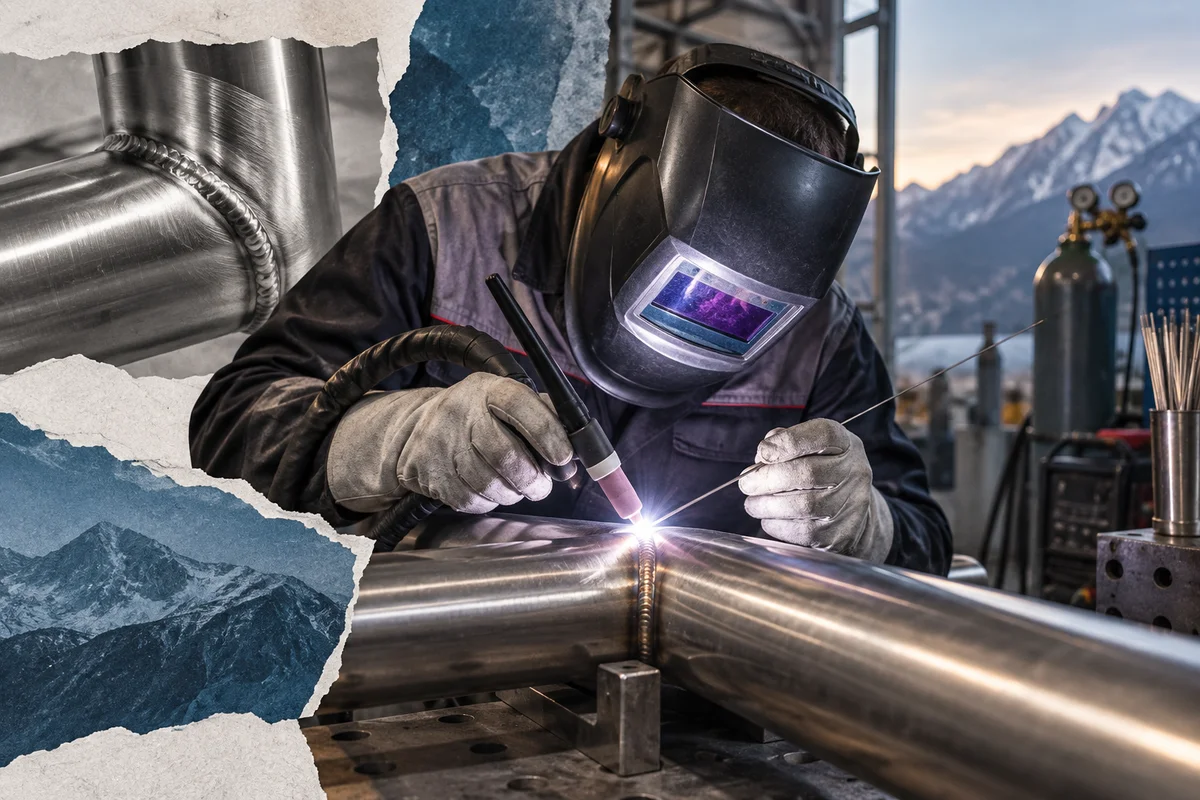
Чем аргонщик отличается от других сварщиков
В документах способ называют по-разному. В системе НАКС это РАД — ручная аргонодуговая сварка неплавящимся электродом, в нумерации процессов ISO 4063 — процесс 141. Названия «сварщик-аргонщик» и «сварщик ручной дуговой сварки неплавящимся электродом в защитном газе» описывают одну и ту же работу: первое — разговорное и принятое в вакансиях, второе — официальное.
Главное отличие от ручной дуговой сварки покрытым электродом и от полуавтомата в том, что электрод здесь не расходуется и не становится частью шва. Дуга горит между вольфрамом и деталью, металл шва образуется из кромок и присадки, которую сварщик добавляет отдельно, а на тонком металле иногда обходится без неё. Тепло можно дозировать очень точно, поэтому TIG справляется там, где покрытый электрод прожигает металл. Платить за точность приходится скоростью.
Разряды, профстандарт, медосмотр и аттестацию НАКС мы разбирали в статье о сварщике. Здесь важно одно: удостоверение НАКС выдают под конкретный способ, поэтому для работы аргоном на трубопроводах нужна аттестация именно на РАД.
Где работают аргоном
Основные материалы аргонщика — нержавеющая сталь, алюминий и его сплавы, медь, титан, а также любая сталь толщиной в пару миллиметров, где ошибка в тепловложении видна сразу. Отсюда и места работы.
- Пищевые и фармацевтические производства. Трубопроводы для молока, пива, соков, растворов, ёмкости и танки из нержавейки. Внутри трубы не должно быть наплывов и окалины, где задерживаются остатки продукта и размножаются бактерии.
- Монтаж технологических трубопроводов. Даже когда стык заполняют ручной дуговой сваркой, корень шва часто варят аргоном: так проще получить ровный проплав изнутри.
- Автосервис и мотосервис. Ремонт алюминиевых картеров и головок блока, выпускные системы из нержавейки, рамы и кронштейны для тюнинга.
- Художественные и мебельные работы. Перила, мебель из полированной нержавейки, изделия из латуни и меди, где шов должен быть почти незаметен.
Учебный пример: стык на молочной линии
Ситуация учебная. На молочном заводе меняют участок трубопровода из нержавеющей стали диаметром 51 мм с толщиной стенки 1,5 мм. Начинающий сварщик прихватывает стык и сразу варит его по кругу. Снаружи шов выглядит прилично, но когда трубу разрезают для проверки, изнутри видна тёмная, почти чёрная рыхлая корка. Металл на обратной стороне остался без защиты и окислился на воздухе. Такой стык придётся вырезать: окисленный слой обеднён хромом, поэтому нержавейка в этом месте теряет стойкость к коррозии, а шероховатая корка удерживает остатки продукта при мойке.
Опытный аргонщик действует иначе. Он закрывает концы трубы заглушками, подаёт внутрь аргон — это называется поддувом, — ждёт, пока воздух вытеснится, и только потом зажигает дугу. Стык он заклеивает термостойкой лентой и открывает её по мере сварки, чтобы газ не уходил. Внутренняя сторона шва получается гладкой и светлой, в лёгких цветах побежалости; допустимую окраску обычно оговаривает заказчик, сверяя шов с эталонными образцами. Поддув требует времени и расходует газ, но экономить на нём на гигиенических трубопроводах нельзя.
Алюминий: переменный ток и оксидная плёнка
Нержавейку и сталь варят на постоянном токе прямой полярности: минус на электроде, плюс на детали. С алюминием так не получится. Его поверхность покрыта плёнкой оксида, которая плавится примерно при 2050 °C, тогда как сам алюминий — около 660 °C. Если плёнку не разрушить, металл под ней потечёт, а ванна так и не сольётся.
Поэтому алюминий варят переменным током. В полупериоде, когда электрод положительный, дуга разбивает оксидную плёнку — это называют катодной очисткой. В полупериоде с отрицательным электродом металл прогревается и проплавляется, а вольфрам остывает. На современных инверторах соотношение полупериодов регулируют параметром «баланс». Больше очистки — шире светлая полоса вокруг шва, но сильнее греется и оплавляется электрод. Больше проплавления — глубже шов и дольше живёт вольфрам, но выше риск включений оксида. Подобрать баланс под толщину и загрязнённость детали учатся только на реальном металле. Кромки при этом зачищают отдельной щёткой и обезжиривают прямо перед сваркой: плёнка восстанавливается быстро, а жир и влага дают поры.
Аргон, баллон и горелка
Защитный газ для аргонщика — такой же расходный материал, как пруток. Сварщик выставляет расход под сопло и условия (на сквозняке газ сдувает), следит за герметичностью шлангов и после окончания шва держит горелку над кратером несколько секунд: остывающему металлу и вольфраму ещё нужна защита.
Баллон с аргоном — сосуд под давлением, и обращение с ним на участке регламентировано: хранение, перемещение, крепление, окраска и надписи. Для тех, кто со временем будет отвечать за газовое хозяйство сварочного участка, есть отдельные программы. Например, на курсе АПОК «Транспортировка, хранение и эксплуатация газовых баллонов» — 256 академических часов дистанционно, минимальный срок — месяц, десять дисциплин от устройства и маркировки баллонов до технического освидетельствования и причин взрывов; по итогам выдают диплом о переподготовке, цена на момент проверки в сентябре 2026 года — 32 980 ₽ со скидкой. Это смежная программа: практической работы с оборудованием и сварки в ней нет, и рядовому сварщику такой объём обычно не нужен, а мастеру или руководителю участка он может пригодиться.
Вольфрамовый электрод: что означает цвет кольца
Первое, что аргонщик видит на электроде, — цветная метка на торце. Классификацию неплавящихся вольфрамовых электродов задаёт ГОСТ ISO 6848-2020, который действует с 1 декабря 2020 года и повторяет международный ISO 6848:2015. По тексту стандарта электроды длиной от 50 мм маркируют одним или несколькими цветными кольцами у одного конца шириной не менее 3 мм; более короткие маркируют только на упаковке. Цвет кодирует добавку оксида: зелёный — чистый вольфрам WP, серый — церированный WCe20, золотой и синий — лантанированные WLa15 и WLa20, жёлтый, красный и фиолетовый — торированные WTh10, WTh20 и WTh30.
Красный электрод с диоксидом тория долго оставался привычным выбором для стали на постоянном токе: дуга с ним легко зажигается и горит стабильно. Но торий радиоактивен, а стандарт классификации об этом ничего не говорит: он описывает состав и маркировку, а не безопасность. Опасность раскрыта в другом документе — информационном листе № 27 Американского сварочного общества (редакция ноября 2024 года). Риск внутреннего облучения при самой сварке там назван пренебрежимо малым, потому что электрод расходуется очень медленно. Главный источник опасности — заточка: при шлифовке образуется радиоактивная пыль, которую можно вдохнуть или проглотить. Документ советует собирать пыль эффективной вытяжкой и по возможности переходить на электроды без тория — с церием, лантаном, иттрием или цирконием.
Для практики из этого следуют простые правила. Красный электрод затачивают только на отдельном точиле с пылеулавливанием, не на общем наждаке, где потом правят инструмент; не едят и не курят на посту, где точат вольфрам. Если выбор есть, для стали и нержавейки на постоянном токе берут лантанированные электроды: по поведению дуги они близки к торированным, а радиоактивной пыли не дают. На старых складах встречается и советская маркировка по ГОСТ 23949-80: ЭВЧ, ЭВЛ, ЭВИ и торированный ЭВТ-15 с 1,5–2,0 % диоксида тория, поэтому полезно уметь переводить обозначения из одной системы в другую.
Какие навыки нужны аргонщику
Техническая часть: чтение чертежей и обозначений швов, подготовка кромок и сборка с точным зазором, выбор тока, полярности и диаметра электрода, заточка вольфрама под нужный угол, подбор присадки по марке основного металла, поддув и защита обратной стороны, умение видеть дефекты — поры, непровары, подрезы, вольфрамовые включения, перегрев.
Рабочие привычки не менее важны. Аргон не прощает грязи: чистые перчатки, отдельные щётки для нержавейки и алюминия, обезжиренные прутки. На пищевых объектах добавляется документация: номер стыка, клеймо сварщика, иногда снимок внутренней стороны шва, сделанный эндоскопом.
Что даётся труднее всего
Первое — координация. Одна рука ведёт горелку ровно и близко к металлу, другая подаёт пруток точными короткими движениями, нога работает педалью. Первые недели электрод то и дело касается ванны и загрязняется, его приходится перетачивать. Второе — медленный темп: если нравится видеть быстрый результат, полуавтомат может оказаться ближе. Третье — ультрафиолет: открытые участки кожи у запястий и шеи обгорают быстрее, чем кажется. Многие швы к тому же варят в неудобном положении, на весу или глядя в зеркало.
Сколько зарабатывает сварщик-аргонщик
Доход аргонщика зависит от региона, материалов, наличия аттестации НАКС и формата работы. Узких данных немного, и их стоит читать с оговорками.
По подсчёту агрегатора вакансий ГородРабот.ру, в августе 2026 года средняя предлагаемая зарплата сварщика-аргонщика в Москве составляла 149 589 рублей, медианная — 130 000 рублей. Это обещания работодателей в объявлениях по всем уровням опыта, а не фактические выплаты; в объявлениях нередко указана сумма до вычета налога, и в неё могут входить надбавки за вахту или сверхурочные. Другая картина — зарплаты, о которых сообщают сами работники. На сервисе отзывов Dream Job средняя зарплата сварщика-аргонщика по России за 2026 год указана на уровне 133 000 рублей при типичном разбросе от 95 000 до 170 000 рублей, но это всего 14 отзывов, и делать по ним выводы о регионах нельзя.
Чтобы понять свою вилку, смотрите вакансии в своём городе с фильтром по опыту и сравнивайте медиану, а не единичные высокие предложения.
Где учиться и что проверить в программе
Научиться варить аргоном по видео нельзя. Дистанционно можно разобрать теорию: металловедение нержавеющих сталей и алюминия, устройство инвертора, параметры переменного тока, классификацию электродов и присадок, дефекты и их причины, чтение чертежей, охрану труда.
Программы, названные по профессии, есть, например, у НЦПО. На курсе НЦПО «Сварщик-аргонщик» указаны 160 часов в самостоятельном формате с вебинарами, видео- и текстовыми уроками, домашними заданиями и тренажёрами; цена на момент проверки в сентябре 2026 года — 5 500 ₽ со скидкой. Программа с официальным названием профессии — «Сварщик ручной дуговой сварки неплавящимся электродом в защитном газе» — у той же школы имеет те же параметры. Подробного перечня модулей, описания практики у сварочного поста и вида итогового документа в обзоре нет, поэтому до оплаты уточните у школы, выдают ли свидетельство о профессии рабочего и где можно получить практику.
Практику придётся искать отдельно: в колледже, в мастерской с почасовой арендой поста или помощником аргонщика на производстве. Разумный порядок — пластины из обычной стали на постоянном токе, затем нержавейка с поддувом и только потом алюминий. Фотографируйте образцы с обеих сторон: цвет шва на нержавейке сразу показывает, хватило ли защиты.
Сравнить образовательные платформы, у которых есть производственные программы, поможет широкий рейтинг онлайн-школ по направлению «Промышленность и производство». Отдельной номинации по сварке в нём нет, поэтому любую сварочную программу проверяйте по трём пунктам: сколько часов у поста и где он находится, какие материалы и токи в ней разбирают, какой документ выдают.
Первый результат, который можно показать работодателю, — пробный шов. Аргонщика почти всегда просят сварить образец: пластины или стык трубы, иногда из нержавейки с поддувом. Поэтому к собеседованию важнее уверенно выполненные образцы и понимание, почему шов получился именно таким, чем сертификат.
Куда расти
Опытный аргонщик может закрепиться в узкой нише — пищевое оборудование, титан, алюминий — или получить аттестацию НАКС на РАД и уйти на трубопроводы. Часть сварщиков открывает собственную мастерскую.
Ещё одна дорога — передавать навык. Мастер производственного обучения ставит руку новичкам в колледжах и учебных центрах, и для этой работы нужна педагогическая подготовка. Например, на курсе ИПО «Теория и методика преподавания слесарного дела и сварочного производства» заявлены 780 часов и цена 38 500 ₽ со скидкой на момент проверки, но формат, учебный план и вид документа в обзоре не расписаны. Перед поступлением уточните у школы, какое исходное образование требуется и какой документ вы получите.
Прежде чем выбирать обучение, попробуйте ответить на три вопроса: готовы ли вы к медленной кропотливой работе, есть ли рядом пост для практики и какие материалы чаще варят в вашем городе — нержавейку, алюминий или трубы.