
Токарь-универсал: чем занимается, какие навыки нужны и как учиться
Токарь-универсал обрабатывает детали вращения на токарно-винторезном станке с ручным управлением, чаще всего на 16К20 или его аналогах. Он точит наружные поверхности и растачивает отверстия, подрезает торцы, делает конусы и канавки, нарезает резьбу резцом, работает в центрах и с люнетом, сам затачивает резцы. Основная работа — единичные детали, ремонт и срочные заказы, где программировать станок с ЧПУ дольше, чем выточить деталь руками. Нужны чтение чертежа, знание режимов резания и уверенная работа с измерительным инструментом.
 Автор: Богдана РомановскаяАвтор раздела о ДПО · О редакции
Содержание
Когда говорят «токарь», многие представляют себе человека у станка, который серийно гонит одинаковые втулки. У универсала работа устроена иначе: сегодня вал для насоса по чертежу, завтра гайка взамен сорванной, послезавтра втулка без чертежа, которую приходится обмерять по изношенному образцу. Станок тот же, а задача каждый раз новая, и сам токарь решает, как закрепить заготовку, в каком порядке вести переходы, каким резцом и на каких оборотах.
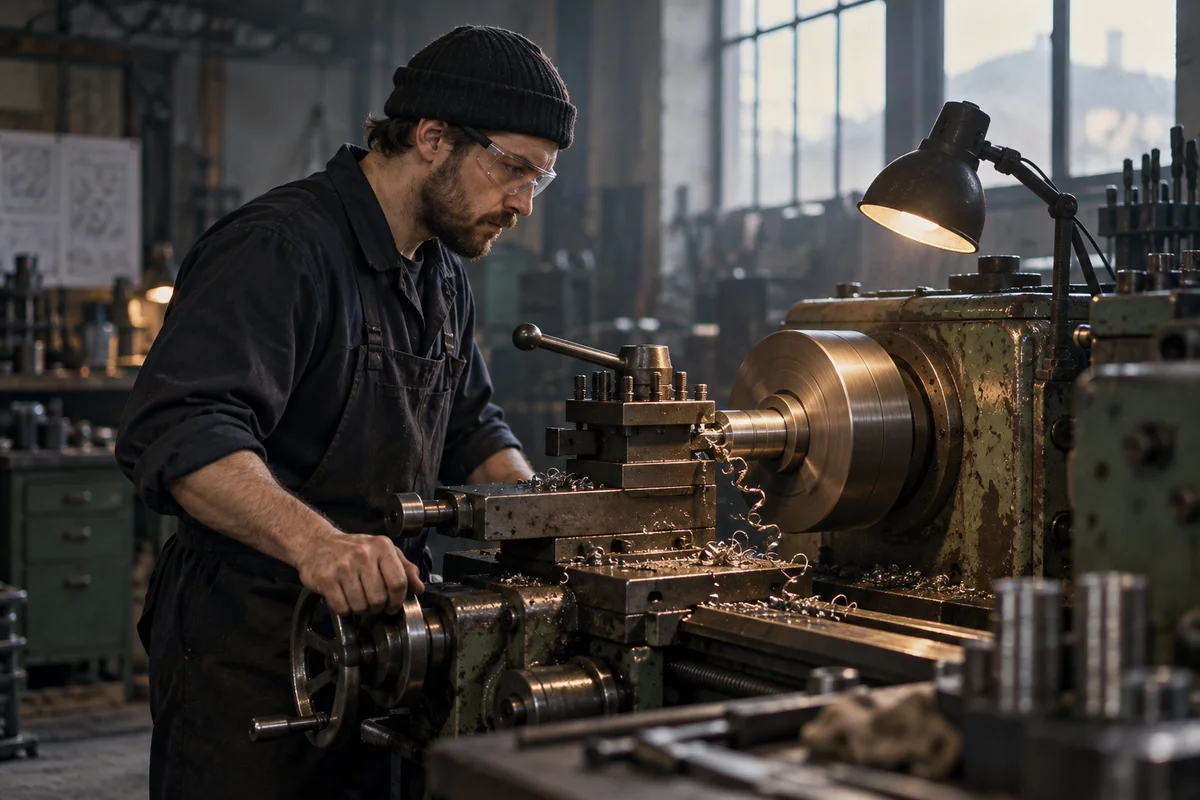
Где нужен ручной токарный станок, если есть ЧПУ
Станок с ЧПУ выигрывает на партии: программу пишут один раз, наладку делают один раз, дальше детали идут одна за другой. На одной-двух деталях расклад обратный. Программисту нужно время на программу, наладчику — на привязку и пробную деталь, а опытный токарь-универсал за это время успевает выточить деталь целиком. Поэтому ручные станки остаются в ремонтных цехах заводов, в ремонтных службах электростанций и горно-обогатительных комбинатов, в опытном производстве, в мастерских, которые берут частные заказы.
Второй довод — ремонт. Деталь для восстановления часто приходит без чертежа, изношенная, иногда погнутая. Токарь выставляет её по индикатору, проверяет биение, решает, от какой поверхности вести обработку, и по ходу работы меняет план. Такую задачу проще решить руками, чем описать в управляющей программе.
С соседями по цеху обязанности пересекаются, но ось работы разная. Токарь станков с ЧПУ и наладчик ЧПУ работают с программой, коррекциями и стойкой, а универсал управляет суппортом сам, маховиками и рукоятками. Станочник широкого профиля работает на токарных, фрезерных, сверлильных и шлифовальных станках, а токарь-универсал глубже именно в точении. Слесарь-ремонтник разбирает узел, находит изношенную деталь и нередко приносит её в токарку, так что эти двое постоянно работают в паре.
Какие операции выполняет токарь-универсал
Наружное точение — основа: черновой проход снимает припуск, чистовой выводит размер и шероховатость. Подрезка торцов, прорезка канавок и отрезка заготовки идут следом. Внутреннее точение, то есть расточка, сложнее: резец работает с большим вылетом, его отжимает, и за стружкой в отверстии не уследишь. Отверстие сначала сверлят или рассверливают, потом растачивают до размера.
Конусы на универсальном станке получают тремя способами. Короткий конус, например фаску или конус длиной в несколько сантиметров, точат, повернув верхние салазки суппорта на нужный угол и подавая резец вручную. Длинный пологий конус делают смещением задней бабки или по копирной линейке, если она есть на станке.
Длинные валы обрабатывают в центрах. Заготовку торцуют, сверлят в торцах центровые отверстия, ставят между передним и задним центрами и вращают поводковым патроном или хомутиком. Центры задают ось, и все поверхности вала после переустановки остаются соосными. Если вал тонкий и длинный, под давлением резца он прогибается и начинает вибрировать. Тогда ставят люнет: неподвижный крепят на станине и дают опору в середине вала, подвижный крепят на каретке, и он идёт за резцом.
Резцы токарь-универсал затачивает сам на точиле. Для нарезания резьбы нужен резец с углом профиля 60°, который проверяют по шаблону, для расточки — резец под диаметр отверстия, для отрезки — узкий, с правильными задними углами, иначе он заедает. Навык приходит через десятки заточек и сломанных резцов.
Резьба резцом и почему её не проверяют штангенциркулем
Нарезание резьбы резцом — операция, по которой узнают опытного универсала. Токарь настраивает коробку подач на нужный шаг, включает маточную гайку, и суппорт движется от ходового винта строго согласованно с вращением шпинделя. Резьбу нарезают за несколько проходов, углубляя резец понемногу, а если шаг резьбы не согласуется с шагом ходового винта, гайку между проходами не размыкают, а отводят суппорт реверсом шпинделя. Иначе резец на следующем проходе попадёт не в ту канавку и срежет витки.
Главные тонкости начинаются при проверке. Допуски метрической резьбы задаёт ГОСТ 16093-2004, который действует с 1 июля 2005 года, а номинальные размеры — ГОСТ 24705-2004. Для болта М12 с крупным шагом 1,75 мм номинальный средний диаметр составляет 10,863 мм. Самое распространённое поле допуска для болтов — 6g, и по таблицам ГОСТ 16093-2004 для шага 1,75 мм основное отклонение g равно −34 мкм, допуск наружного диаметра 6-й степени — 265 мкм, а допуск среднего диаметра для резьб от 11,2 до 22,4 мм — 150 мкм.
В миллиметрах это выглядит так. Наружный диаметр годного болта М12-6g лежит между 11,701 и 11,966 мм, то есть болт по вершинам витков не бывает ровно 12 мм: зазор заложен сразу. Средний диаметр должен быть от 10,679 до 10,829 мм, и этот коридор почти вдвое уже. Именно средний диаметр решает, свинтится ли болт с гайкой. Штангенциркулем его не измерить, а наружный диаметр, который меряет новичок, при этом может быть идеальным.
Стандарт прямо называет допуски среднего диаметра суммарными (п. 4.3). На практике это значит, что в те же 150 мкм должны уложиться не только отклонение самого диаметра, но и ошибки шага и угла профиля. Если резец заточен криво или шаг сбился на длине резьбы, резьба ведёт себя так, будто её средний диаметр больше, и гайка на неё не пойдёт. Поэтому готовую резьбу проверяют резьбовыми калибрами-кольцами по ГОСТ 24997-2004. Проходное кольцо ПР имеет полный профиль и контролирует верхний предел среднего диаметра: оно должно навинчиваться без чрезмерного усилия. Непроходное кольцо НЕ имеет укороченный профиль, контролирует нижний предел и навинчиваться не должно. Если ПР навинчивается, а НЕ не идёт, резьба годна. Пробовать резьбу кольцом нужно, пока деталь стоит в центрах: если ПР не идёт, токарь делает ещё один лёгкий проход. После переустановки попасть резцом в нарезанную канавку можно, но это отдельная и небыстрая работа.
Учебный пример: длинная тяга с резьбой
Ситуация условная. Ремонтной службе к утру нужна тяга натяжного устройства: гладкий пруток диаметром 16 мм и длиной около 400 мм, на обоих концах резьба М12-6g под гайки. Чертёж есть, партия — две штуки, поэтому деталь отдают на универсальный станок.
Токарь отрезает две заготовки из стального прутка с припуском, торцует их и засверливает центровые отверстия. Тяга длинная и тонкая, и при точении посередине её начнёт отжимать и трясти, поэтому он ставит подвижный люнет, подводит его кулачки к уже проточенному участку и дальше ведёт резец вдоль всей тяги вместе с люнетом. Концы протачивает под резьбу на диаметр чуть меньше 12 мм, чтобы уложиться в поле 6g по наружному диаметру, делает фаски и проточки для выхода резца.
Резьбу нарезает за несколько проходов резцом, заточенным по шаблону. После каждого из последних проходов пробует кольцом ПР, пока оно не навинтится на всю длину резьбы, затем проверяет, что НЕ не идёт. Только после этого переставляет тягу в центрах другим концом и повторяет то же самое. Готовые детали зачищает от заусенцев и отдаёт слесарю. Работа занимает часть смены, а программа для станка с ЧПУ ради двух деталей не окупилась бы.
Что нужно знать и уметь
Базу составляют чтение машиностроительного чертежа с допусками и шероховатостью, понимание материалов (как ведут себя сталь, чугун, латунь, алюминий) и режимы резания: почему для чистового прохода снижают подачу и почему чугун обычно точат без эмульсии. Второй блок — измерения: штангенциркуль, микрометр, нутромер, индикатор на стойке, резьбовые шаблоны и калибры. Токарь сам решает, годна ли деталь, пока её не посмотрел контролёр ОТК.
Разобраться в допусках формы, погрешностях и средствах измерений глубже поможет курс переподготовки АПОК «Метрология». Это смежная программа, а не обучение токарному делу: 216 часов, отдельная дисциплина о допусках формы и расположения поверхностей на 24 часа, основы измерений и средства измерений, на момент проверки базовый тариф стоил 32 980 ₽. Поступают на базе среднего профессионального или высшего образования, а работы с приборами в дистанционном формате нет. Она пригодится тем, кто подумывает о переходе в ОТК или метрологию.
Личные привычки здесь вполне конкретные. Нужно держать внимание на мелочах: не забыть про люфт винта поперечной подачи, мерить деталь после остывания, записывать, на какое деление выставлен лимб. Нужно выдерживать шум, стружку и эмульсию целую смену стоя. Договариваться приходится с мастером о сроках, со слесарем о том, что именно сломалось, с технологом, если деталь идёт по чертежу, и с ОТК о спорных замерах.
Кому работа может не подойти
Работа физическая: заготовки тяжёлые, патрон и центры надо менять вручную, горячая стружка летит в сторону оператора. Требования безопасности жёсткие: без очков к станку не подходят, рукавицы при вращающемся патроне не надевают, длинные волосы убирают. Если трудно долго работать руками и сосредоточенно смотреть на резец, профессия будет тяготить.
Вторая трудность — время. Навык заточки, нарезания резьбы и работы с длинными валами приходит через месяцы практики, и никакая теория его не заменяет.
Сколько платят
Исследований фактических зарплат токарей-универсалов с описанной методикой найти не удалось, поэтому ниже — предложения работодателей в вакансиях, а не реальные доходы. Данные сняты 25 сентября 2026 года.
В выдаче hh.ru «Токарь» по Москве была 161 вакансия. Токарю-универсалу с опытом 3–6 лет в Люберцах предлагают от 173 000 ₽ до вычета налогов, в Москве — 130 000 ₽ до вычета налогов, токарю-универсалу 4–5-го разряда на предприятии космической отрасли — 150 000–195 000 ₽ до вычета налогов.
В выдаче по Екатеринбургу на ту же дату 118 вакансий. Токарю-универсалу с опытом 1–3 года предлагают 110 000–140 000 ₽ на руки, с опытом 3–6 лет — 100 000–120 000 ₽ или от 115 000 ₽ на руки в разных компаниях. Часть объявлений в обеих выдачах относится к токарям станков с ЧПУ или к другим городам, так что это иллюстрация, а не средний уровень.
Смотрите в вакансии, указана сумма «на руки» или «до вычета налогов», и что в неё входит: сдельная оплата, доплата за разряд, премия за план, сверхурочные. В ремонтных службах оплата ближе к окладной, в опытном и единичном производстве часто сдельная, и доход зависит от сложности заказов.
Как начать и чему учиться
Классический путь — колледж по рабочей профессии металлообработки или профессиональное обучение на предприятии: ученик работает рядом с опытным токарем и затем сдаёт на разряд. Онлайн-курс не даёт права работать токарем и не заменяет часов у станка. Он помогает освоить теорию: чертёж, допуски, режимы резания, устройство станка.
Из онлайн-программ по специальности на сайте есть онлайн-курс НЦПО «Токарь-универсал»: заявлено 160 часов, видео- и текстовые уроки, вебинары, тренажёры и домашние работы, на момент проверки обучение стоило 5 500 ₽. Модули, вид итогового документа и требования к поступающим в обзоре не раскрыты. Перед оплатой запросите у школы учебный план и уточните, разбирают ли на курсе нарезание резьбы, работу в центрах и заточку резцов и как организована практика у станка.
Пока доступа к станку нет, тренируйтесь на чертежах. Возьмите чертёж вала, выпишите все размеры с допусками и переведите их в миллиметры по таблицам, решите, в какой последовательности вести обработку и чем мерить каждую поверхность. Для резьбы посчитайте пределы среднего и наружного диаметра по ГОСТ 16093, как в примере с М12. Если на работе есть токарка, попросите опытного токаря показать заточку резьбового резца и проверку калибрами: это полчаса, которые сэкономят недели.
Сравнить онлайн-школы поможет рейтинг онлайн-школ с обучением промышленности и производству. Он широкий и охватывает производство в целом, от управления производством до инженерных программ, поэтому курсы именно по металлообработке в нём придётся отбирать самостоятельно.
Куда расти дальше
Внутри профессии рост идёт по разрядам: от простых деталей к точным валам, многозаходным резьбам, крупным и тонкостенным деталям. Опытные универсалы нередко осваивают станки с ЧПУ, и им это даётся легче, чем новичкам: они понимают, что происходит в зоне резания, а программа лишь заменяет руки на маховиках. На сайте есть отдельная статья о соседней профессии наладчика ЧПУ.
Другой путь — передавать ремесло. Опытные токари становятся мастерами производственного обучения в колледжах и учебных центрах предприятий. Для этого нужна педагогическая квалификация, и её можно получить на программе НИИДПО «Учитель труда (технологии). Мастер производственного обучения»: 700 часов за 21 неделю, на момент проверки 28 000 ₽, среди дисциплин — основы машиноведения и электротехники с практикумом на 80 часов и введение в черчение на 82 часа. Поступают на базе среднего профессионального или высшего образования, преподаватели и места практики в обзоре не названы. Это программа о педагогике, а не о точении: токарный опыт она не заменяет, а помогает его передавать.
Если вы только выбираете профессию, начните с вопроса, есть ли у вас доступ к станку и человек, который покажет первые приёмы. Без этого теория останется теорией, а с наставником она быстро превращается в первые годные детали.